

Autor: Weibo
Data: Sep 15, 2026
Significado da extrusora: tipos, princípio de funcionamento e guia completo de compra
Certa vez, um engenheiro de manutenção de uma fábrica de tubos de médio porte parou em frente à sua linha de extrusão e nos fez uma pergunta que parecia mais simples do que realmente era. Ele apontou para o cilindro longo e aquecido montado entre a caixa de engrenagens e a cabeça de roscar e disse: "O operador chama isso de extrusora, mas quando ele me pergunta o que a máquina realmente faz, preciso de uma resposta melhor do que 'ela faz tubo'". Ele pega grânulos de plástico soltos, derrete-os dentro de um barril aquecido com a ajuda de um parafuso giratório e, em seguida, força o material fundido através de uma matriz para criar um produto com seção transversal fixa.
Durante as últimas décadas, a extrusora de parafuso tornou-se o equipamento de produção mais utilizado na indústria de processamento de plástico. Canos de água, caixilhos de janelas, isolamento de cabos, sacolas de compras, filmes de embalagem, folhas de espuma e até mesmo os pellets que alimentam máquinas de moldagem por injeção, todos passam por uma extrusora em algum momento de suas vidas. O objetivo deste artigo é explicar o significado de extrusora de uma forma prática: primeiro a definição, depois a sequência de trabalho, depois os principais tipos de máquinas, a terminologia padrão de parafuso e cilindro que você encontrará nas folhas de dados e, finalmente, os pontos de seleção e manutenção que decidem se uma linha de extrusão funciona sem problemas ou se passa muito tempo na oficina.
Uma extrusora é uma máquina de conformação contínua: ela derrete grânulos de plástico em um barril aquecido com uma rosca rotativa e força o fundido através de uma matriz para produzir uma peça longa com seção transversal constante.
Definição - o que significa extrusora? Uma definição prática
Nos dicionários, a palavra extrusora tem um significado muito amplo. Descreve uma pessoa ou máquina que extrusa algo e, em termos de fabricação, a definição de extrusora geralmente se refere a uma máquina que molda um material forçando-o através de uma matriz. Extrusoras de metal empurram tarugos de alumínio aquecidos através de uma matriz para formar perfis; extrusoras de argila moldam tijolos e telhas; extrusoras de alimentos cozinham e moldam lanches e massas. Na indústria de plásticos, entretanto, o significado de extrusora tornou-se fortemente ligado a um tipo específico de máquina: a extrusora de parafuso, às vezes chamada de extrusora de parafuso ou extrusora de parafuso.
A diferença é importante porque uma extrusora de plástico faz muito mais do que empurrar o material através de uma matriz. Também derrete o polímero, mistura aditivos, desgaseifica e aumenta a pressão. A máquina executa essas tarefas em uma operação contínua. Isso é o que separa uma verdadeira extrusora de uma simples bomba ou misturador descontínuo. Quando um engenheiro diz “estamos tendo um problema com a extrusora”, ele geralmente se refere a todo o conjunto parafuso e cilindro, juntamente com seu sistema de acionamento, aquecimento e controle.
Também é útil separar a máquina do processo. A extrusão é o processo de conformação contínua; uma extrusora é o equipamento que a executa. Muitas linhas de extrusão são, na verdade, construídas em torno de uma extrusora e de várias unidades posteriores: uma matriz, um calibrador, uma calha de resfriamento, um transportador e um cortador. É por isso que duas fábricas podem produzir o mesmo diâmetro de tubo e ainda assim ter linhas completamente diferentes, dependendo do design do parafuso, do revestimento do cano e do equipamento auxiliar.
Finalmente, o significado de extrusora não deve ser confundido com máquina de moldagem por injeção. Ambos usam um parafuso em um barril aquecido e processam materiais termoplásticos, mas uma máquina injetora funciona de forma intermitente: ela alterna o parafuso, preenche um molde fechado, abre o molde, ejeta a peça e repete o ciclo. Uma extrusora fornece um fluxo contínuo de massa fundida e só atinge o estado estacionário quando a rosca gira constantemente a uma velocidade estável e o fluxo de massa fundida se torna consistente. Compreender esse requisito de estado estacionário é o primeiro passo para entender tudo o mais sobre extrusão.
Em plásticos, uma extrusora é uma máquina contínua acionada por parafuso que derrete, mistura e descarrega polímeros sob pressão; o par parafuso e cilindro, e não apenas a matriz, determina o desempenho de todo o processo.
Como funciona uma extrusora? O Princípio de Funcionamento
Cada extrusora de parafuso, independentemente da marca ou tamanho, opera com o mesmo princípio físico: um parafuso gira dentro de um cilindro bem ajustado, arrastando o polímero granular para frente enquanto o calor e a fricção o amolecem. Se o cano fosse transparente e você pudesse ampliar o canal do parafuso, veria o plástico se movendo como uma onda espiral contínua. Cinco estágios distintos acontecem nessa curta jornada da tremonha até a matriz.
Cinco estágios, dos grânulos ao derretimento
- Alimentação. Pellets ou pó da tremonha caem no canal da rosca à medida que a rosca rotativa arrasta o material para frente. A zona de alimentação, com seus voos profundos, determina quanto material pode entrar na máquina.
- Fusão. O atrito entre o parafuso rotativo e a parede do cilindro, mais o calor dos aquecedores do cilindro, começa a derreter o polímero. Na zona de compressão, à medida que o volume do canal se torna menor, os grânulos são comprimidos contra a superfície quente do cilindro e um filme fundido se desenvolve.
- Misturando. A massa fundida continua avançando e as hélices do parafuso criam cisalhamento que dispersa aditivos, pigmentos, cargas e fibra de vidro uniformemente através da massa fundida.
- Medição. Na zona de medição, o canal tem uma profundidade rasa constante. Aqui, o parafuso funciona como uma bomba de deslocamento positivo, fornecendo um fluxo de fusão estável e controlado por pressão para a matriz.
- Morrer formando. No final do barril, o fundido é forçado através da abertura da matriz, o que dá forma ao produto. O equipamento downstream puxa, esfria e corta o perfil emergente.
Os componentes que tornam a sequência possível
Cada estágio depende de um componente mecânico específico. O cano é um tubo de aço grosso e endurecido que contém o material e absorve o calor. O parafuso é o elemento móvel que transporta e amassa o plástico; seu diâmetro e relação comprimento-diâmetro controlam amplamente a produção e a qualidade do fundido. O sistema de acionamento, geralmente um motor CA com caixa de engrenagens, determina o torque e a velocidade do parafuso. Faixas de aquecimento ao redor do cilindro fornecem calor adicional na inicialização e regulam a temperatura do cilindro, enquanto ventiladores de resfriamento ou canais de água removem o excesso de calor quando o cisalhamento do fundido é alto. A matriz é o orifício de modelagem final, e um trocador de tela ou uma placa disjuntora na frente da matriz filtra a contaminação. Todos esses componentes precisam trabalhar juntos porque o polímero não funde como um bloco único; ele derrete progressivamente e qualquer perturbação em um estágio altera as condições em todos os estágios posteriores.
Quando a máquina está funcionando normalmente, o fluxo de fusão na matriz é uniforme e a produção por rotação da rosca é estável. Quando um dos componentes começa a falhar, os primeiros sinais quase sempre aparecem como variações na produção, pressão ou temperatura de fusão. É por isso que equipes de manutenção experientes observam os manômetros e as leituras de amperagem do motor, em vez de esperar por defeitos visíveis do produto.
A geometria do parafuso também controla o tempo de residência e a taxa de cisalhamento. Um parafuso longo com uma taxa de compressão suave proporciona um tempo de permanência mais longo e uma taxa de cisalhamento mais baixa, o que é ideal para materiais sensíveis ao calor, como o PVC. Um parafuso curto com uma taxa de compressão elevada aplica uma alta taxa de cisalhamento, o que melhora a mistura, mas aumenta a temperatura do fundido. Essa compensação entra em jogo em cada tipo de parafuso descrito no próximo capítulo.
Todas as extrusoras seguem a mesma sequência de cinco estágios: alimentação, fusão, mistura, dosagem e moldagem; um desequilíbrio em qualquer estágio aparece imediatamente como flutuação de produção ou desvio de temperatura de fusão.
Principais tipos de extrusoras e o que cada nome significa
Numa conversa prática, “que tipo de extrusora você tem?” quase sempre se refere ao arranjo dos parafusos. O parafuso é a peça que dá nome à máquina: extrusora de parafuso único, extrusora de parafuso duplo, extrusora de rolo planetário ou extrusora de aríete. Cada projeto existe porque resolve um problema de processamento diferente, e escolher o errado limitará a produção ou danificará o material.
Extrusoras de parafuso único
A extrusora de parafuso único é o tipo mais comum no mundo e a máquina que a maioria das pessoas se refere quando diz “extrusora”. Consiste em um parafuso girando em um cilindro, geralmente com furo liso ou seção de alimentação ranhurada. Suas vantagens são construção simples, baixo custo, fácil operação e produção confiável para materiais bem definidos, como polietileno, polipropileno e poliestireno. A maioria das linhas de tubos, perfis, filmes e chapas usam extrusoras de parafuso único porque esses produtos exigem fornecimento estável de massa fundida em vez de mistura intensiva.
O projeto do parafuso para máquinas de parafuso único segue uma geometria clássica de três zonas: zona de alimentação, zona de compressão e zona de dosagem. A profundidade e o comprimento de cada zona definem a taxa de compressão, que normalmente está entre 2:1 e 3,5:1 para polímeros de uso geral. Com uma rosca adequadamente selecionada, uma extrusora de rosca única pode fornecer uma pressão de fusão muito estável, mas é um misturador moderado; cargas e pigmentos podem permanecer mal dispersos, a menos que a rosca tenha elementos de mistura adicionais. Para muitos processadores, a resposta é comprar o parafuso único e o cilindro como um par combinado de um fabricante especializado, em vez de fontes separadas.
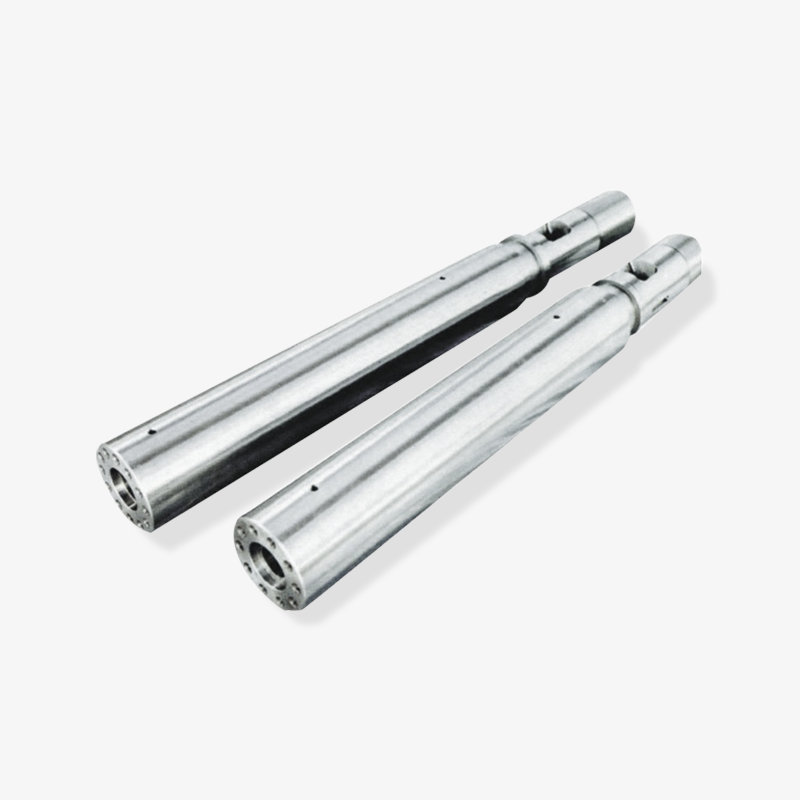
 Conjuntos de parafuso único e cilindro combinados para extrusão estável Este fornecedor oferece pares de parafuso único e cilindro projetados para pressão de fusão estável em aplicações de longo prazo, como tubos, filmes e folhas de PE. A construção em liga de aço usinada com precisão suporta plastificação consistente e desgaste reduzido. Ver Produto →
As aplicações típicas para máquinas de parafuso único incluem tubo de água PE, tubo PPR, filme de polietileno, folha PP, perfil PS e isolamento de cabos. Nestes trabalhos, a máquina opera um material por longos períodos e o perfil do parafuso é ajustado apenas para esse material.
Extrusoras de parafuso duplo: paralelas e cônicas
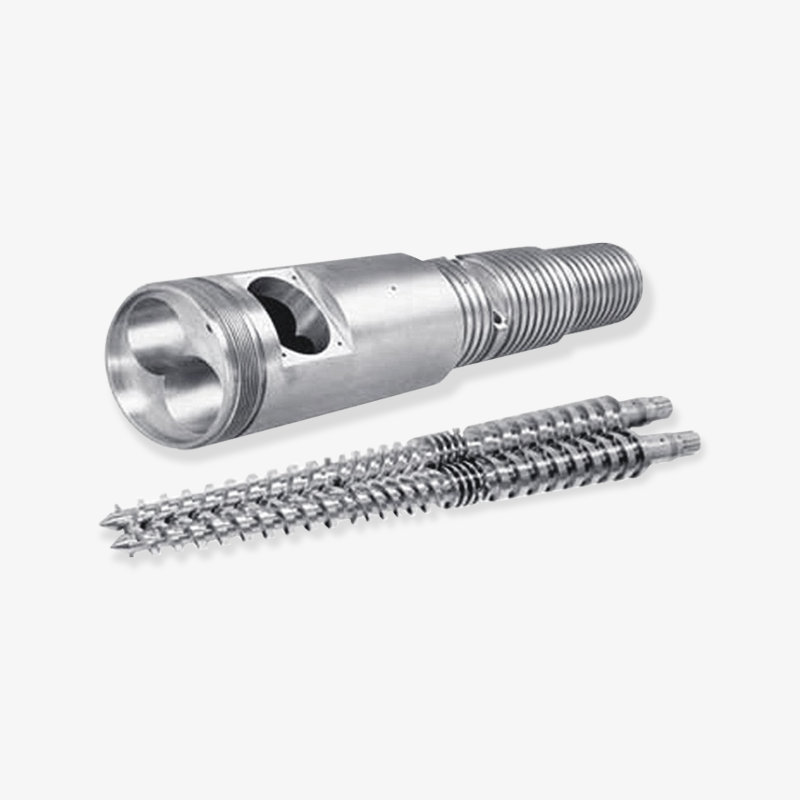
Quando a aplicação exige melhor mistura ou manuseio direto do pó, uma extrusora de rosca dupla geralmente é a melhor resposta. Como o nome já diz, a máquina possui dois parafusos lado a lado em um cilindro; os parafusos podem ser entrelaçados ou não entrelaçados, co-rotativos ou contra-rotativos. Para composições termoplásticas, o arranjo mais comum é o entrelaçamento de parafusos duplos paralelos co-rotativos. O furo em forma de oito e os perfis de parafuso autolimpantes proporcionam boa renovação de superfície e alta eficiência de mistura com um tempo de permanência muito mais curto do que uma máquina de parafuso único. Nosso artigo técnico anterior explica como a tecnologia de parafuso duplo paralelo consegue mistura, transporte e processamento eficientes de materiais detalhadamente passo a passo.
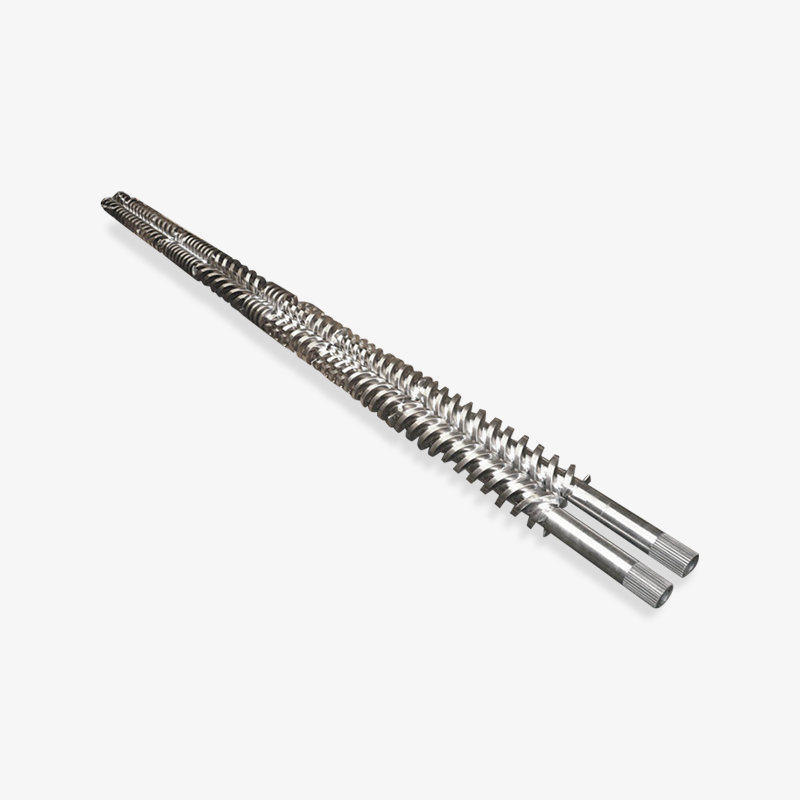
As extrusoras cônicas de rosca dupla funcionam de maneira diferente. Os parafusos são mais largos na extremidade de alimentação e mais estreitos na extremidade de descarga, e o cilindro corresponde a esse formato cônico. Este projeto comprime o material gradualmente, o que produz uma fusão suave e de baixo cisalhamento. As máquinas cônicas de parafuso duplo são amplamente utilizadas para tubos e perfis de PVC rígido, porque o PVC é sensível ao calor e ao cisalhamento; a geometria cônica mantém a temperatura de fusão baixa e ainda oferece alto rendimento em baixa velocidade da rosca.
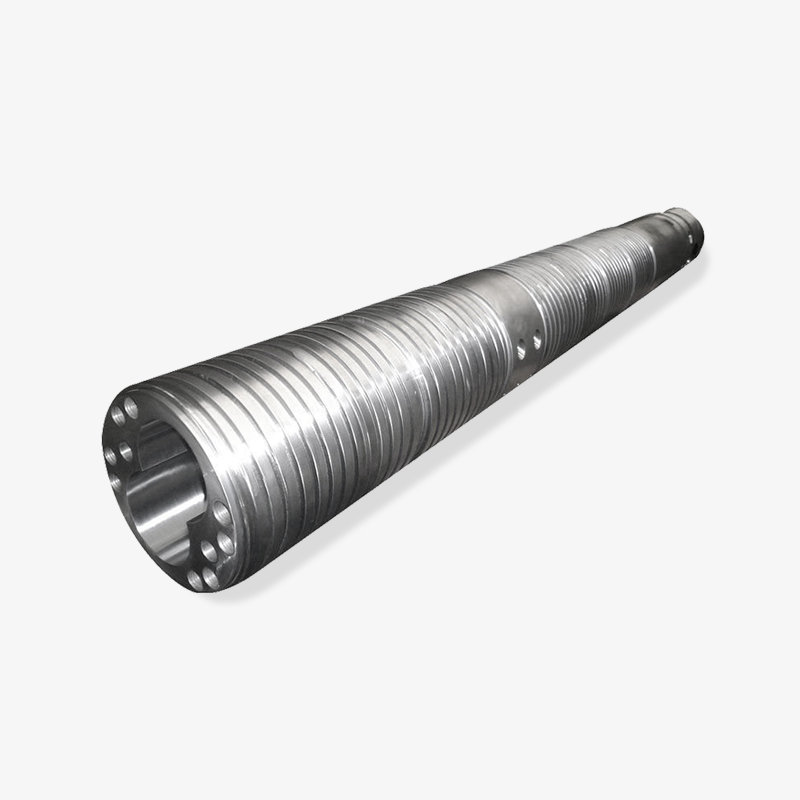
 Parafuso duplo cônico e cilindro para processamento suave de PVC Os conjuntos cônicos de parafuso duplo e cilindro proporcionam fusão de baixo cisalhamento, ideal para tubos e perfis de PVC rígido. Liga de aço de alta qualidade com geometria otimizada melhora a uniformidade da mistura e reduz o consumo de energia e os custos de manutenção. Ver Produto →
Para processadores, a distinção prática pode ser resumida como: parafusos duplos paralelos misturam melhor e são ideais para compostos, masterbatch e pellets; os parafusos duplos cônicos derretem suavemente e são ideais para pó e perfis de PVC. Os pares de ferramentas e parafusos não são intercambiáveis entre os dois tipos, mesmo quando o diâmetro externo é o mesmo, porque a geometria do cone é exclusiva para cada modelo de máquina.
Extrusoras de rolo planetário
Uma extrusora de rolo planetário é um projeto especial que ocupa o meio termo entre uma rosca única e uma rosca dupla. O parafuso principal, denominado rolo solar ou fuso central, é cercado por vários fusos planetários menores que giram dentro de um cilindro com uma parede interna ranhurada. O resultado é uma superfície de troca de calor muito grande em um comprimento compacto. O material é cisalhado em muitas pequenas fendas à mesma temperatura, o que proporciona excelente uniformidade térmica sem alto cisalhamento mecânico. Essas máquinas geralmente servem como bombas de fusão em linhas de filmes e folhas, ou como estágio final de mistura logo antes de um trocador de tela, onde removem aglomerados e diferenças de temperatura deixadas por uma única rosca a montante.
Extrusoras Especiais Usadas no Processamento de Borracha e Espuma
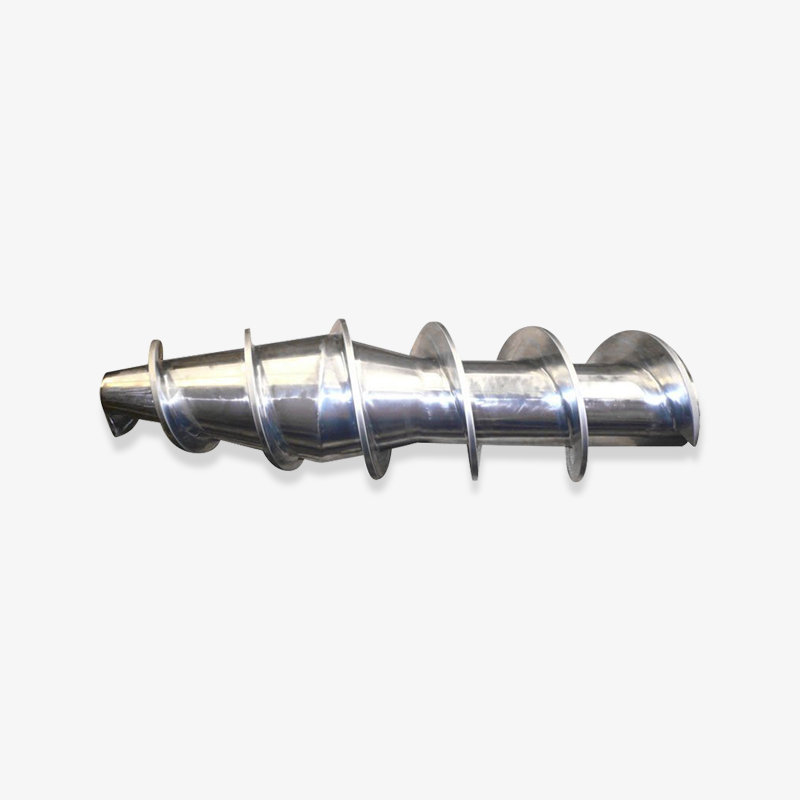
As extrusoras de borracha, também chamadas de roscas de borracha com alimentação quente ou alimentação fria, são projetadas para compostos de borracha; eles têm voos mais profundos e velocidades mais baixas para evitar o superaquecimento do elastômero. Para espuma de polietileno, os processadores usam um conjunto de cilindro roscado para extrusão de espuma EPE, que é otimizado para injetar agentes de expansão no fundido a uma pressão estável. Existem também extrusoras de aríete, que empurram um bloco sólido de material, como PTFE ou UHMWPE, para frente com um pistão em vez de um parafuso giratório. Essas máquinas não derretem o polímero da mesma forma que as máquinas de parafuso; eles dependem de alta pressão e matriz aquecida.
| Tipo de extrusora | Arranjo de parafuso | Relação L/D típica | Mais adequado para | Produtos comuns |
|---|---|---|---|---|
| Parafuso único | Um parafuso em um barril | 20:1 a 34:1 | Fornecimento de fusão estável para polímeros padrão | Tubos, perfis, filmes, chapas, revestimento de cabos |
| Parafuso duplo paralelo | Dois parafusos co-rotativos entrelaçados | 28:1 a 48:1 | Mistura e composição intensas | Masterbatch, compostos, pellets reciclados |
| Parafuso duplo cônico | Dois parafusos contra-rotativos convergentes | 16:1 a 25:1 | Derretimento suave de pós sensíveis ao calor | Tubo de PVC rígido, perfis, composto de madeira-plástico |
| Rolo planetário | Fuso central com satélites planetários | 5:1 a 15:1 | Tratamento térmico e homogeneização do fundido | Linhas de filmes e folhas como bombas de fusão |
| Alimentação fria de borracha | Um parafuso profundo | 8:1 a 16:1 | Extrusão de compostos de borracha não vulcanizada | Vedações de borracha, componentes de pneus, juntas |
| Extrusora de carneiro | Acionamento por pistão, sem parafuso giratório | Não aplicável | Polímeros de alta viscosidade que quase não derretem | Varetas, tubos e perfis de PTFE e UHMWPE |
O nome de uma extrusora indica seu arranjo de rosca, e esse arranjo determina o material que ela pode processar, a energia de mistura que pode fornecer e os formatos de produto que pode manter economicamente.
Parafuso e barril: os componentes principais que definem uma extrusora
Tanto os projetistas de máquinas quanto o pessoal de manutenção experiente dirão que a verdadeira extrusora é a rosca e o cilindro. O motor, a caixa de câmbio e o sistema de aquecimento existem apenas para girar o parafuso e manter o cilindro na temperatura correta. Se o par de parafuso e cilindro tiver um desempenho ruim, nada posterior poderá corrigi-lo. Este capítulo explica a geometria, os materiais e as janelas de processamento que definem como um conjunto de parafuso-barril deve ser entendido.
Geometria do parafuso: diâmetro, relação L/D e taxa de compressão
O primeiro número em qualquer folha de dados de extrusora é o diâmetro do parafuso, geralmente dado em milímetros. Uma extrusora de parafuso único de 75 mm, por exemplo, significa que o diâmetro externo do parafuso é de 75 mm; a capacidade de saída varia aproximadamente com o quadrado do diâmetro, portanto, uma rosca de 90 mm pode fornecer uma produção significativamente maior com a mesma velocidade da rosca. O segundo número é a relação L/D, a relação entre o comprimento do cano e o diâmetro do parafuso. Um parafuso de 75 mm com uma relação L/D de 30 significa que o comprimento efetivo do cano é de 2.250 mm. Máquinas mais longas proporcionam maior tempo de permanência e maior comprimento de mistura, o que é útil quando os aditivos devem ser incorporados gradualmente.
A taxa de compressão é a relação entre a profundidade do canal na zona de alimentação e a profundidade do canal na zona de medição. Representa a força com que o material é comprimido à medida que se desloca ao longo do parafuso. Um parafuso típico de uso geral tem uma taxa de compressão de 2,5:1 a 3:1. Se a proporção for muito baixa, o fundido não será pressurizado o suficiente e a produção aumentará; se for muito alto, o fundido superaquece e o polímero se degrada.
Construção de barril e revestimentos internos
O cano deve conter alta pressão, conduzir o calor uniformemente e resistir ao desgaste. Extrusoras pequenas usam um cilindro de peça única feito de aço temperado com tratamento de nitretação no furo. Grandes máquinas e máquinas que utilizam materiais abrasivos ou corrosivos utilizam um cilindro bimetálico: uma carcaça de aço forte com um revestimento interno muito duro aplicado por fundição centrífuga ou sinterização. Os materiais de revestimento mais comuns são ferro com alto teor de cromo e ligas de carboneto de tungstênio.
O desgaste no barril geralmente aparece primeiro na zona de alimentação porque o material ainda está sólido ali e cria alto atrito através dos pellets. Para materiais reforçados com fibra de vidro, a zona de alto desgaste muitas vezes muda para a zona de medição, onde a velocidade de fusão é alta e as extremidades da fibra desgastam o metal. A corrosão, comum no processamento de PVC ou de certos retardadores de chama que liberam gases ácidos, ataca todo o comprimento do cano. A escolha correta entre aço nitretado, bimetálico com alto cromo e carboneto de tungstênio bimetálico depende da receita do material, não apenas do orçamento.
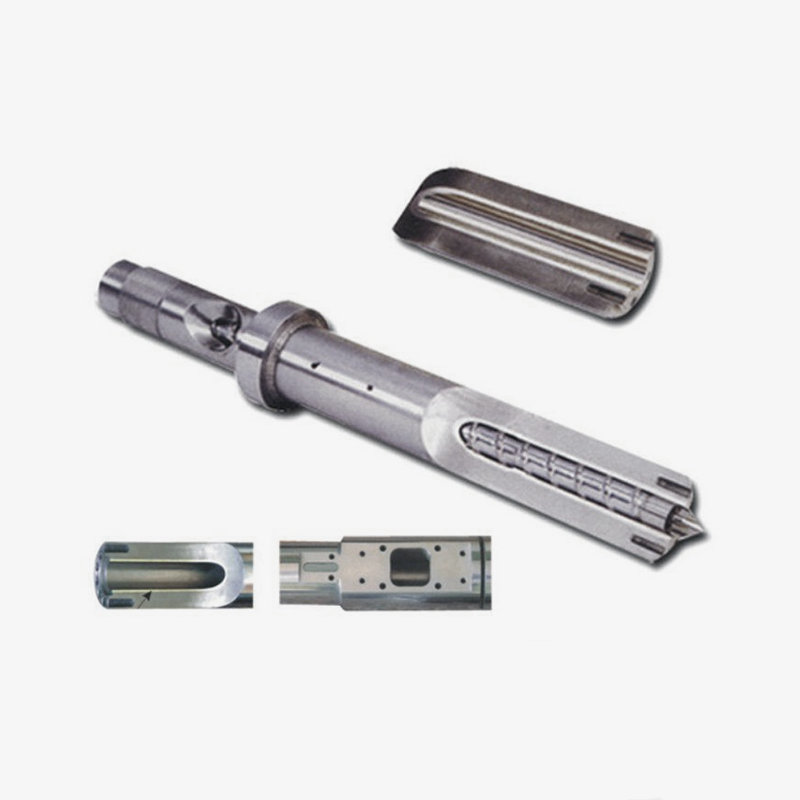
 Parafuso e cilindro bimetálico para materiais abrasivos e corrosivos As opções bimetálicas de parafuso e cilindro com carboneto de tungstênio ou ligas à base de níquel proporcionam longa vida útil para plásticos corrosivos e reforçados com fibra de vidro. A dureza até HRC60-70 reduz a frequência de substituição e suporta operação contínua em alta temperatura. Ver Produto →
As classes de aço para parafusos seguem a mesma filosofia. Os parafusos nitretados são endurecidos em um tratamento de nitretação a gás e fornecem uma solução de baixo custo para polímeros padrão. Para compostos abrasivos, um parafuso bimetálico com revestimento duro nas bordas do voo, ou um revestimento protetor completo, prolonga consideravelmente a vida útil. Alguns processadores escolhem um design de parafuso intercambiável, também chamado de parafuso modular, para que a mesma máquina possa executar diversas receitas de produtos trocando apenas o parafuso, uma abordagem que também simplifica a manutenção.
Escolhendo a janela de processamento: por que as configurações de temperatura do barril seguem o material
Os pontos de ajuste da temperatura do barril nunca são arbitrários; eles seguem a janela de processamento do polímero. Todo termoplástico amolece e derrete dentro de uma faixa relativamente estreita, e ficar fora dessa faixa produz problemas de qualidade visíveis. Se o barril estiver muito frio, o fundido permanece viscoso e instável, causando aumento na produção e grânulos não derretidos no produto. Se o barril estiver muito quente, o polímero se degrada e o produto fica amarelo, quebradiço ou cinza desbotado. Por esta razão, qualquer definição significativa de extrusora inclui a ideia de um caminho de temperatura controlada da tremonha até a matriz.
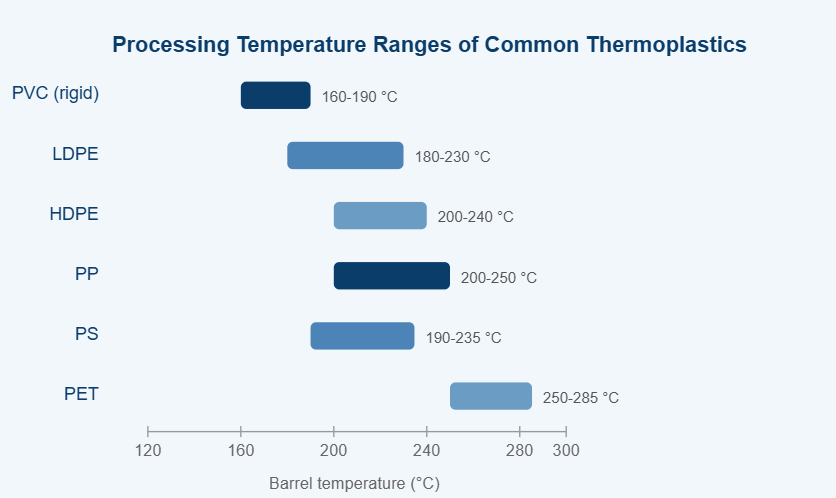
Janelas típicas de temperatura do barril para seis termoplásticos comuns processados em extrusoras de parafuso. Os pontos de ajuste reais dependem do tempo de residência, do design do parafuso e dos pacotes estabilizadores.
O gráfico acima compara as janelas aproximadas de temperatura do barril para seis termoplásticos que são processados rotineiramente em extrusoras de parafuso único e de parafuso duplo. A primeira mensagem do gráfico é que os plásticos comuns não são intercambiáveis; cada resina exige sua própria região de temperatura. O PVC fica na extremidade inferior porque começa a se decompor por volta de 200°C, liberando ácido clorídrico e descolorindo rapidamente. Os polietilenos cobrem uma janela ampla e indulgente, e é por isso que o LDPE continua sendo o material mais fácil de extrusão para um iniciante. O HDPE precisa de um ponto de ajuste de barril ligeiramente mais alto que o LDPE para evitar cristais não derretidos no filme. O polipropileno se comporta de forma semelhante antes da degradação, mas seu ponto de fusão acentuado significa que uma variação de apenas alguns graus pode alterar claramente o fluxo de fusão. O poliestireno também perdoa a temperatura, mas tende a exigir uma boa ventilação em máquinas maiores. O PET requer temperaturas mais altas e precisa de uma secagem cuidadosa antes da extrusão porque a umidade hidrolisa a cadeia do polímero e reduz a viscosidade. As diferentes janelas afetam diretamente o design do parafuso: materiais de baixa temperatura toleram alto cisalhamento, enquanto materiais de alta temperatura exigem um perfil de cisalhamento mais baixo e uma zona de dosagem mais longa. Portanto, quando um processador muda de PVC para PP na mesma máquina, a prática recomendada é substituir o conjunto de barril de parafuso por outro projetado para o novo polímero. As flutuações da matéria-prima, como diferentes pesos moleculares, também alteram a janela ideal, portanto, um operador experiente sempre presta atenção à tendência da temperatura de fusão, não apenas ao ponto de ajuste do barril. Resumindo, o gráfico explica por que a rosca e o cilindro de uma extrusora nunca têm tamanho único.
Opções resistentes ao desgaste e tratamentos de superfície
Caixa nitretada
Superfície de nitrogênio endurecido; baixo custo; adequado para processamento limpo de PE e PP.
Forro bimetálico de alto cromo
Resistência equilibrada ao desgaste e à corrosão; padrão para compostos preenchidos com talco e carbonato de cálcio.
Revestimento bimetálico de carboneto de tungstênio
Máxima resistência ao desgaste para materiais abrasivos com fibra de vidro e minerais.
Parafuso modular com elementos de desgaste substituíveis
Para processadores que trocam de receita com frequência e desejam menor custo de reposição.
A escolha entre estas opções altera o custo total de propriedade de uma máquina. Um barril nitretado pode ser reparado removendo a superfície antiga e re-nitretando, mas um revestimento desgastado de carboneto de tungstênio geralmente requer um novo barril. Por outro lado, uma máquina de grande produção que utiliza compostos de fibra de vidro geralmente paga um revestimento de carboneto de tungstênio em uma única temporada de produção, porque o tempo de inatividade é reduzido.
O parafuso e o cilindro formam um único par funcional; geometria, tipo de aço e tratamento de superfície devem corresponder ao polímero e suas cargas, e o gráfico de temperatura de processamento é o mapa para essa escolha.
Aplicações Industriais Comuns de Extrusoras
As extrusoras aparecem em quase todos os setores de fabricação de plástico, mas as tarefas que executam podem ser agrupadas em duas famílias: moldagem direta de um perfil acabado e mistura de materiais que são então transformados em pellets, filmes ou outros produtos semiacabados. Entender a qual família sua aplicação pertence é essencial na leitura das fichas técnicas dos equipamentos.
| Modelagem Direta de Perfis Acabados
| Composição e Recuperação
|
Uma regra prática útil: se o produto precisar manter uma seção transversal precisa, escolha um tipo de extrusora conhecido por sua produção estável e use uma rosca projetada para esse único produto; se o produto for um pellet ou composto cuja composição exata importa mais do que sua forma, escolha uma máquina com mistura intensiva e permita mais tempo de manutenção para troca de rosca.
A extrusão de espuma merece destaque especial porque combina as duas famílias. Um conjunto de cilindro de parafuso de espuma EPE deve primeiro derreter completamente o polímero, depois injetar um agente de expansão físico no fundido e, em seguida, manter o fundido sob alta pressão até a saída da matriz. Todo o perfil do parafuso é otimizado para esse caminho de pressão, razão pela qual os processadores de espuma de polietileno não utilizam parafusos PE padrão.
As aplicações de extrusão dividem-se em modelagem direta e composição com uso intensivo de mistura; selecionar a família de máquinas errada significa lutar contra o produto, o parafuso e o cronograma de manutenção desde o primeiro dia.
Como selecionar a extrusora, o parafuso e o cilindro corretos
Selecionar uma extrusora, ou substituir seu parafuso e cilindro, é uma decisão que deve ser tomada com base nos números da folha de dados, e não em suposições. Cinco fatores carregam a maior parte do peso.
- Receita e forma do material: tipo de resina, aditivos, enchimentos, conteúdo reciclado e se a ração é granulada virgem ou pó.
- Alvo de saída: kg/h necessários, que define o diâmetro mínimo do parafuso e a potência de acionamento. Dobrar o diâmetro da rosca quadruplica aproximadamente a capacidade de bombeamento na mesma velocidade da rosca.
- Requisitos de qualidade de fusão: tolerâncias na espessura da parede, distribuição de enchimento e cor; tolerâncias exigentes exigem uma relação L/D mais longa e possivelmente uma barreira ou parafuso de mistura.
- Ambiente de desgaste e corrosão: cargas abrasivas, como fibra de vidro, talco e dióxido de titânio, e subprodutos corrosivos, como gases de decomposição de PVC, decidem entre materiais nitretados e bimetálicos.
- Interface de máquina existente: as dimensões do flange, a altura da linha central, o rasgo de chaveta, as zonas de aquecimento e o software de controle devem corresponder exatamente.
| Fator | O que verificar | Consequência de uma escolha errada |
|---|---|---|
| Receita de polímero | Índice de fluidez, aditivos, porcentagem de carga, degradabilidade | Superaquecimento, desgaste dos parafusos ou má dispersão |
| Saída | kg/h a uma determinada velocidade de rosca e contrapressão | A linha não consegue atingir a meta de produção |
| Relação L/D | Relação comprimento/diâmetro necessária para a receita | L/D curto significa fusão instável; L/D longo corre o risco de danos causados pelo calor |
| Taxa de compressão | Combine com o tipo de polímero e densidade aparente | Grânulos emergentes, queimando ou não derretidos |
| Proteção contra desgaste | Tipo de revestimento para o cano e revestimento para o parafuso | Desgaste prematuro e contaminação do produto com partículas metálicas |
| Ajuste geométrico | Diâmetro, comprimento total, rasgo de chaveta, zonas de aquecimento, flange | A máquina não pode ser instalada ou os vazamentos derretem |
Trabalhando com um fabricante de parafusos e cilindros
Como o parafuso e o cilindro são peças personalizadas, os melhores resultados vêm do trabalho com um fabricante que faz as perguntas certas antes de fazer uma cotação. Um competente fabricante de componentes de máquinas de plástico solicitará a marca da máquina, o diâmetro do parafuso, a relação L/D, a meta de produção, o polímero e os aditivos que você utiliza e o modo de falha atual, seja desgaste, corrosão ou má mistura. Eles também devem concordar com as medidas exatas do desenho, porque uma dimensão de meio milímetro pode alterar a saída e o comportamento de fusão. Em muitos mercados de exportação, os processadores compram conjuntos de cilindros de rosca diretamente do fabricante para evitar a margem de lucro dos atacadistas intermediários e, ao mesmo tempo, recebem suporte de aplicação.
Em nossa própria oficina, que foi fundada em 1990 e atende clientes nos Estados Unidos, Alemanha, Dubai, Vietnã e Tailândia, frequentemente vemos o mesmo erro: um processador compra uma máquina extrusora completa de um fornecedor e depois compra conjuntos de cilindros de rosca de uma fonte diferente, esperando que sejam intercambiáveis. Na prática, os conjuntos de parafuso e cilindro devem ser produzidos como um par combinado, com folga radial e tolerâncias de voo corretas. Quando eles são combinados, a produção por revolução permanece estável e a máquina funciona silenciosamente; quando não estão, você percebe oscilações, flutuações de temperatura e desgaste rápido.
A seleção de um conjunto de cilindro de parafuso começa com cinco números: material, saída, qualidade do fundido, ambiente de desgaste e interface da máquina; termina com um par de componentes com correspondência personalizada.
Manutenção, desgaste e vida útil
Mesmo uma extrusora corretamente selecionada se desgasta. O parafuso e o cilindro são peças de contato da máquina e cada rotação do parafuso produz uma pequena quantidade de atrito contra a parede do cilindro e contra o material. A verdadeira questão não é se o desgaste ocorrerá, mas com que rapidez e em que zona.
Os mecanismos de desgaste mais comuns
- Desgaste abrasivo dos enchimentos: fibras de vidro, carbonato de cálcio, talco e dióxido de titânio agem como lixa dentro do cilindro.
- Desgaste corrosivo causado por subprodutos ácidos: a decomposição do PVC libera ácido clorídrico; retardadores de chama e alguns polímeros de base biológica liberam outros compostos agressivos.
- Contato metal com metal causado por desalinhamento, parafusos tortos ou cargas laterais excessivas; esta é a maneira mais rápida de destruir ambas as partes.
- Erosão na zona de medição e bordas de voo devido à alta velocidade de fusão, mais visível em compostos reforçados ou resinas de alta temperatura.
Sintomas que indicam desgaste
- A produção cai 10% ou mais na mesma velocidade da rosca e contrapressão.
- A temperatura de fusão começa a flutuar sem alteração nos pontos de ajuste.
- Aparece variação na espessura do produto, especialmente ao longo de um lado da matriz.
- Manchas pretas ou listras escuras aparecem no derretimento; o material preso em bolsos desgastados degrada com o tempo.
- Parafusos emperrados, ruído incomum ou alta amperagem do motor indicam interferência mecânica.
Uma rotina básica de manutenção preventiva
- Meça o diâmetro externo do parafuso e o diâmetro do furo do cilindro nas zonas de alimentação, compressão e medição a cada 6 a 12 meses, dependendo do material.
- Mantenha registros da produção por rotação do parafuso; uma tendência de queda lenta é mais confiável do que uma única medição.
- Purgue bem a máquina antes de desligar, especialmente quando utilizar PVC ou outros materiais corrosivos.
- Inspecione as bordas do parafuso quanto a arredondamentos ou rachaduras e o furo do cilindro quanto a marcas ou superfície áspera.
- Verifique o alinhamento entre a caixa de engrenagens e o cano e verifique se o parafuso está reto.
- Trabalhe com um fornecedor confiável de peças de reposição e mantenha um conjunto de cilindros de parafuso sobressalentes pronto para linhas críticas.
A manutenção de rotina prolonga a vida útil, mas, em última análise, cada conjunto de parafusos e cilindros atinge um limite. Uma regra geral na indústria é que um parafuso nitretado dura de um a dois anos em boas condições; um parafuso bimetálico pode durar de três a cinco anos ou mais em serviços abrasivos. Quando o diâmetro do cano é aumentado em mais de 0,3 a 0,5 mm além da dimensão original, um novo conjunto compatível é geralmente mais econômico do que o recondicionamento.
O desgaste em uma extrusora não é uma emergência; é uma condição normal que pode ser rastreada, planejada e retardada pela seleção correta do material e por uma simples rotina de medição.
Perguntas frequentes sobre extrusoras
Estas são as perguntas que os operadores e as equipes de compras fazem com mais frequência quando iniciam a extrusão.
Qual é a definição simples de extrusora?
Simplificando, o significado de extrusora na produção de plásticos é uma máquina que derrete e bombeia continuamente material plástico através de uma matriz para criar um produto longo com seção transversal constante. Em uma frase: a matéria-prima entra por um lado, o material fundido e pressurizado sai pelo outro, e uma rosca dentro do barril aquecido faz o empurramento e a mistura. O mesmo termo é usado na extrusão de metal, mas em plásticos, "extrusora" quase sempre significa uma extrusora de parafuso com um cilindro e um parafuso giratório.
Qual é a diferença entre uma extrusora e uma máquina de moldagem por injeção?
Uma extrusora funciona continuamente e produz infinitos perfis, filmes, folhas ou pellets. Uma máquina de moldagem por injeção funciona de forma intermitente: ela derrete o polímero com um parafuso, injeta o fundido em um molde fechado, mantém a pressão, depois abre o molde e ejeta a peça. Muitos processadores possuem ambos os tipos. O conjunto parafuso-barril de uma máquina de moldagem por injeção é semelhante, mas geralmente mais curto e projetado para movimento alternativo, portanto não pode ser simplesmente substituído por uma rosca extrusora.
O que o parafuso dentro de uma extrusora realmente faz?
O parafuso tem três funções: transportar o material sólido para frente, derretê-lo e aumentar a pressão. Parece uma espiral simples, mas a profundidade do canal, a inclinação do voo e o comprimento determinam quanto calor é gerado pelo atrito, quão bem os aditivos são misturados e quão estável é a saída. Uma pequena alteração na taxa de compressão pode alterar a temperatura de fusão em vários graus, razão pela qual o parafuso é considerado o coração da máquina.
Quais materiais podem ser processados em uma extrusora?
A maioria dos termoplásticos: PE, PP, PVC, PS, ABS, PA, PET e muitos copolímeros, bem como compostos de borracha e certos produtos de pasta alimentícia na indústria alimentícia. Os fatores limitantes são o fluxo de fusão, a estabilidade térmica e a corrosão do barril. Os materiais que se decompõem perto dos seus pontos de fusão, como o PVC, requerem designs de parafusos de baixo cisalhamento; materiais com viscosidade de fusão muito alta, como o PTFE, requerem equipamento especial do tipo aríete em vez de um parafuso normal.
Parafuso simples ou parafuso duplo: o que é melhor?
Nenhum dos dois é universalmente melhor; os dois tipos respondem a perguntas diferentes. Se o seu trabalho é a produção simples de tubos ou filmes, uma extrusora de parafuso único tem baixo custo e é fácil de operar. Se você precisar misturar pigmentos, cargas ou conteúdo reciclado no polímero, ou alimentar pó em vez de pellets, uma extrusora de rosca dupla é mais eficaz. Para o pó de PVC, muitos processadores em todo o mundo escolhem um parafuso duplo cônico porque proporciona uma fusão suave com alto rendimento. O termo “melhor” depende da sua receita, meta de produção e tolerâncias do produto.
Quanto tempo duram os parafusos e cilindros da extrusora?
A vida útil varia de menos de um ano a mais de cinco anos, dependendo do conteúdo abrasivo e corrosivo do material, da temperatura do cilindro, da velocidade da rosca e do cuidado com que a máquina é mantida. O uso de compostos reforçados com fibra de vidro com um cilindro nitretado geralmente produz desgaste visível dentro de uma estação; um revestimento bimetálico de carboneto de tungstênio no mesmo serviço pode durar muito mais. O método inteligente é medir o diâmetro do parafuso e o furo do cilindro periodicamente e substituir o conjunto quando a produção cair ou ocorrer variação de espessura.
A definição prática de uma extrusora é uma máquina contínua de fusão e bombeamento, e sua verdadeira identidade é decidida pelo par parafuso-barril dentro dela.
Compreender o significado de extrusora não requer um diploma em engenharia de polímeros, mas requer o modelo mental correto. Depois de ver a máquina como um pipeline contínuo de cinco estágios: alimentação, fusão, mistura, medição e moldagem, cada folha de dados, cada lista de peças sobressalentes e cada conversa de solução de problemas se tornam mais transparentes.
Com mais de três décadas de experiência na produção de conjuntos de cilindros de parafuso único, gêmeos paralelos, gêmeos cônicos, planetários e bimetálicos, nossa empresa fornece componentes individuais e soluções completas de cilindros de parafuso para construtores de máquinas plásticas e processadores de plásticos. Se a sua linha atual sofre picos de produção, fusão irregular ou desgaste rápido da rosca, envie-nos a marca da máquina e a receita do produto, e nós recomendaremos o conjunto de cilindro de rosca adequado à sua máquina e ao seu orçamento.
Um par de parafuso e cilindro de alta qualidade é a atualização de desempenho mais econômica que um processador pode fazer: melhora a estabilidade de saída, as tolerâncias do produto, a eficiência energética e o intervalo de substituição ao mesmo tempo.
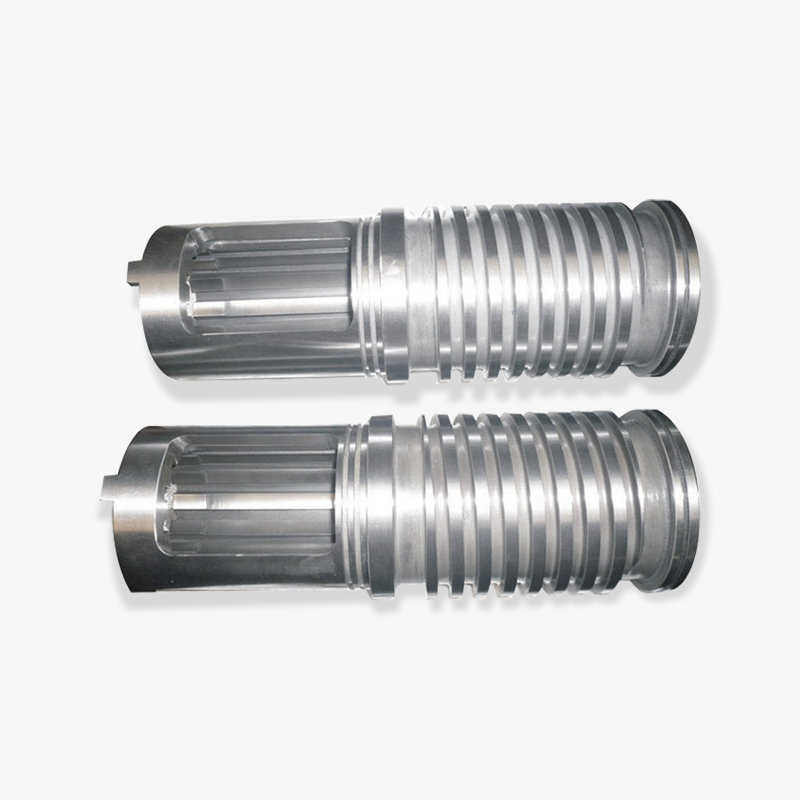
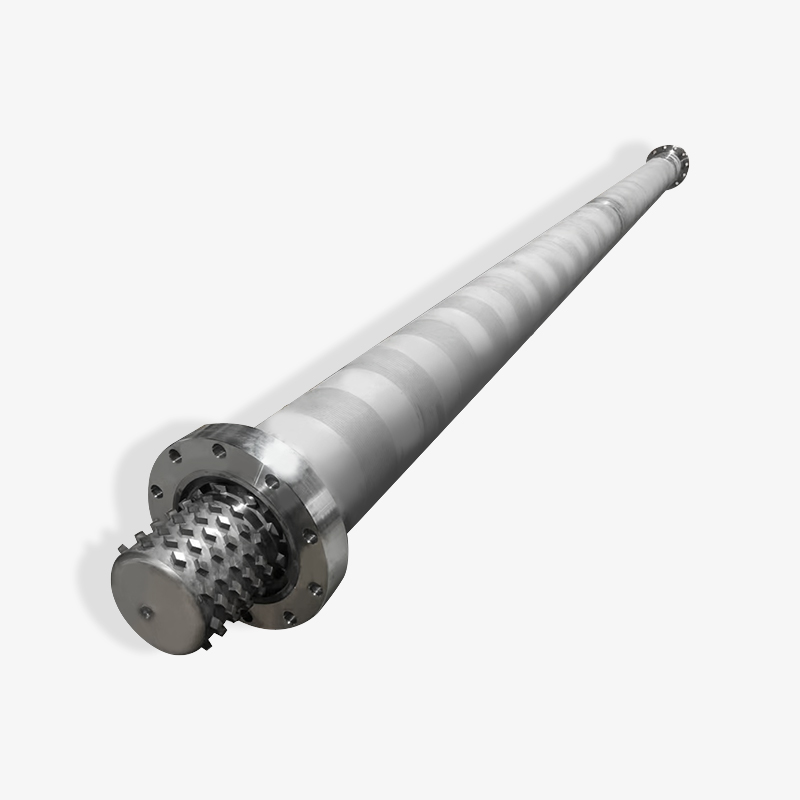
Exibição de rolamentos selecionados

 浙公网安备 33090202000520 号
