

Autor: Weibo
Data: Sep 15, 2026
Significado da extrusora: tipos, princípios de funcionamento, aplicações e guia de seleção
Significado da extrusora começa com uma ideia simples: uma extrusora é uma máquina que empurra o material através de uma matriz para moldá-lo continuamente. No processamento de plásticos, isso geralmente significa alimentar pellets de polímero em um barril aquecido, derretê-los com um parafuso giratório e forçar o fundido através de uma abertura fixa para formar tubos, filmes, folhas, perfis ou pellets. A definição parece curta, mas a frase abrange uma ampla família de máquinas, desde uma extrusora de borracha compacta no chão de uma fábrica até uma linha de composição de rosca dupla paralela 40:1. Engenheiros, equipes de compras e equipes de manutenção interpretam o significado da extrusora através da máquina que operam, por isso vale a pena dividir o termo de vários ângulos.
Este guia explica o significado da extrusora em termos práticos: a origem do dicionário, o princípio de funcionamento, as principais configurações de parafuso e cilindro, as aplicações que dependem de equipamentos de extrusão e as considerações de seleção e manutenção que são importantes para os compradores. Também nos baseamos na experiência da Zhoushan Microwave Machinery, um fabricante chinês de parafusos e cilindros fundado em 1990, para mostrar como a definição se traduz em decisões de fornecedores no mundo real. Ao final, você deverá ser capaz de explicar o que é uma extrusora, apontar as peças que determinam seu desempenho e fazer as perguntas certas ao comparar máquinas ou peças de reposição.
Em suma, o significado da extrusora na prática industrial é a formação contínua de um material fundido ou amolecido por pressão acionada por parafuso através de uma matriz, e a combinação de parafuso e cilindro dentro da máquina determina a maior parte de sua capacidade e custo.
Significado de extrusora: além da definição do dicionário
Os dicionários definem uma extrusora como "uma máquina que molda o material forçando-o através de uma matriz". Essa frase captura o movimento essencial, mas deixa de fora as condições dentro da máquina. Uma extrusora de plástico típica não empurra simplesmente pellets frios através de um orifício. Ele deve alimentar o material, compactá-lo, derretê-lo com fricção e calor externo, misturar quaisquer aditivos ou corantes, aumentar a pressão e, em seguida, empurrar o fundido homogêneo através de uma matriz que cria a seção transversal final. Em suma, o significado da extrusora no projeto do equipamento é moldado pelo parafuso, pelo cilindro, pelo sistema de aquecimento, pela caixa de engrenagens e pela matriz juntos, e não apenas pela matriz.
A palavra tem uma longa história linguística. "Extrusora" vem do latim extrusora , uma combinação de ex (fora) e Trudere (para empurrar). Essa origem explica porque a mesma palavra aparece em campos muito diferentes. Na indústria alimentícia, uma extrusora cozinha e molda salgadinhos e ração animal. No processamento de cerâmica e metal, as extrusoras forçam a argila ou os tarugos aquecidos através das matrizes. Na impressão 3D, uma pequena extrusora alimenta um fino fio de filamento em um bico quente. Cada um desses dispositivos compartilha o mesmo princípio: aplicar pressão a um material e deixar que uma abertura moldada determine o resultado.
Dentro do processamento de plástico, o termo carrega algumas suposições específicas que é útil conhecer. Primeiro, uma extrusora é uma máquina contínua, enquanto uma máquina de moldagem por injeção é cíclica. Em segundo lugar, uma extrusora refere-se à máquina inteira, enquanto os termos “parafuso extrusor” e “barril extrusor” referem-se aos dois componentes mais críticos dentro dela. Terceiro, a saída de uma extrusora, muitas vezes chamada de extrusado, pode ser qualquer coisa, desde um tubo acabado até uma folha semiacabada que vai para processamento posterior. Manter essas distinções em mente torna muito mais fácil a comunicação com os fornecedores de máquinas, porque a mesma palavra aparece em catálogos de produtos, documentação de processos e manuais de manutenção com significados ligeiramente diferentes.
A definição prática de uma extrusora depende, portanto, do contexto: para um construtor de máquinas é uma linha de processamento completa, para um fabricante de componentes é o conjunto de parafuso e cilindro, e para um operador de planta é o equipamento que transforma a matéria-prima em um produto vendável.
Como funciona uma extrusora: princípio de funcionamento e componentes principais
Depois de saber o que é uma extrusora, a próxima camada do significado da extrusora é como ela converte o polímero sólido em um fundido contínuo. O processo segue a mesma sequência lógica em quase todas as extrusoras acionadas por parafuso. O parafuso gira dentro de um cilindro bem ajustado, criando atrito mecânico enquanto é aquecido externamente. O polímero derretido então se acumula na cabeça do cilindro e é forçado através da abertura da matriz.
O processo de extrusão passo a passo
- Alimentação - O material entra no barril através de uma tremonha, seja por gravidade ou com alimentador forçado. A garganta de alimentação geralmente é resfriada com água para evitar fusão prematura e formação de pontes.
- Transporte e compressão - O canal do parafuso transporta o material para frente. À medida que a profundidade do canal diminui, o material se comprime, expele o ar e começa a amolecer.
- Derretimento e plastificação - O calor friccional da rotação do parafuso mais as bandas de aquecimento do cilindro derretem o polímero. As barreiras ou elementos de mistura melhoram a uniformidade do fundido.
- Medição e pressurização - A seção final do parafuso controla a taxa de saída, suaviza as flutuações de pressão e fornece uma temperatura de fusão consistente ao cabeçote.
- Morrer formando - O fundido passa através de conjuntos de telas, uma placa de ruptura e depois pela matriz, o que dá ao extrusado sua seção transversal e tamanho finais.
- Resfriamento e manuseio downstream - Após a matriz, o produto é calibrado, resfriado, puxado, cortado ou enrolado, dependendo da aplicação.
Componentees principais de uma extrusora
Cada extrusora, independentemente do tamanho ou fabricante, contém as seguintes peças principais. Compreender suas funções ajuda a equipe de manutenção e os compradores a comparar as máquinas com confiança.
| Component | Função | Impacto na qualidade do produto |
|---|---|---|
| Parafuso | Transporta, comprime, derrete e mistura o material | Determina a produção, a qualidade do fundido e o consumo de energia |
| Barril | Envolve o parafuso e transfere calor | Afeta o controle de temperatura e a proteção contra desgaste do parafuso |
| Sistema de aquecimento e refrigeração | Mantém o perfil de temperatura necessário | Previne a degradação e garante a consistência do fundido |
| Caixa de engrenagens e motor de acionamento | Gira o parafuso na velocidade e torque necessários | Define rendimento máximo e estabilidade de torque |
| Placa do disjuntor e pacote de tela | Filtra a contaminação e aumenta a pressão | Melhora a limpeza e a mistura do fundido |
| Morrer | Forma o extrudado no formato desejado | Define a precisão dimensional e o acabamento superficial |
Para compradores e engenheiros, o parafuso e o cano merecem atenção especial. Essas duas peças se desgastam sob alta temperatura e pressão, e sua liga, tratamento térmico e endurecimento superficial determinam quanto tempo uma extrusora pode funcionar antes que a manutenção seja necessária. Um fabricante como a Microwave Machinery, que produz o parafuso e o cilindro, pode controlar o ajuste, a seleção do material e o tratamento da superfície como um sistema compatível, o que é uma vantagem prática ao substituir componentes em uma linha existente.
Relação comprimento/diâmetro do parafuso: uma especificação importante
Entre as especificações que definem o significado da extrusora em termos de engenharia, a relação comprimento/diâmetro da rosca merece atenção especial. A relação L/D compara o comprimento de trabalho da rosca com seu diâmetro e influencia diretamente a quantidade de fusão, mistura e pressurização que a rosca pode fornecer. Um valor L/D mais alto normalmente proporciona um tempo de permanência mais longo e melhor plastificação, razão pela qual linhas de alto rendimento e de composição tendem a usar parafusos mais longos. Diferentes configurações de parafusos evoluíram em torno de diferentes faixas de L/D, e lê-las corretamente ajuda a comparar as folhas de dados dos fornecedores. O gráfico de barras abaixo resume as relações L/D típicas para cinco configurações comuns de rosca de extrusora.
Relação L/D típica por configuração de parafuso
Parafuso planetário 18:1
Parafuso duplo cônico 22:1
Parafuso único geral 25:1
Tubo ou filme de parafuso único 30:1
Composição gêmea paralela 40:1
Ler o gráfico de baixo para cima revela uma lógica clara por trás do significado da extrusora no projeto da máquina. A configuração planetária tem o L/D mais curto porque seus fusos rolantes distribuem a tensão sobre uma grande superfície, portanto não é necessário um cilindro longo para obter uma boa qualidade de fusão. O parafuso duplo cônico também permanece compacto, o que atende à sua função típica de plastificar PVC rígido em baixa temperatura de processamento. Um parafuso único de uso geral opera a 25:1 porque essa geometria fornece um equilíbrio confiável para a maioria dos pellets que você irá alimentá-lo. Quando a aplicação exige maior qualidade de fusão, o comprimento do parafuso único se estende até 30:1, como visto em linhas de tubos e filmes. A rosca dupla paralela a 40:1 representa o outro extremo: o cilindro longo fornece múltiplas zonas de mistura e permite que as portas de alimentação sejam posicionadas ao longo do cilindro. Na prática, a relação L/D também afeta o espaço de instalação, o custo de aquecimento do barril e os procedimentos de remoção de parafusos. Um parafuso mais longo significa mais contato superficial, o que aumenta os requisitos de torque da caixa de engrenagens. Isso também significa que o fabricante do cano deve controlar a retilineidade ao longo de um comprimento maior, e é por isso que a capacidade de usinagem de precisão é importante ao encomendar canos longos. Esta é uma das razões pelas quais compradores experientes não solicitam simplesmente o maior L/D disponível. Eles especificam o L/D que corresponde ao material, ao perfil do parafuso e ao equipamento a jusante. Esse tipo de combinação é exatamente onde um fabricante de parafusos e cilindros ganha seu valor. Na próxima vez que um fornecedor cotar uma extrusora ou um barril de reposição, você saberá que o número L/D é mais do que uma dimensão; é uma declaração de quanto trabalho a máquina foi projetada para realizar.
O princípio de funcionamento de uma extrusora pode ser resumido como alimentação, compressão, fusão, medição e forma; cada componente entre a tremonha e a matriz existe para tornar uma dessas cinco etapas mais estável.
Principais tipos de extrusoras utilizadas na indústria
A família de extrusoras geralmente é categorizada pela geometria do parafuso e cada tipo atende a um nicho operacional diferente. Conhecer essas categorias aprofunda sua compreensão do significado da extrusora e ajuda na leitura da lista de produtos do fabricante.
Extrusoras de parafuso único
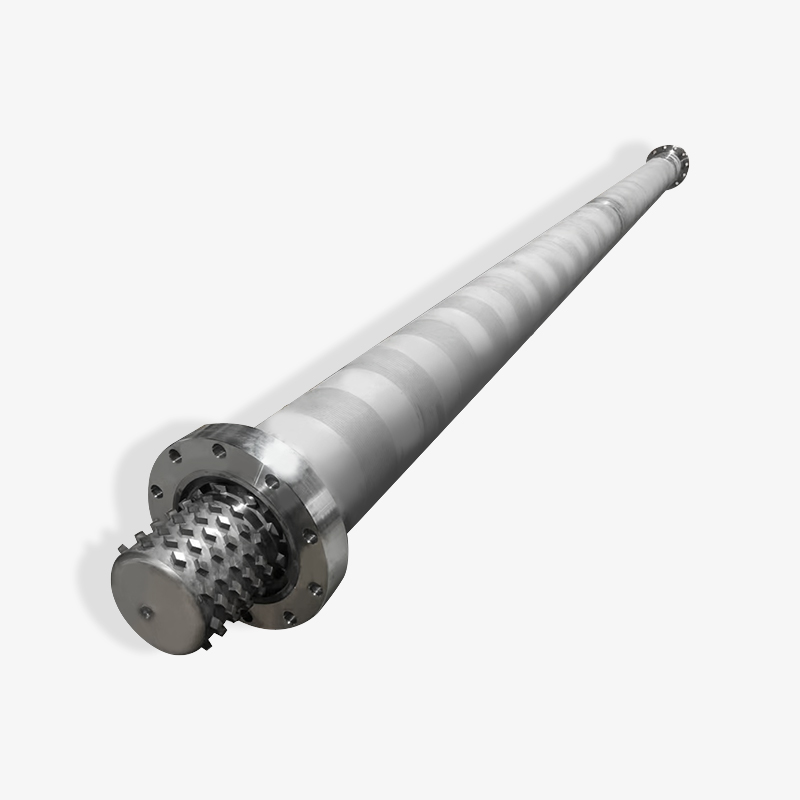
Extrusoras de parafuso único são a configuração mais comum no processamento de plástico. Um parafuso gira em um cilindro liso e o material avança através de canais espirais. Este projeto é econômico, mecanicamente simples e confiável para processar pellets bem compostos. Ele domina aplicações como extrusão de tubos, extrusão de perfis, sopro de filme e fundição de chapas, onde a produção e a temperatura consistentes são mais importantes do que a mistura intensa. Um cilindro de rosca única para aplicações de extrusora normalmente é compatível com o tipo de polímero, a taxa de saída e a relação L/D selecionada pelo engenheiro de processo.
 Tambor de parafuso único para extrusora com design modular Este barril é adequado para processos de extrusão padrão, como tubos, perfis e filmes. Sua construção modular simplifica a manutenção, enquanto os parafusos de liga de aço e o controle preciso de temperatura suportam fusão consistente e produção eficiente. Ver Produto →
Extrusoras de parafuso duplo
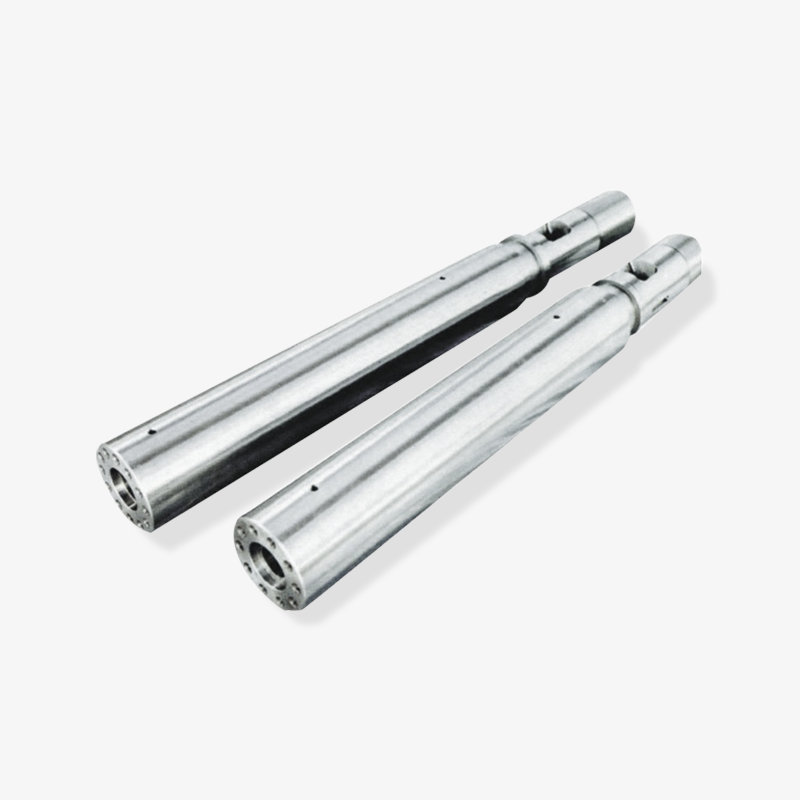
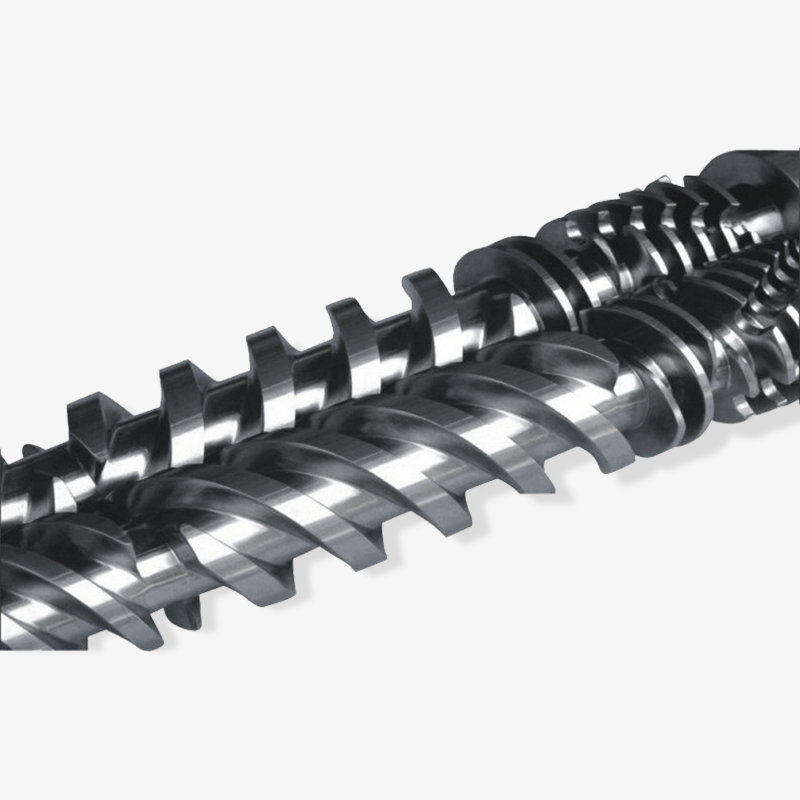
As extrusoras de parafuso duplo usam dois parafusos paralelos ou cônicos lado a lado. Eles são ainda divididos em tipos co-rotativos e contra-rotativos, e em pares entrelaçados e não entrelaçados. Os parafusos duplos paralelos co-rotativos são os cavalos de batalha da composição, produção de masterbatch e desvolatilização porque geram cisalhamento controlado e ação de autolimpeza. Os parafusos duplos cônicos possuem raiz mais larga na extremidade de alimentação e diâmetro menor na extremidade de descarga, o que proporciona uma alta taxa de compressão sem densificar excessivamente o material; são escolhas clássicas para tubos de PVC e linhas de perfis. O conjunto cônico de parafuso duplo e cilindro foi projetado para lidar com a baixa sensibilidade ao cisalhamento do PVC, mantendo ao mesmo tempo um fornecimento estável de material fundido à matriz.
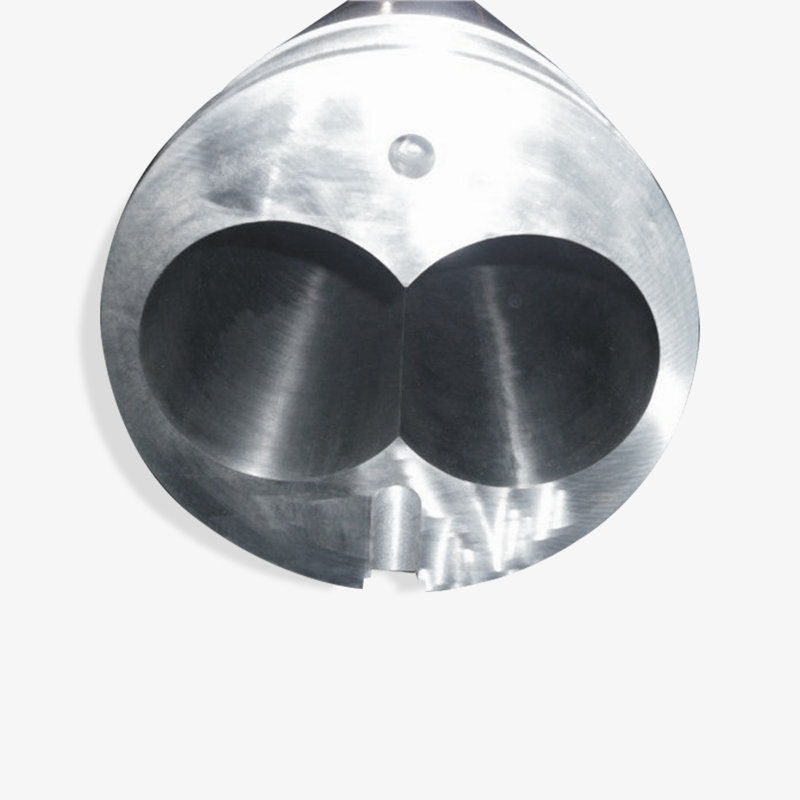 Parafuso duplo cônico e conjunto de cilindro para PVC Projetado para processamento de baixo cisalhamento, este cilindro e parafuso duplo cônico proporciona fusão estável à matriz. Oferece alta taxa de compressão e mistura uniforme, tornando-o uma escolha confiável para tubos de PVC e linhas de perfis. Ver Produto →
Extrusoras de parafuso planetárias
Uma extrusora de parafuso planetário combina um parafuso principal central com vários parafusos planetários dispostos em torno de sua circunferência. Os fusos planetários rolam entre o parafuso principal e um cilindro ranhurado, criando um grande contato superficial e um cisalhamento suave. Este arranjo é excelente para materiais sensíveis ao calor, especialmente PVC rígido e outros compostos que se degradam sob alto cisalhamento. Como a ação de mistura ocorre em muitos pontos de contato pequenos, a temperatura de fusão permanece baixa e os aditivos são distribuídos de maneira muito uniforme.
Extrusoras de aríete e pistão
Extrusoras de aríete e extrusoras de pistão não usam parafuso giratório. Eles empurram o material com um aríete alternativo, o que é útil para polímeros de peso molecular ultra-alto, pré-formas de borracha e certas pastas alimentícias que não toleram mistura por parafuso. Sua produção é menos uniforme do que as máquinas de parafuso, mas elas lidam com materiais difíceis de maneira confiável e são frequentemente encontradas em linhas de produção especializadas onde a pressão, e não a mistura, é o principal requisito.
Comparação de tipos de extrusora
A tabela abaixo fornece faixas de referência aproximadas para cada configuração. Os valores reais dependem do material, do design do parafuso e da configuração da linha, portanto, use-os como ponto de partida e não como especificação de compra.
| Tipo | Velocidade comum do parafuso | L/D típico | Mais adequado para |
|---|---|---|---|
| Parafuso único | 20-120 rpm | 25-30:1 | Tubo, perfil, filme, folha, pellets padrão |
| Parafuso duplo paralelo | 200-600 rpm | 32-48:1 | Composição, masterbatch, desvolatilização |
| Parafuso duplo cônico | 10-60rpm | 18-25:1 | Tubo de PVC, perfis, chapa |
| Parafuso planetário | 10-50 rpm | 16-20:1 | Materiais sensíveis ao calor, compostos de PVC |
| Extrusora de carneiro | Não aparafusado | Não aplicável | UHMWPE, pré-formas de borracha, pastas |
O tipo de extrusora necessária é determinado menos pela marca e mais pelo material, pela taxa de cisalhamento necessária e pelo formato do produto posterior; é por isso que os fornecedores perguntam sobre sua receita antes de citar uma máquina.
Aplicações de extrusoras em todos os setores
O significado da extrusora permanece abstrato até que você o vincule aos produtos reais. A máquina é utilizada para produzir quase todos os artigos plásticos semiacabados em forma contínua e também atende às indústrias de borracha, metal, cerâmica e alimentícia em versões adaptadas. O fio condutor é sempre o mesmo: um material é forçado através de uma matriz e assume uma seção transversal fixa.
- Tubos e perfis - Tubos de PVC, PE e PP para abastecimento de água, drenagem e distribuição de gás, além de perfis de janelas, caixilhos de portas e acabamentos decorativos.
- Filme e folha - Filme soprado para embalagens, filme fundido e chapa termoformadora para bandejas, copos e blisters.
- Composição e pelotização - Linhas de rosca dupla que misturam aditivos, cargas e corantes em pellets homogêneos.
- Produtos de espuma - Folha de espuma de algodão pérola EPE, placa de isolamento XPS e outras espumas quimicamente sopradas.
- Fio e cabo - Revestimento de extrusão que aplica camadas de isolamento e revestimento em núcleos condutores.
- Produtos de borracha - As extrusoras de borracha alimentam peças em forma de tira ou perfiladas antes da vulcanização.
- Alimentos e rações - Extrusoras de cozinha moldam lanches, cereais matinais e rações para animais de estimação.
- Impressão 3D - Uma pequena extrusora de filamento derrete e deposita camadas plásticas.
Na extrusão de espuma, por exemplo, um parafuso e cilindro de extrusão de espuma EPE dedicados são projetados com geometria especial de mistura e resfriamento do fundido para controlar a fase gasosa dentro do fundido. Esse detalhe mostra por que o significado genérico da extrusora não é suficiente ao selecionar peças de reposição: a geometria da rosca deve corresponder à química do processo, e não apenas ao modelo da máquina.
Áreas de aplicação e configurações típicas de parafusos
A tabela a seguir oferece uma referência rápida para qual tipo de extrusora é comumente selecionado em diferentes segmentos de produtos. Os projetos reais de máquinas variam, portanto, trate os valores como uma orientação da indústria, em vez de um cálculo final de engenharia.
| Aplicação | Saída típica | Tipo de parafuso comum | Requisito Crítico de Processo |
|---|---|---|---|
| Tubo de água | 200-1000 kg/hora | Parafuso único or conical twin | Espessura estável, baixa contagem de gel |
| Perfil de janela em PVC | 100-500 kg/hora | Parafuso duplo cônico | Fusão uniforme, baixa degradação |
| Masterbatch composto | 500-3000 kg/hora | Parafuso duplo paralelo | Alta dispersão, autolimpante |
| Folha de espuma EPE | 80-300 kg/hora | Parafuso único especial com pinos de mistura | Estrutura de célula fechada, resfriamento por fusão |
| Pré-forma de mangueira de borracha | 50-400 kg/hora | Parafuso extrusor de borracha | Aumento de baixa temperatura, forma uniforme |
Cada aplicação de extrusão se traduz em um design específico de parafuso e cilindro; tubos, filmes, espumas e compostos parecem semelhantes em um diagrama geral, mas exigem geometrias de parafuso muito diferentes na prática.
Como escolher uma extrusora: critérios de seleção para compradores
A escolha de uma extrusora é uma decisão técnica e económica. As equipes de compras geralmente se concentram no preço e na entrega, enquanto os engenheiros de produção se concentram na qualidade e na estabilidade do fundido. Um processo de seleção completo deve satisfazer ambos os lados. As regras abaixo se aplicam quer você esteja comprando uma máquina extrusora completa ou um conjunto de parafuso e cilindro de reposição.
Os cinco fatores que impulsionam a seleção
- Tipo de material - A família de polímeros, os aditivos e a janela de processamento necessária determinam a geometria do parafuso e o material do cilindro.
- Taxa de saída - Medido em quilogramas por hora, não em potência do motor, porque o design da rosca e o volume do cano definem o limite real.
- Geometria do produto final - Tubo, filme, perfil, folha e pellets impõem diferentes requisitos de matriz, resfriamento e tração.
- Ambiente de desgaste - Cargas abrasivas, material reciclado e altas temperaturas de serviço aceleram o desgaste da rosca e do cilindro.
- Energia e infraestrutura - Tensão disponível, água de resfriamento, ar comprimido e espaço físico afetam a escolha final da máquina.
Quadro de referência para comparação de propostas de fornecedores
Quando um fornecedor lhe envia uma cotação, a ficha técnica geralmente inclui os seguintes parâmetros. Os cartões abaixo mostram os cinco números que você deve comparar em diferentes ofertas.
Materiais
PE, PP, PVC, PA ou composto
PE, PP, PVC, PA ou composto
Saída
Alvo kg/h e velocidade da rosca
Alvo kg/h e velocidade da rosca
Relação L/D
Selecionado por tipo de processo
Selecionado por tipo de processo
Taxa de compressão
Faixa de 2:1 a 4:1 típica
Faixa de 2:1 a 4:1 típica
Material do parafuso
Nitretado ou bimetálico
Nitretado ou bimetálico
A compatibilidade dos materiais vem em primeiro lugar. Uma rosca projetada para PVC macio não fornecerá a mesma qualidade de fusão com polietileno de alta densidade, e uma rosca destinada a pellets pode ter problemas com pó ou material reciclado. A meta de produção exclui muitas máquinas: uma extrusora de parafuso único de 60 mm não pode competir com uma extrusora de parafuso duplo paralelo de 75 mm no rendimento de composição, independentemente da potência do motor. A relação L/D e a taxa de compressão devem ser propostas com base no seu produto, e não em um catálogo padrão, porque tubo, filme e perfil exigem diferentes curvas de fusão. Por fim, o material do parafuso e o tratamento de superfície indicam quanto de manutenção você deve orçar para os próximos anos.
Parafuso Único ou Parafuso Duplo: Uma Verificação Rápida de Duas Colunas
Se você ainda está decidindo entre as duas configurações mais comuns, esta simples comparação pode orientar a conversa com seu fornecedor.
| Escolha uma extrusora de parafuso único quando... Seu material chega na forma de pellets bem compostos, a produção abaixo de 800 kg/h é aceitável, sua prioridade é a simplicidade operacional e o menor investimento inicial, e o produto final é um tubo, perfil, filme ou chapa feita de polímeros padrão. | Escolha uma extrusora de rosca dupla quando... Você alimenta pó ou uma receita com aditivos, precisa de alta dispersão ou desvolatilização, processa PVC rígido com baixo cisalhamento ou está compondo um masterbatch a várias centenas de quilogramas por hora. |
A experiência do fornecedor também é importante. Um fabricante que fornece OEMs e usuários de pós-venda em vários países tem maior probabilidade de ter soluções documentadas para problemas comuns, como pontes, oscilações ou desgaste prematuro de parafusos. Por exemplo, a Microwave Machinery fornece componentes de parafuso e cilindro para mercados como os Estados Unidos, Alemanha, Dubai, Vietnã e Tailândia desde 1990, o que dá à sua equipe de engenharia amplo feedback de linhas de extrusão reais operando sob diferentes climas, matérias-primas e níveis de habilidade do operador.
Nunca escolha uma extrusora apenas pelo preço por quilograma de produção; a especificação do parafuso e do cilindro, a experiência do processo do fornecedor e o suporte pós-venda decidem o custo real de propriedade ao longo de cinco anos.
Manutenção da extrusora: protegendo o parafuso e o cilindro
Uma extrusora que funciona continuamente por três turnos enfrenta condições agressivas: cargas abrasivas, altas temperaturas do cilindro e estresse térmico cíclico. O parafuso e o cilindro são, portanto, tratados como peças de desgaste substituíveis e não como componentes permanentes. Sua vida útil depende do material processado, do desenho do parafuso, da metalurgia e da rotina de manutenção.
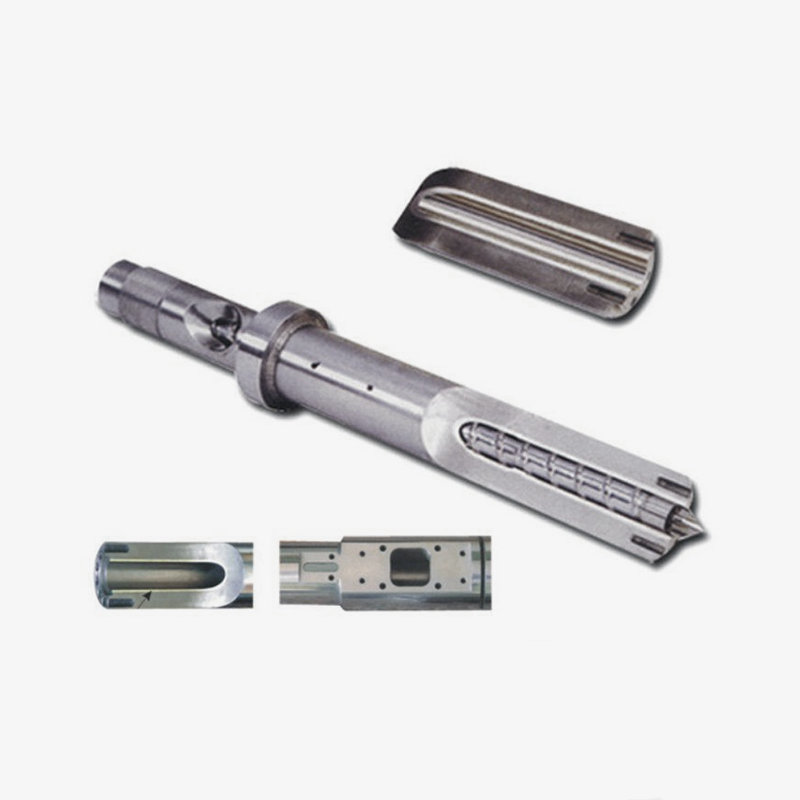
Sinais comuns de que o parafuso ou cilindro requerem atenção incluem flutuações na pressão de saída, aumento da temperatura de fusão, baixa qualidade da superfície, manchas pretas ou queda repentina no rendimento. Uma regra simples é medir o diâmetro do parafuso e o furo do cilindro em cada parada planejada de manutenção e compará-los com a tabela de tolerância do fabricante. Também vale lembrar que o design modular pode melhorar a manutenção: seções de alimentação, segmentos de cilindro e até mesmo elementos de parafuso podem ser substituídos individualmente em vez de substituir o componente inteiro, o que reduz o tempo de inatividade e o custo. Um explicação de como o design modular melhora a eficiência de manutenção e o desempenho de produção do sistema extrusor de barril único fornece um exemplo prático dessa abordagem.
A proteção contra desgaste é outra decisão de compra que faz parte do orçamento de manutenção. Os parafusos nitretados lidam com materiais padrão, enquanto um cilindro bimetálico com revestimento de liga resistente ao desgaste prolonga a vida útil quando a linha processa material preenchido ou reciclado. Substituir um barril custa muito mais do que escolher o revestimento certo no início, e é por isso que OEMs experientes perguntam sobre a receita antes de finalizarem a especificação do componente.
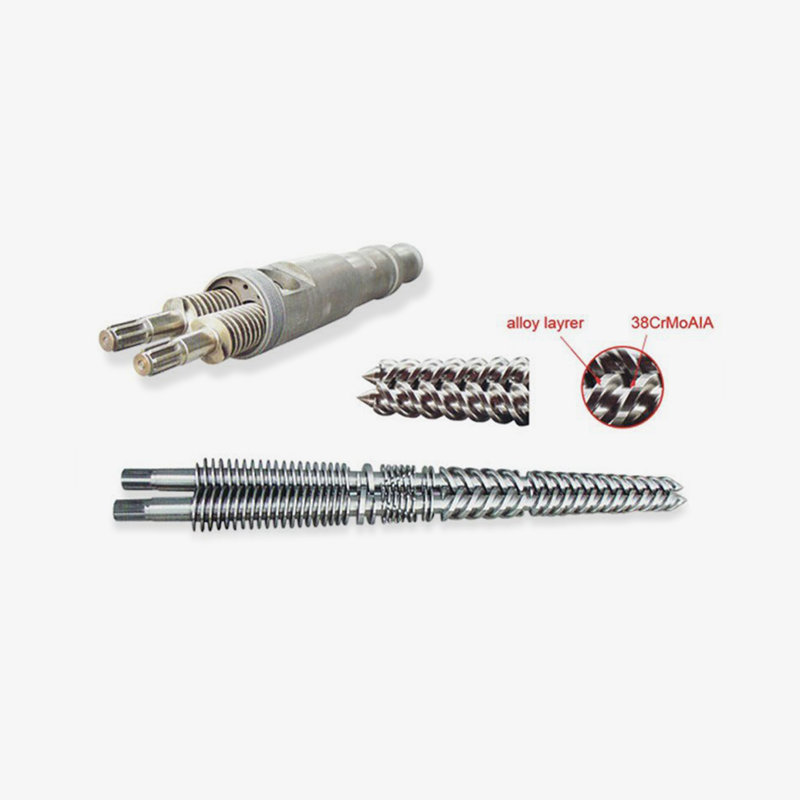 Barril bimetálico com revestimento de liga resistente ao desgaste Uma camada interna bimetálica prolonga a vida útil ao manusear plásticos preenchidos, reciclados ou de engenharia. A usinagem de precisão reduz o atrito e o uso de energia, tornando este cilindro uma atualização durável para aplicações de extrusão exigentes. Ver Produto →
A ação de manutenção mais lucrativa na extrusão é a prevenção: escolha a metalurgia correta, monitore regularmente as folgas dos parafusos e do cilindro e substitua as peças de desgaste antes que danifiquem a caixa de engrenagens ou o equipamento posterior.
Fabricantes, fornecedores e atacadistas de extrusoras: o que procurar
Como as extrusoras são construídas com base na tecnologia de parafuso e cilindro, a qualidade do seu fornecedor é tão importante quanto o design da máquina. O termo “fabricante de extrusoras” pode se referir a uma empresa que constrói máquinas de extrusão completas, enquanto “fornecedor de parafusos e cilindros” descreve um fabricante de componentes que alimenta essas máquinas. Muitos construtores de linhas de extrusão compram seus parafusos e cilindros de fornecedores especializados, e é por isso que um produtor dedicado de parafusos e cilindros, como a Microwave Machinery, pode ser um parceiro estratégico para fabricantes de máquinas, integradores e distribuidores.
Na indústria de máquinas plásticas, a mesma empresa geralmente atua como fabricante, fornecedora e atacadista por meio de canais diferentes. Uma fábrica OEM compra componentes em grande volume, um agente regional compra para revenda e uma fábrica de usuário final compra peças de reposição em intervalos irregulares. Um fabricante de componentes capaz deve ser capaz de atender a todos os três modos: produção em volume com tolerâncias consistentes, engenharia personalizada para modelos OEM e serviço pós-venda para pedidos de substituição. A Microwave Machinery, por exemplo, opera uma oficina com mais de 10.000 metros quadrados, emprega mais de 60 funcionários e exporta para mercados como Estados Unidos, Alemanha, Dubai, Vietnã e Tailândia. Estes sinais de escala são relevantes porque indicam que a empresa gere longas cadeias de abastecimento e documentação de qualidade para além do nível do mercado único.
Ao avaliar um potencial fornecedor de extrusora, solicite três documentos: o certificado de material da rosca e do cilindro, o relatório de inspeção de tolerância e uma lista de referências dos clientes em sua aplicação específica. É mais fácil trabalhar com um fabricante que atende seu tipo de produção há anos do que com um que entende apenas de máquinas de parafuso único de uso geral. Você pode revisar o perfil da empresa e as categorias de produtos na página site oficial do fabricante para entender a variedade de soluções disponíveis para parafusos, cilindros e máquinas.
Quer você os chame de fabricantes de extrusoras, fornecedores de parafusos e cilindros ou atacadistas de máquinas, os critérios decisivos são os mesmos: capacidade de produção, controle de qualidade, experiência de aplicação e disposição para projetar componentes de acordo com a receita do cliente.
Perguntas frequentes sobre o significado e seleção da extrusora
O que o significado da extrusora cobre em uma frase simples?Em uma frase, uma extrusora é uma máquina que derrete continuamente e empurra plástico ou outro material trabalhável através de uma matriz para criar uma forma consistente. Na linguagem cotidiana da fábrica, é o equipamento que transforma pellets ou pó em tubo, filme, folha, perfil ou pellets novamente. |
Uma extrusora é o mesmo que uma máquina de moldagem por injeção?Não. Uma extrusora funciona continuamente para produzir produtos longos e de seção transversal constante, enquanto uma máquina de moldagem por injeção realiza ciclos para preencher um molde fechado com uma peça discreta. As duas máquinas compartilham tecnologia semelhante de parafuso e cilindro, mas sua saída, lógica de controle e ferramentas são diferentes. |
Qual é a diferença entre uma extrusora de parafuso único e uma extrusora de parafuso duplo?Uma extrusora de parafuso único usa um parafuso para transportar, derreter e medir o material e funciona melhor com pellets pré-compostos. Uma extrusora de rosca dupla usa duas roscas com engrenagens combinadas que fornecem mais mistura, autolimpeza e controle sobre o tempo de residência, razão pela qual é preferida para composição, processamento de pó de PVC e extrusão reativa. |
Que materiais uma extrusora pode processar?A maioria dos termoplásticos pode ser extrudada, incluindo PE, PP, PVC, PS, ABS, PA e PET. As extrusoras também processam compostos de borracha, massa alimentícia, pasta cerâmica e certos metais em formas especializadas. O fator limitante geralmente é o design do parafuso e do cilindro, porque cada material tem uma temperatura de processamento e tolerância ao cisalhamento específicas. |
Quanto tempo dura uma rosca e um cilindro de extrusora?A vida útil varia de dois a oito anos dependendo do material, da velocidade da rosca, do revestimento do cano e da rotina de manutenção. Compostos altamente abrasivos com fibra de vidro ou carbonato de cálcio podem desgastar um cilindro nitretado em poucos anos, enquanto um cilindro bimetálico pode durar muito mais tempo nas mesmas condições. |
O que significa a relação L/D em uma extrusora?A relação L/D é o comprimento útil do parafuso dividido pelo diâmetro do parafuso, expresso como um número como 25:1 ou 40:1. Indica quanto tempo o material passa dentro do barril para derreter, misturar e aumentar a pressão. Um L/D mais alto geralmente melhora a qualidade do fundido, mas aumenta o custo, o consumo de energia e o espaço físico. |
Compreender o significado da extrusora no nível do componente é a melhor proteção contra a compra da máquina errada: a rosca e o cilindro, e não a marca, decidem se sua linha de extrusão funcionará sem problemas a longo prazo.
O significado da extrusora passa de uma frase de dicionário para uma imagem técnica completa, uma vez que você vincula a definição da máquina aos seus parafusos, cilindros, zonas de temperatura e aplicações. O parafuso e o cilindro continuam sendo as peças que decidem a produtividade e a qualidade das peças, portanto, os compradores devem avaliá-los com tanto cuidado quanto avaliam a caixa de engrenagens ou o motor. Quer você seja um OEM planejando uma nova linha, um distribuidor criando um catálogo de peças de reposição ou um gerente de manutenção em busca de uma substituição confiável, garanta primeiro seu conhecimento sobre extrusora e depois escolha um parceiro que possa traduzir esse conhecimento em componentes correspondentes.
A maneira mais clara de colocar o significado da extrusora em ação é começar com o material e o produto que você deseja fabricar e, em seguida, trabalhar retroativamente até a geometria da rosca, a especificação do cilindro e a capacidade do fornecedor que fornecerão esses resultados de maneira confiável por anos.
Exibição de rolamentos selecionados

 浙公网安备 33090202000520 号
