

Autor: Weibo
Data: Sep 21, 2026
Definição - o que significa extrusora? Tipos, barris de parafuso e guia completo de seleção
Caminhe por um cano ou folha e você ouvirá uma extrusora antes de vê-la: um cano longo zumbe, pellets de plástico desaparecem em um funil em uma extremidade e um tubo quente e contínuo desliza para fora de uma matriz na outra. Essa máquina do meio é a extrusora, e é por isso que uma fábrica pode transformar pellets soltos em um produto com seção transversal constante, hora após hora, sem parar.
Pergunte o que significa extrusora e a resposta honesta tem duas camadas. Em termos de engenharia, uma extrusora é uma máquina que derrete ou amolece um material e o força através de uma abertura moldada chamada matriz, de modo que o material sai como um fio contínuo com um perfil fixo. Na linguagem cotidiana de compras, a mesma palavra geralmente se refere ao conjunto de parafuso e barril que faz a fusão e o bombeamento. Um gerente de fábrica que compra uma linha de produção completa e um engenheiro de manutenção que solicita uma rosca de reposição podem dizer "extrusora" e significar duas coisas diferentes.
Esse duplo sentido é importante comercialmente. Ele decide se você está cotando uma máquina, uma peça de reposição ou um serviço e decide quais especificações realmente se aplicam ao pedido.
Uma extrusora é melhor entendida como uma bomba aquecida com uma matriz de modelagem: ela transporta, derrete, pressuriza e forma o material continuamente, em vez de preencher um molde por injeção.
A resposta curta: O que " Extrusora " Significa em linguagem simples
O verbo “extrudar” vem do latim extrudere, que significa empurrar ou empurrar para fora. Uma prensa de macarrão, um enchedor de salsichas, uma pistola de calafetagem e uma máquina de tijolos de barro, todos extrudam material. A extrusão de plástico faz exatamente a mesma coisa, exceto que o material que está sendo empurrado é um polímero fundido a 160 a 300 graus Celsius.
Uma máquina ganha o nome de extrusora quando combina cinco elementos funcionais:
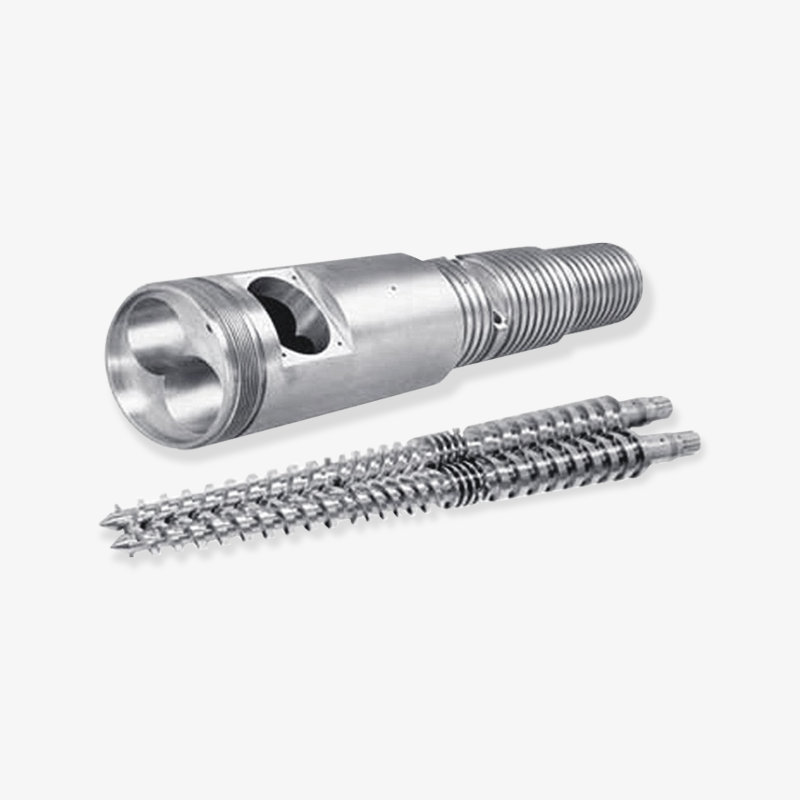
- Um barril, um cilindro de aço de paredes espessas que contém o processo.
- Um ou mais parafusos dentro do cano, que transportam, cisalham e pressurizam o material.
- Um sistema de alimentação, geralmente uma tremonha com dosagem ou alimentador gravimétrico.
- Um sistema de aquecimento e resfriamento, normalmente aquecedores de cerâmica ou alumínio fundido com resfriamento a ar ou água.
- Uma matriz na extremidade de descarga, além de um acionamento e caixa de engrenagens que giram o parafuso.
O que uma extrusora não é é igualmente útil para entender. Não é uma máquina de moldagem, pois não possui cavidade nem ciclo: o material sai continuamente em vez de ser injetado em disparos discretos. Não é um misturador no sentido clássico, embora as extrusoras de composição misturem agressivamente. E não é simplesmente um tubo com um parafuso, porque a geometria do parafuso, a taxa de compressão e o controle de temperatura determinam se a saída é uniforme ou cheia de partículas não derretidas.
A produção é normalmente expressa em quilogramas por hora e a qualidade é normalmente expressa como homogeneidade do fundido, estabilidade de pressão e tolerância dimensional. Esses três números, e não o tamanho físico da máquina, dizem o que uma determinada extrusora pode realmente fazer.
Se uma máquina fornece um fluxo contínuo de material derretido através de uma matriz, ela é uma extrusora; se preencher uma cavidade fechada em ciclos, é uma máquina de moldagem.
As quatro tarefas que toda extrusora realiza
Quer a rosca tenha 45 mm ou 200 mm de diâmetro, quer a máquina processe pó de PVC ou flocos de polietileno reciclado, as mesmas quatro tarefas acontecem em sequência ao longo do cilindro. Compreendê-los torna as conversas sobre especificações muito mais curtas.
1. Transporte Sólido
Pellets ou pó caem através da garganta de alimentação e são arrastados para frente pelas hélices rotativas do parafuso. Nesta zona o canal é mais profundo e o polímero ainda é sólido, de modo que a rosca se comporta como um transportador. As seções de alimentação podem ser lisas ou ranhuradas; uma seção de alimentação ranhurada prende o material com mais firmeza e aumenta a produção em poliolefinas, enquanto um furo liso é mais suave e geralmente é preferido para PVC sensível ao calor.
Os problemas de alimentação raramente surgem apenas da rosca. A umidade, o formato do pellet, o conteúdo de finos e a temperatura da tremonha alteram a consistência com que o material entra nos primeiros voos. Uma tremonha em ponte ou uma zona de alimentação carente aparece a jusante como uma saída crescente que nenhum ajuste de temperatura pode corrigir.
2. Derretimento e Plastificação
À medida que a profundidade do canal diminui, o leito sólido é comprimido contra a parede do cano. O atrito e o cisalhamento geram a maior parte da energia de fusão, com os aquecedores de barril contribuindo com uma parcela menor. É por isso que a potência do acionamento e a geometria do parafuso são mais importantes do que a potência do aquecedor quando a saída é aumentada.
A fusão deve ser completada antes que o material chegue à matriz. Partículas não derretidas aparecem como géis, manchas ou pontos fracos no produto acabado e são a reclamação mais comum das linhas de extrusão que foram ultrapassadas do seu ponto de projeto.
3. Medição e aumento de pressão
Na seção de dosagem, o canal é mais raso e o fundido é bombeado como um fluido viscoso. A pressão aumenta de quase zero na garganta de alimentação até algo entre 100 e 400 bar na matriz, dependendo da resistência da matriz e da viscosidade do material. Essa pressão deve ser construída de forma suave, porque a flutuação da pressão se traduz diretamente na variação da espessura do produto final.
Elementos de mistura são frequentemente adicionados aqui: Maddock ou seções de barreira para mistura dispersiva, abacaxi ou misturadores de pinos para mistura distributiva. Eles custam alguma produção, mas compram consistência, que geralmente é a melhor negociação.
4. Moldando na Matriz
A matriz dá ao fundido sua forma final. O projeto da matriz controla a distribuição da espessura da parede, o acabamento da superfície e a quantidade de expansão da matriz, o fenômeno no qual o fundido se expande ligeiramente à medida que sai da borda da matriz. Equipamentos posteriores, como mangas de dimensionamento, tanques de vácuo, banhos de resfriamento, unidades de transporte e cortadores, fixam as dimensões.
Uma extrusora perfeitamente construída com uma matriz mal projetada ainda produz produtos ruins. Por outro lado, uma extrusora modesta com uma matriz bem projetada e equipamento posterior estável pode manter tolerâncias rígidas durante anos.
O transporte, a fusão, a dosagem e a modelagem acontecem em uma passagem contínua, portanto, uma fraqueza em qualquer zona limita o desempenho de toda a linha.
O que a palavra abrange em diferentes setores
O processamento de plástico é o maior usuário do termo, mas a mesma palavra aparece em vários setores não relacionados. Um comprador que transita entre setores pode ficar surpreso com a variação do vocabulário.
- Extrusão de plásticos: tubos, folhas, filmes, perfis, revestimentos de fios, filamentos e compostos. A produção é medida em quilogramas por hora.
- Extrusão de borracha: filtros, extrusoras de alimentação a quente e a frio que empurram compostos de borracha através de matrizes para mangueiras, vedações e perfis.
- Extrusão de alimentos: as extrusoras de salgadinhos e cereais usam uma rosca para cozinhar e expandir o amido sob pressão e, em seguida, eliminar a umidade na matriz.
- Extrusão de metal e argila: perfis de alumínio e formas de tijolo ou cerâmica são extrudados de maneira comparável, geralmente a pressões muito mais altas.
- Fabricação aditiva: a “extrusora” em uma impressora 3D é o hot end mais a unidade que alimenta o filamento. Desempenha as mesmas funções de transporte e fusão em uma escala muito pequena.
A consequência prática é que as especificações não são transferidas entre sectores. Uma extrusora de salgadinhos e uma extrusora de tubo podem compartilhar uma arquitetura de parafuso e barril, ao mesmo tempo que quase não compartilham valores de design. Quando alguém pergunta o que significa extrusora em uma reunião técnica, a pergunta útil de acompanhamento é sempre qual material e qual produto.
"Extrusora" é uma descrição funcional e não um único tipo de máquina, portanto o material e o produto sempre definem a especificação real.
Tipos comuns de extrusoras e no que elas são boas
A classificação mais útil é pela configuração do parafuso, porque essa única escolha determina a capacidade de mistura, o nível de cisalhamento, o comportamento de alimentação e o custo. A tabela abaixo resume as principais famílias utilizadas no processamento de plásticos e borracha.
| Extrusora type | Como funciona | Materiais típicos | Produtos típicos |
|---|---|---|---|
| Parafuso único | Um parafuso transporta, comprime e bombeia o fundido | PE, PP, PS, ABS, PC, flocos reciclados | Tubo, folha, filme soprado, revestimento de fio, haste, filamento |
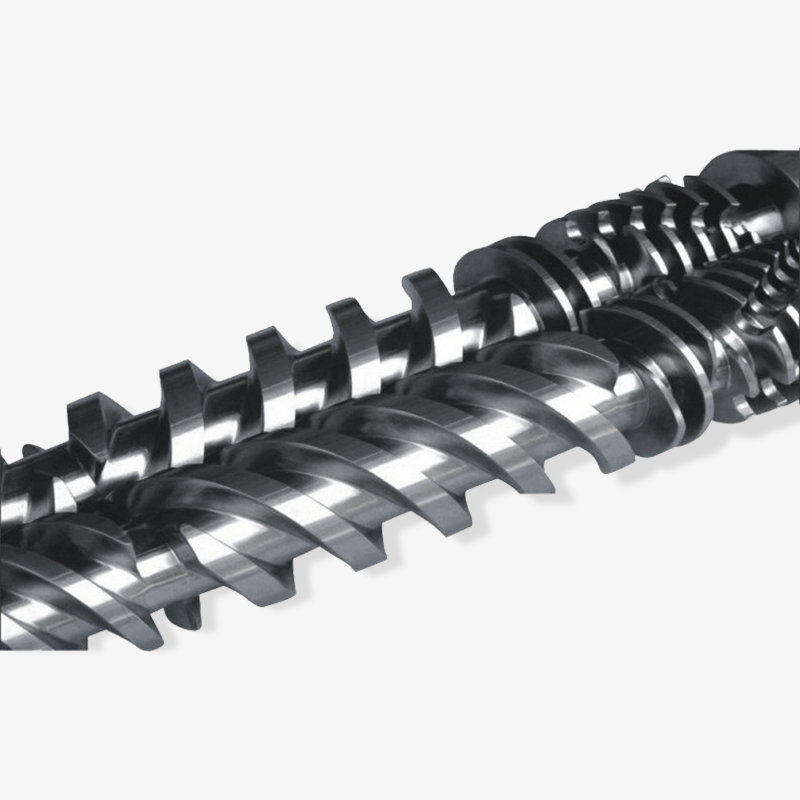
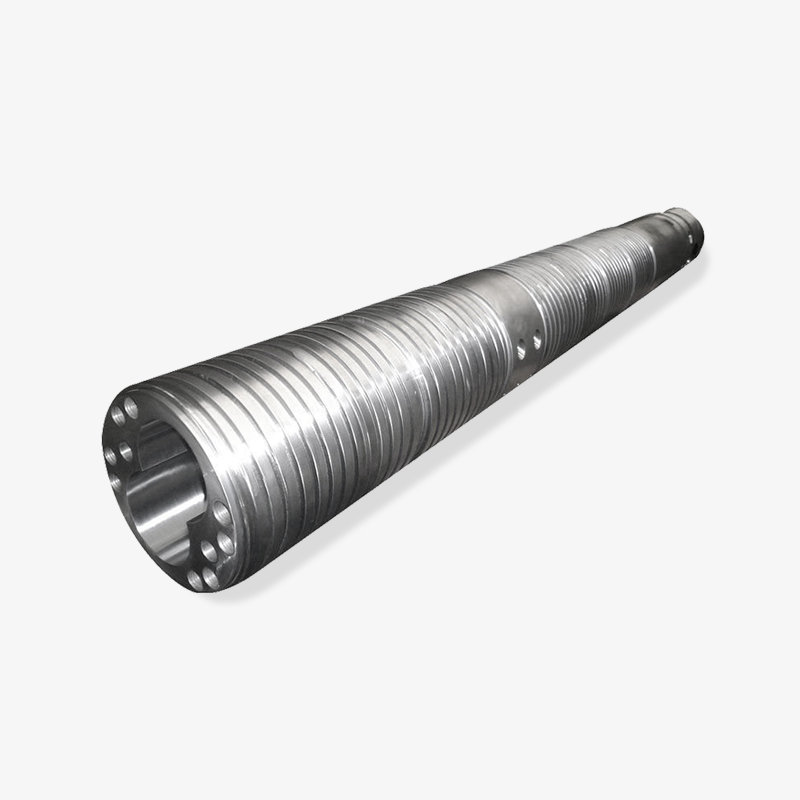
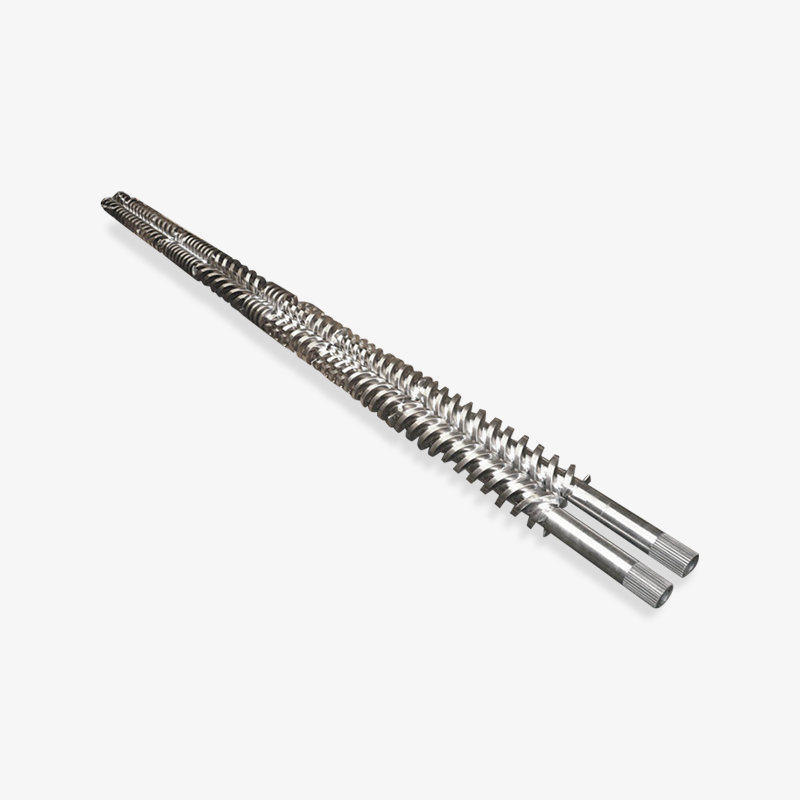
| Parafuso duplo cônico | Dois parafusos cônicos entrelaçados com grande área de alimentação e cisalhamento suave | PVC rígido e macio, compósitos de madeira-plástico | Tubo, perfil de janela, revestimento, chapa, duto de cabos |
| Parafuso duplo paralelo | Dois parafusos paralelos entrelaçados, muitas vezes com elementos modulares de transporte e mistura | PVC, PE, PP, compostos preenchidos e reforçados | Tubo, perfil, chapa, pelotização, composição |
| Extrusora de rolo planetário | Um parafuso central com vários parafusos planetários rolando dentro de um cilindro ranhurado | PVC, espuma de PVC, compostos sensíveis ao calor | Folha, placa de espuma, filme, material calandrado |
| Extrusoras multiparafusas e de anel | Três ou mais parafusos dispostos simetricamente para uma renovação superficial muito elevada | Compostos altamente preenchidos e sensíveis ao cisalhamento | Composição, desvolatilização, folha especial |
Duas compensações ficam atrás dessa mesa. As máquinas de rosca dupla misturam e alimentam melhor, mas custam mais por quilograma de produção e precisam de manutenção mais cuidadosa porque as roscas se entrelaçam com folgas estreitas. As máquinas de parafuso único são mais simples, mais baratas de operar e extremamente confiáveis, mas dependem muito da qualidade do pellet e da alimentação consistente.
Para o PVC, a escolha geralmente é feita rapidamente: as extrusoras cônicas de rosca dupla dominam os tubos e perfis de PVC rígido porque sua grande área de alimentação aceita pó e seu perfil de cisalhamento suave limita a degradação. Para tubos de poliolefina, uma máquina de parafuso único com seção de alimentação ranhurada costuma ser a rota mais econômica. Para sistemas compostos e altamente preenchidos, projetos de parafuso duplo paralelo ou planetários são a resposta padrão.
A configuração da rosca, e não o tamanho da máquina, é a decisão que determina se uma extrusora é adequada para um determinado material e produto.
Extrusora versus máquina de moldagem por injeção: a diferença que os compradores confundem
Como ambas as máquinas utilizam um parafuso dentro de um cilindro aquecido, elas são frequentemente confundidas em cotações e consultas de peças de reposição. O princípio de funcionamento é completamente diferente, assim como os padrões de desgaste e as peças de reposição.
| Característica | Extrusora | Máquina de moldagem por injeção |
|---|---|---|
| Modo de processo | Contínuo | Cíclico, tiro por tiro |
| Movimento do parafuso | Gira continuamente em uma direção | Gira para plastificar e depois retribui para injetar |
| Medida de saída | Quilogramas por hora | Tiros por hora ou gramas por tiro |
| Elemento de modelagem | Matriz aberta, o material sai continuamente | Cavidade do molde fechada, o material solidifica no interior |
| Característica típica de parafuso | Seção de medição longa, elementos de mistura, alto L/D | Válvula anti-retorno, L/D mais curto, alta taxa de compressão |
| Padrão de desgaste | Gradualmente, espalhe ao longo da zona de medição e morra | Concentrado perto da válvula de retenção e da zona de alimentação |
A consequência da manutenção é prática. Uma rosca extrusora geralmente se desgasta mais na seção de medição e na ponta, porque é onde o cisalhamento e a pressão atingem o pico. Um parafuso de injeção geralmente se desgasta primeiro ao redor da válvula de retenção e do anel de retenção, devido ao movimento axial repetido. Encomendar o parafuso errado para a máquina errada produz uma peça que se ajusta mal e tem pior desempenho.
É também por isso que um fornecedor de peças sobressalentes deve confirmar o tipo de máquina, o diâmetro do parafuso, a relação L/D e a geometria de montagem antes de cotar. Um parafuso dimensionalmente próximo não é o mesmo que um parafuso funcionalmente correto.
A extrusão e a moldagem por injeção compartilham o hardware do parafuso e do cilindro, mas não a geometria do parafuso, portanto, as peças de reposição nunca são intercambiáveis.
Rendimento na prática: quanto uma extrusora realmente empurra
A taxa de transferência é o primeiro número que a maioria dos compradores procura e o mais frequentemente mal compreendido. Os números publicados geralmente descrevem o melhor material com uma matriz bem combinada e uma alimentação estável. A produção real cai quando o material é preenchido, quando a matriz é restritiva, quando a alimentação é inconsistente ou quando o sistema de resfriamento não consegue remover calor suficiente. O diâmetro do parafuso por si só explica apenas parte do quadro, porque a profundidade do canal, a relação L/D, a velocidade do parafuso e a potência do acionamento interagem. Um barril maior funcionando lentamente pode mover menos material do que um barril menor rodando rápido, e uma máquina funcionando em sua velocidade máxima pode produzir uma qualidade de fusão inaceitável. O gráfico abaixo coloca as principais famílias de extrusoras lado a lado usando faixas de produção indicativas, o que é um ponto de partida útil para o planejamento inicial, em vez de uma especificação final.
Faixas de rendimento indicativas por tipo de extrusora
Parafuso único, 45 mm, 25:1 L/D
Parafuso único, 90 mm, 30:1 L/D
Parafuso duplo cônico, 55/110 mm
Parafuso duplo paralelo, 62 mm
Extrusora de rolo planetário, 150 mm
O comprimento da barra é proporcional ao limite superior de cada faixa típica em uma escala de 1.100 kg/h. A produção real depende do material, da geometria do parafuso, da resistência da matriz e da potência de acionamento.
A tendência mais óbvia no gráfico é a distância entre a pequena máquina de parafuso único e a extrusora de rolo planetário, que representa aproximadamente uma diferença de vinte vezes na produção. Essa lacuna não é causada apenas pelo diâmetro. A unidade planetária distribui o trabalho por vários parafusos pequenos com uma superfície de contato muito grande, de modo que pode plastificar suavemente um grande volume, enquanto um único parafuso de 45 mm possui um canal estreito e espaço limitado para transferência de calor.
A segunda tendência é que as duas famílias de parafusos duplos fiquem próximas uma da outra no meio da faixa, apesar da geometria muito diferente. Um parafuso duplo cônico compensa seu comprimento mais curto com uma grande área de alimentação, razão pela qual lida tão bem com pó de PVC. Um parafuso duplo paralelo atinge resultados semelhantes com um parafuso mais longo e modular que pode aceitar seções de mistura e ventilação.
Uma terceira observação é que as faixas de produção são amplas e a largura é significativa. A faixa de 250 a 600 kg/h para a rosca dupla paralela de 62 mm reflete o quão fortemente a formulação altera o desempenho: um composto de PVC levemente preenchido corre próximo ao topo da faixa, enquanto um composto fortemente preenchido com carga abrasiva pode cair em direção ao fundo e consumir muito mais da potência de acionamento disponível.
A comparação das duas entradas de parafuso único mostra como as comparações de diâmetro podem ser enganosas. Dobrar o diâmetro de 45 mm para 90 mm aumenta a produção em aproximadamente um fator de oito, em vez de um fator de dois, porque tanto a seção transversal do canal quanto a velocidade alcançável da rosca aumentam. Os compradores que aumentam a escala com base em suposições lineares geralmente superdimensionam o inversor ou subdimensionam a seção de resfriamento posterior.
A produção por si só nunca justifica uma compra. Uma máquina operando no topo de sua faixa com um fundido instável produz sucata a uma taxa que anula qualquer vantagem de rendimento. Na prática, a saída utilizável é o valor mais alto no qual a estabilidade de pressão, a temperatura de fusão e a tolerância dimensional permanecem dentro das especificações.
A mesma lógica se aplica às peças de reposição. Um parafuso de substituição com uma taxa de compressão diferente ou um canal de medição mais raso altera a curva de saída de toda a máquina. Quando uma planta atualiza uma rosca, a capacidade de resfriamento e transporte da linha de extrusão deve ser revisada ao mesmo tempo, porque o gargalo frequentemente se move a jusante quando a rosca é melhorada.
Finalmente, os números de rendimento devem sempre estar vinculados a um material declarado, a uma velocidade de parafuso declarada e a uma matriz declarada. Uma cotação que liste a produção sem essas três condições não pode ser comparada com uma cotação concorrente, e a diferença geralmente aparece apenas durante a primeira semana de produção.
Os números de produção publicados só são significativos quando o material, a velocidade da rosca e a matriz são especificados juntos, porque a produção utilizável é limitada pela qualidade estável do fundido e não pela velocidade máxima.
Parafusos e barris: as peças que decidem o que uma extrusora pode fazer
Dois componentes fazem a maior parte do trabalho dentro de qualquer extrusora: a rosca e o cilindro. São também os dois componentes que se desgastam primeiro, o que os torna o centro das discussões de engenharia e de compras.
Geometria do Parafuso
Uma rosca padrão de três zonas se divide em seções de alimentação, compressão e medição. A taxa de compressão, calculada a partir da profundidade do canal de alimentação dividida pela profundidade do canal de medição, normalmente fica entre 2:1 e 4:1 dependendo da densidade aparente e do comportamento do fundido. Os parafusos de barreira separam os canais sólidos e fundidos para melhorar a estabilidade de fusão. Seções de mistura como Maddock, Egan ou misturadores de pinos melhoram a dispersão da cor e a homogeneidade do fundido, com algum custo na produção.
A relação L/D, o comprimento do cano dividido pelo diâmetro do parafuso, é o outro número da manchete. Máquinas de uso geral geralmente funcionam de 25:1 a 30:1, enquanto máquinas ventiladas e parafusos de composição podem atingir 36:1 ou mais. Um parafuso mais longo oferece mais tempo de permanência e mais espaço para mistura e ventilação, mas também aumenta a carga de torque e o custo.
Construção de barril
Os barris são geralmente construídos em aço nitretado, revestimentos bimetálicos ou mangas de aço para ferramentas. Os barris nitretados são adequados para polímeros não preenchidos, como PE e PP. Barris bimetálicos, nos quais uma liga resistente ao desgaste é fundida centrifugamente no furo, lidam muito melhor com compostos cheios de vidro, cheios de minerais e altamente abrasivos. A espessura do revestimento normalmente varia de 1,5 a 2,5 mm, e valores de dureza na faixa de 55 a 65 HRC são comuns para classes resistentes ao desgaste.
Famílias de produtos na prática
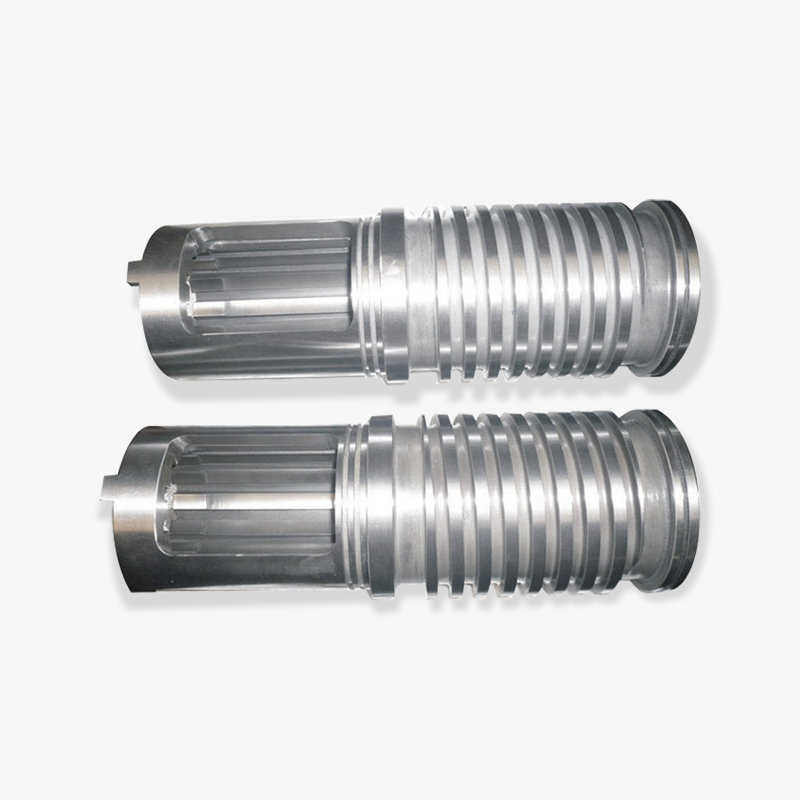
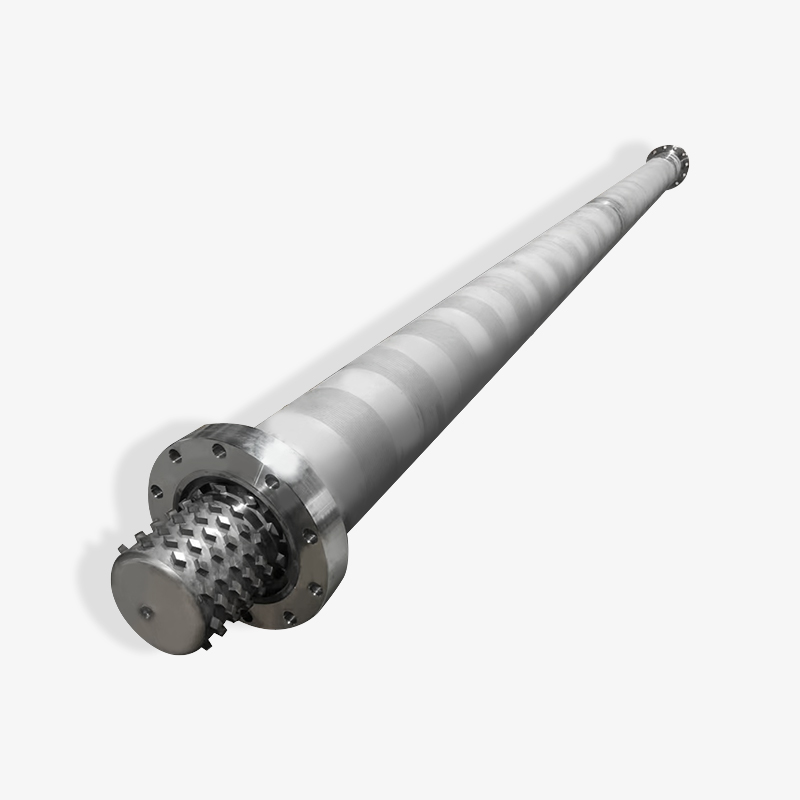
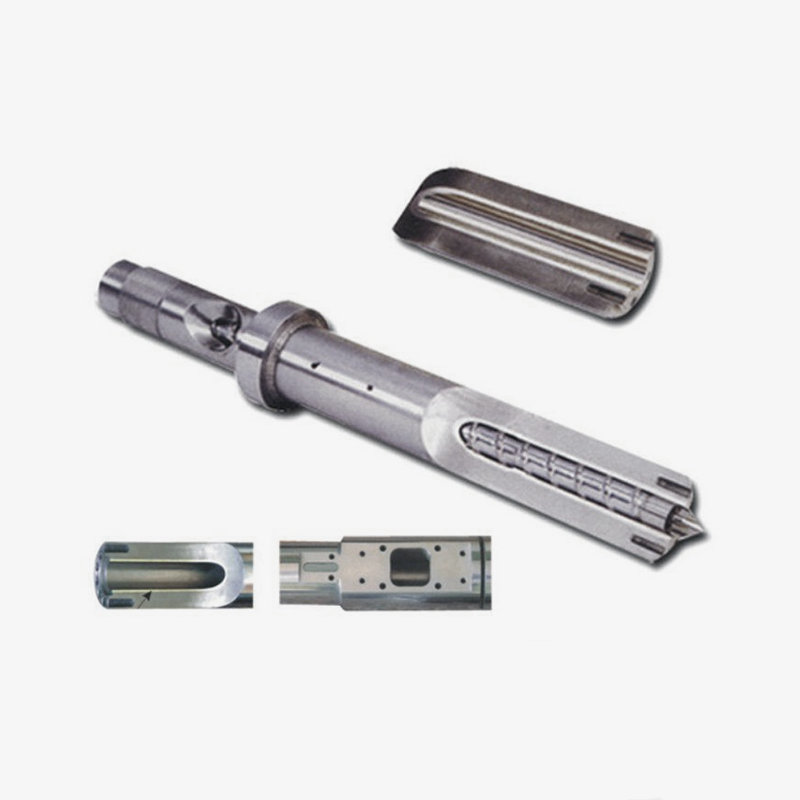
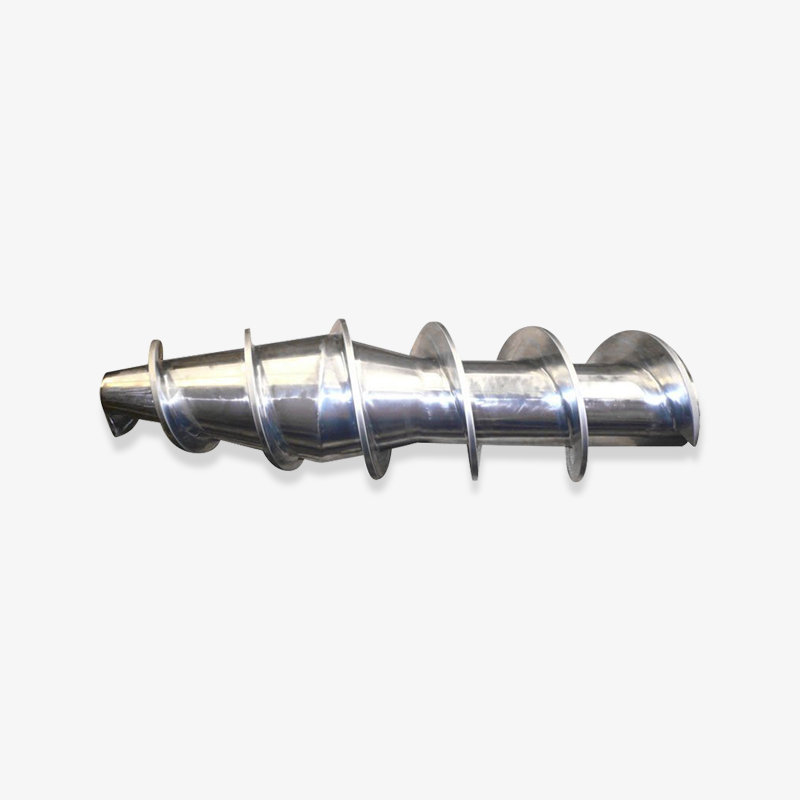
Para fabricantes de máquinas e processadores, o fornecimento de parafusos e cilindros se divide em famílias reconhecíveis. Os conjuntos de parafuso único e cilindro da série SJ cobrem extrusão geral de tubos, chapas e perfis. Os conjuntos cônicos duplos de parafuso e cilindro da série SJS atendem linhas de PVC rígido e macio. Barris de parafuso duplo paralelos lidam com PVC de alto rendimento e tarefas de composição. Parafusos planetários, cilindros e extrusoras planetárias completas WB-WE são adequados para plastificação suave e de alto rendimento. Os conjuntos bimetálicos de parafuso e cilindro atendem a formulações abrasivas. Os conjuntos de parafusos e cilindros para máquinas de moldagem por injeção cobrem o lado cíclico da indústria, enquanto os parafusos extrusores de borracha e os conjuntos de parafusos e cilindros de espuma EPE atendem ao processamento de borracha e à produção de espuma de polietileno expandido.
Os fabricantes deste segmento normalmente trabalham como fornecedores de componentes e solucionadores de problemas. A Zhoushan Microwave Screw Machinery, sediada em Zhejiang, fundada em 1990, opera mais de 10.000 metros quadrados de espaço de oficina e se posiciona como uma fabricante combinada de parafusos e cilindros de precisão e planta de usinagem, exportando para mercados como Estados Unidos, Alemanha, Dubai, Vietnã e Tailândia. Esse perfil é típico dos fornecedores especializados nos quais os fabricantes de máquinas confiam quando um parafuso de catálogo padrão não corresponde a um material específico ou a uma meta de produção.
A geometria do parafuso define a capacidade de fusão e mistura, enquanto o material do cilindro define a vida útil; ambos devem corresponder ao material que está sendo processado.
Como selecionar uma extrusora para um trabalho específico
A seleção começa com o produto e vai de trás para frente. A tabela abaixo lista os parâmetros que mais frequentemente decidem se uma cotação terá sucesso na produção.
| Parâmetro | Faixa típica | Por que isso importa |
|---|---|---|
| Diâmetro do parafuso | 30-200mm | Define a janela de saída junto com a velocidade e profundidade do canal |
| Relação L/D | 20:1 a 36:1 | Controla o tempo de permanência, mistura e capacidade de ventilação |
| Taxa de compressão | 2:1 a 4:1 | Deve corresponder à densidade aparente de pellets ou pó |
| Força de condução | Dependente do material e da produção | Determina a saída alcançável sem perda de torque |
| Construção de barril | Nitretado ou bimetálico | Vida útil com compostos preenchidos ou corrosivos |
| Morrer e a jusante | Dimensionamento, resfriamento, transporte, corte | A tolerância e o acabamento superficial são definidos aqui, não no cano |
Dois modos de falha são recorrentes na prática. A primeira é subdimensionar o acionamento para reduzir custos: a máquina atinge a produção necessária apenas na velocidade máxima da rosca, onde a temperatura de fusão se torna instável e a qualidade do produto varia. A segunda é escolher um cilindro nitretado para uma formulação abrasiva, que produz desgaste visível em meses e um declínio lento na produção que é difícil de diagnosticar.
O comportamento material deve orientar o resto. O PVC necessita de baixo cisalhamento e curto tempo de residência, o que aponta para projetos de parafuso duplo cônico. O tubo de poliolefina favorece uma máquina de parafuso único com uma seção de alimentação ranhurada. As resinas de engenharia com enchimento de vidro precisam de barris bimetálicos e revestimento duro de parafuso resistente ao desgaste. As aplicações de espuma precisam de controle preciso da injeção de gás e da pressão de fusão, o que geralmente significa um perfil de parafuso dedicado, em vez de um perfil de uso geral.
Comece pelo material, tolerância do produto e produção necessária; a geometria do parafuso e o material do cilindro decorrem desses três, não da conveniência do catálogo.
Onde as extrusoras são usadas: aplicações e produtos reais
O alcance da extrusão é maior do que a maioria dos compradores espera, porque quase qualquer produto com seção transversal constante pode ser feito dessa maneira.
- Canos e tubos: abastecimento de água, drenagem, gás, conduítes, tubos médicos.
- Folhas e cartões: folhas de embalagem, sinalização, placas de construção, placas de espuma.
- Filme: filme soprado para sacos e liners, filme fundido para laminação.
- Perfis: caixilhos de janelas, perfis de portas, rebordos de móveis, condutas de cabos.
- Fios e cabos: isolamento e revestimento aplicados em alta velocidade de linha.
- Espuma: EPE e outros produtos de polietileno expandido, onde um parafuso e cilindro de espuma dedicados gerenciam o derretimento carregado de gás.
- Borracha: mangueiras, vedações, tiras de calafetagem e pré-formas para moldagem.
- Composição: pellets preenchidos, reforçados e masterbatch coloridos.
- Reciclagem: produção da linha de lavagem convertida em pellets reutilizáveis.
- Filamento: Filamento de impressão 3D extraído de um fio extrudado.
Cada aplicação carrega sua própria cultura de tolerância. A tubulação médica pode exigir variação na espessura da parede abaixo de alguns centésimos de milímetro, enquanto um tubo de drenagem pode tolerar muito mais. Essas diferenças repercutem no design do parafuso, na qualidade da matriz e na estabilidade do sistema de acionamento.
O mesmo princípio de extrusão abrange tubos, chapas, filmes, perfis, espuma, borracha e compostos; apenas o parafuso, o cilindro e a matriz mudam.
Compra de parafusos e barris: o que os compradores B2B devem verificar
As compras neste setor envolvem muitos relacionamentos, mas ainda devem ser orientadas por especificações. Esteja você trabalhando com um fabricante, um fornecedor ou um atacadista voltado para a exportação, a mesma lista de verificação se aplica.
- Confirme o tipo de máquina, o diâmetro do parafuso, a relação L/D e as dimensões de montagem com base em um desenho e não em uma fotografia.
- Solicite especificações de material para o parafuso e o cilindro, incluindo o tipo de aço base e o processo de tratamento.
- Solicite valores de dureza e, quando relevante, profundidade de nitretação ou espessura do revestimento bimetálico.
- Verifique a retilineidade, concentricidade e tolerâncias de acabamento superficial por escrito.
- Esclareça se o parafuso é um substituto imediato ou requer correspondência com um cilindro existente.
- Revise a tolerância ao desgaste e a vida útil esperada para seu conteúdo específico de enchimento.
- Confirme o prazo de entrega, o método de embalagem e a documentação de exportação se as peças forem enviadas internacionalmente.
Os caminhos de fornecimento personalizados e padrão diferem em custo e risco. Um parafuso padrão pode ser entregue rapidamente e com preço previsível, mas pode não corresponder a um material incomum. Um parafuso personalizado custa mais e leva mais tempo, mas pode eliminar um problema persistente de qualidade que absorve sucata há anos. Compradores experientes geralmente pedem uma opção padrão e uma opção personalizada na mesma consulta e, em seguida, comparam ambas com o custo de uma produção ruim.
MOQ e política de estocagem também afetam a decisão. Os fabricantes de máquinas que atendem a muitos clientes se beneficiam de um fornecedor que produzirá uma ou duas peças conforme desenho, enquanto os processadores de alto volume podem preferir manter um conjunto sobressalente. Manter uma rosca e um cilindro sobressalentes na prateleira é barato em comparação com uma semana de perda de produção.
Verifique o grau do material, a dureza e as tolerâncias dimensionais por escrito antes de fazer o pedido, porque um parafuso que se ajusta não é automaticamente um parafuso que funciona bem.
Princípios básicos de manutenção e solução de problemas
As extrusoras falham gradualmente e os primeiros sinais são fáceis de ignorar porque a linha continua funcionando. Observar a produção, a pressão de fusão e a carga do motor em conjunto geralmente revela desgaste antes que a qualidade do produto entre em colapso.
| Sintoma | Causa provável | Verifique primeiro |
|---|---|---|
| Queda gradual de produção | Desgaste do parafuso ou cano, folga aumentada | Meça o diâmetro do parafuso e o furo do cano |
| Manchas ou géis não derretidos | Capacidade de fusão excedida, temperatura de perfil errada | Perfil de temperatura do barril, velocidade do parafuso, contrapressão |
| Aumento de produção e flutuação de pressão | Alimentação, ponte ou umidade inconsistentes | Funil, alimentador, secagem, temperatura da zona de alimentação |
| Superaquecimento derreter | Cisalhamento excessivo, parafuso desgastado, resfriamento bloqueado | Velocidade do parafuso, circuito de resfriamento, precisão do termopar |
| Vida útil curta do parafuso | Enchimento abrasivo, grau de barril errado | Conteúdo de enchimento, material do cilindro, opção de revestimento duro |
As rotinas preventivas são simples. Verifique mensalmente os aquecedores e termopares, pois um aquecedor com falha força o parafuso a gerar mais calor de cisalhamento e acelera o desgaste. Inspecione a garganta de alimentação e a tremonha quanto a finos e formação de pontes. Puxe o parafuso em intervalos planejados e registre os diâmetros para que as tendências de desgaste sejam visíveis em vez de adivinhadas. Mantenha o material de purga compatível com o polímero que está sendo processado e nunca permita que uma máquina fique com PVC nessa temperatura.
Quando a produção cai, o instinto é aumentar a velocidade da rosca. Isso geralmente aumenta a temperatura de fusão em vez de restaurar o rendimento e reduz a vida útil do parafuso. Medir a folga primeiro é mais rápido e barato.
Registre as dimensões do parafuso e do cilindro em cada parada planejada; os dados de tendências de desgaste evitam a maioria das paradas não planejadas da linha.
Perguntas frequentes
O que extrusora significa em uma frase?
Uma extrusora é uma máquina que derrete ou amolece material e o empurra continuamente através de uma matriz para produzir um produto com seção transversal fixa, como tubo, folha, filme ou perfil.
Uma extrusora é uma máquina ou uma peça?
Ambos os usos estão corretos. No planejamento de produção, uma extrusora é a máquina completa, incluindo acionamento, cilindro, parafuso e matriz. Na manutenção e na compra de peças sobressalentes, "extrusora" geralmente se refere especificamente ao conjunto de parafuso e cilindro. Sempre confirme qual significado se aplica antes de citar.
Qual é a diferença entre uma extrusora e uma máquina de moldagem por injeção?
Uma extrusora funciona continuamente e empurra o material fundido através de uma matriz aberta, de modo que a produção é medida em quilogramas por hora. Uma máquina de moldagem por injeção plastifica com um parafuso, mas depois injeta tiros discretos em um molde fechado, de modo que a produção é medida em tiros ou gramas por tiro.
O que significa L/D em uma rosca extrusora?
L/D é o comprimento efetivo do parafuso dividido pelo seu diâmetro. Um parafuso 25:1 em um cano de 45 mm tem um comprimento efetivo de cerca de 1.125 mm. Razões mais altas proporcionam mais tempo de residência para fusão, mistura e ventilação, mas exigem mais torque e custam mais para produzir.
Por que as extrusoras de rosca dupla custam mais do que as máquinas de rosca única?
As máquinas de parafuso duplo requerem dois parafusos combinados, uma caixa de engrenagens mais complexa com eixos sincronizados e tolerâncias de fabricação mais restritas. Eles também alimentam e misturam melhor, especialmente pós e compostos preenchidos, o que justifica o custo em aplicações de PVC e compostos.
Quanto tempo dura uma rosca e um cilindro de extrusora?
A vida útil depende principalmente do conteúdo do enchimento, da temperatura de processamento e da disciplina de manutenção. As poliolefinas não preenchidas em um parafuso e cilindro nitretados podem durar muitos anos, enquanto os compostos preenchidos com vidro podem desgastar um conjunto nitretado visivelmente dentro de um ou dois anos. Barris bimetálicos e revestimento duro de parafuso resistente ao desgaste prolongam substancialmente a vida útil em trabalhos abrasivos.
Posso substituir apenas o parafuso sem trocar o cano?
Sim, mas apenas se o diâmetro do cano ainda estiver dentro da tolerância. Uma vez que a folga entre as hélices da rosca e a parede do cilindro excede o limite de especificação, uma nova rosca por si só não restaurará a produção, porque o material fundido desliza para trás sobre as hélices. Medir ambos os componentes antes de fazer o pedido evita erros caros.
De que materiais são feitos os parafusos e cilindros da extrusora?
Os aços para parafusos comuns incluem classes de nitretação, como 38CrMoAlA, e aços para ferramentas, como SKD61 ou D2. Os barris são normalmente de aço nitretado ou bimetálico, onde uma liga resistente ao desgaste é fundida no furo. A escolha correta depende da abrasividade e do potencial de corrosão do polímero a ser processado.
O que é um parafuso e cilindro bimetálicos?
Bimetálico refere-se a um cilindro com um revestimento de liga resistente ao desgaste fundido centrifugamente, geralmente combinado com um parafuso endurecido ou revestido. A combinação resiste à abrasão de fibras de vidro e cargas minerais muito melhor do que um furo nitretado, a um preço de compra mais elevado.
Preciso de um parafuso personalizado ou padrão?
Os parafusos padrão são adequados para materiais e produtos padrão comuns. Parafusos personalizados fazem sentido quando o material é incomum, quando um enchimento especial é usado, quando a produção deve ser aumentada sem trocar a máquina ou quando um problema de qualidade existente resistiu aos ajustes do processo.
A maioria das questões sobre extrusoras se resumem a três fatos: o material, o produto e as dimensões da máquina; essas três respostas definem todo o resto.
Módulo de Referência: Famílias de Parafusos e Cilindro
O módulo a seguir resume as famílias de componentes que aparecem com mais frequência nas consultas de peças sobressalentes de extrusão. Pretende ser um mapa de orientação rápida para compradores e engenheiros que estão preparando uma especificação ou comparando cotações.
Parafuso Único e Barril
Extrusão de uso geral para tubos, chapas, hastes e perfis. Geometria da série SJ com zonas de alimentação, compressão e medição.
Parafuso duplo cônico e cilindro
Conjuntos da série SJS para PVC rígido e macio, com grande área de alimentação e cisalhamento suave para compostos sensíveis ao calor.
Parafuso duplo paralelo e cilindro
Geometria modular para PVC de alto rendimento, compostos preenchidos e linhas de composição com seções de ventilação e mistura.
Parafuso Planetário e Barril
Parafusos planetários, cilindros e extrusoras completas da série WB-WE para plastificação suave e de alto volume.
Parafuso Bimetálico e Barril
Conjuntos resistentes ao desgaste para formulações com enchimento de vidro, com enchimento de minerais e corrosivas, onde os furos nitretados se desgastam muito rapidamente.
Parafusos e Barris Especiais
Conjuntos de máquinas de moldagem por injeção, parafusos extrusores de borracha e conjuntos de parafusos e cilindros de espuma EPE para extrusão de espuma.
Como essas famílias se sobrepõem em geometria, mas diferem em material, dureza e tratamento, a abordagem mais segura para um fabricante de máquinas é fornecer o desenho da máquina e a especificação do material juntos. Essa única etapa elimina a maior parte do risco de um pedido de peças de reposição no exterior.
Uma especificação de parafuso e cilindro só está completa quando a geometria, o material de base, o tratamento e a dureza são indicados no mesmo desenho.
Conclusão
O que significa extrusora? Significa uma máquina que derrete e bombeia material continuamente através de uma matriz, e também significa o conjunto de parafuso e cilindro que torna isso possível. As duas definições estão ligadas por uma única ideia: pressão controlada e temperatura controlada produzem uma secção transversal estável e estabilidade é o que os clientes pagam.
Para fabricantes de máquinas e processadores, o caminho prático é simples. Defina primeiro o material e a tolerância do produto. Escolha a configuração do parafuso adequada ao material. Escolha a construção do barril que se adapta ao conteúdo do enchimento. Dimensione o inversor de modo que a saída necessária seja alcançada abaixo da velocidade máxima da rosca. Em seguida, verifique as dimensões e a dureza por escrito antes de fazer o pedido.
A extrusão recompensa a preparação e pune os atalhos. Um conjunto de parafuso e cilindro bem combinado funciona silenciosamente durante anos e mantém tolerância durante longos ciclos de produção. Um conjunto incompatível produz sucata, problemas de aquecimento e desgaste prematuro que nenhum ajuste do processo pode compensar totalmente.
Combine primeiro o material, a geometria do parafuso e a construção do cano; a produção e a vida útil seguem automaticamente a partir dessa correspondência.
Exibição de rolamentos selecionados

 浙公网安备 33090202000520 号
