

Autor: Weibo
Data: Oct 05, 2026
Guia de barril bimetálico para compradores de extrusoras e máquinas de moldagem por injeção
Uma linha de extrusão de tubos que utilizava 40% de PVC reciclado com enchimento de carbonato de cálcio destruiu um barril de 38CrMoAlA nitretado em menos de nove meses. A mesma linha, trocada para um barril bimetálico fundido centrifugamente com revestimento à base de níquel, funcionou quatro anos antes que alguém pensasse em medir o diâmetro novamente. Nove meses contra quatro anos é todo o argumento econômico para um barril bimetálico, e é também por isso que os detalhes das especificações são muito mais importantes do que o rótulo de uma cotação.
A conclusão primeiro: quando um processo empurra cargas abrasivas, fibra de vidro ou polímeros corrosivos através da rosca e do cilindro, um cilindro bimetálico geralmente custa menos por ano de produção do que um nitretado, mesmo que a fatura seja maior. O que decide se isso é verdade é a família da liga do revestimento, o quão solidamente esse revestimento está ligado ao invólucro de aço, a espessura do revestimento em relação ao furo e se a geometria do cano corresponde ao parafuso que já está em execução na máquina.
Este guia aborda esses pontos do ponto de vista de um construtor de máquinas de plástico ou de um processador que substitui um barril desgastado: o que o revestimento realmente é, como as taxas de desgaste diferem na prática, qual classe se adapta a qual polímero, o que pertence ao desenho, como examinar um fabricante ou fornecedor de barril bimetálico e o que verificar depois que o barril chega à doca de carregamento.
O que realmente é um barril bimetálico e o que o revestimento de liga faz
Um barril bimetálico é um tubo de aço com um revestimento de liga dura fundido no interior do furo. O invólucro externo suporta a pressão, as cargas do flange e as bandas de aquecimento. O revestimento suporta a abrasão, a corrosão e a maior parte do atrito gerado pelo parafuso giratório.
Dois materiais, uma superfície de trabalho
Na maioria dos projetos de fundição centrífuga, o invólucro é de aço com baixo teor de carbono ou cromo-molibdênio, e a liga do revestimento é vazada como um fundido enquanto o invólucro gira. A força centrífuga pressiona a liga contra a parede do furo e os dois materiais se ligam metalurgicamente à medida que esfriam. Rotas de fusão por calor e prensagem isostática a quente também existem e podem produzir resultados comparáveis quando a janela do processo é rigorosamente controlada. O que importa na peça acabada é que a interface entre o revestimento e a carcaça seja uma ligação genuína, em vez de uma luva pressionada em um furo bruto.
A espessura do revestimento geralmente varia de 1,5 mm a 3 mm em extrusoras de tamanhos comuns, com revestimentos mais grossos em barris de grande diâmetro. As famílias de ligas em produção regular são:
- Ligas à base de ferro da família Fe-Cr-B, usadas para a maioria das poliolefinas com enchimento e que oferecem um equilíbrio entre resistência ao desgaste e custo
- Ligas à base de níquel da família Ni-Cr-B-Si, escolhidas para PVC e polímeros que liberam subprodutos corrosivos
- Ligas à base de cobalto para combinações de corrosão e temperatura operacional elevada
- Revestimentos à base de níquel reforçados com carboneto de tungstênio para fibra de vidro, preenchimento mineral e outros serviços abrasivos de alta carga
A dureza do revestimento a granel geralmente fica entre HRC 55 e HRC 65, dependendo do tipo. Esse número é fácil de ser mal interpretado, porque um barril nitretado pode apresentar uma dureza superficial acima do equivalente a HRC 65. A diferença é a profundidade. A nitretação a gás produz um invólucro de difusão de aproximadamente 0,3 mm a 0,7 mm e, uma vez que esse invólucro se desgasta, o material por baixo se comporta como o aço base mais macio e a taxa de desgaste acelera acentuadamente. Um revestimento bimetálico é uma liga dura em toda a sua espessura, portanto, a perda de alguns décimos de milímetro do furo ainda deixa a superfície de trabalho dentro de um material resistente ao desgaste.
Por que a profundidade supera a dureza da superfície
Pense onde um barril realmente falha. Raramente é uma fratura súbita. É uma mudança gradual no diâmetro do furo e na circularidade que abre a folga entre a rosca e a parede do cano. Essa mudança reduz a eficiência do transporte, aumenta a variação da temperatura de fusão e eventualmente aparece como desvio dimensional no produto acabado. Um case fino e endurecido ganha tempo; um revestimento de liga grosso compra anos. Esta é a diferença prática entre os dois tipos de construção, e é por isso que a seleção do cilindro da extrusora e do cilindro da máquina de moldagem por injeção tende a se mover em direção à construção bimetálica assim que enchimentos ou formulações corrosivas entram em cena.
| Material do furo | Dureza típica | Resistência à abrasão | Resistência à corrosão | Ajuste típico |
|---|---|---|---|---|
| Aço cromo-molibdênio nitretado | Alta dureza superficial, caixa de 0,3 a 0,7 mm | Baixo a moderado | Baixo | PE e PP não preenchidos, material reciclado limpo, extrusão de uso geral |
| Forro bimetálico à base de ferro | HRC 55 a 62 através da espessura do revestimento | Moderado a alto | Moderado | PP ou PE preenchido com carbonato de cálcio e talco, PVC rígido sob carga moderada |
| Liner bimetálico à base de níquel | HRC 52 a 58 através da espessura do revestimento | Moderado a alto | Alto | Mistura seca de PVC, sistemas retardadores de chama halogenados, fluxos reciclados com resíduos ácidos |
| Forro bimetálico reforçado com carboneto | HRC 60 a 68 através da espessura do revestimento | Muito alto | Alto | PA, PBT e POM reforçados com fibra de vidro, resinas de engenharia com carga mineral pesada |
A liga do revestimento e a qualidade da ligação, e não a palavra bimetálica, decidem quanto tempo dura um barril.
Onde um barril bimetálico ganha seu preço na produção diária
O desgaste não ocorre uniformemente ao longo do furo. É mais pesado na seção de alimentação, onde os pellets sólidos e o pó são compactados contra a parede, e é pesado novamente nas zonas de compressão e dosagem, onde a pressão do fundido e as partículas de enchimento trabalham juntas contra a superfície.
Três fatores práticos definem a taxa de desgaste: o tipo e a carga do enchimento, os subprodutos corrosivos liberados pelo polímero e a velocidade da rosca e a contrapressão em que a linha funciona. Carbonato de cálcio e talco com carga de 20 a 30 por cento ovalizarão um furo ao longo de meses. PA, PBT e POM reforçados com fibra de vidro atacam o furo de maneira diferente, porque as fibras agem como pequenas ferramentas de corte. O PVC é ainda mais sutil: a degradação térmica libera cloreto de hidrogênio, que ataca os limites dos grãos em vez de raspar a superfície, de modo que uma caixa nitretada perfura primeiro e depois se estilhaça.
O gráfico abaixo coloca um barril nitretado contra três tipos de revestimento bimetálico sob serviço de PA preenchido com fibra de vidro. Os valores são multiplicadores de vida relativa em vez de horas de funcionamento absolutas, porque a vida real depende da formulação, do design do parafuso e do perfil de temperatura.
Vida útil relativa sob PA preenchido com fibra de vidro: barril nitretado como linha de base
Barril 38CrMoAlA nitretado: 1,0x linha de base
Forro bimetálico à base de ferro: cerca de 3,0x
Forro bimetálico à base de níquel: cerca de 3,5x
Forro bimetálico reforçado com carboneto: cerca de 6,0x
Contra um cilindro nitretado, um revestimento bimetálico à base de ferro geralmente aumenta a vida útil em duas a três vezes, e um revestimento à base de níquel resiste melhor novamente onde a corrosão é parte do problema, e não apenas a abrasão. Os revestimentos reforçados de metal duro podem ampliar a lacuna para cinco vezes ou mais, mas também têm o preço de compra mais alto, por isso geralmente fazem sentido apenas quando a carga de enchimento é realmente pesada ou quando uma troca de barril custa mais uma linha do que a própria peça. Um fabricante que funde parafusos bimetálicos e barris bimetálicos internamente tende a recomendar um tipo de revestimento primeiro com base no conteúdo de enchimento e no risco de corrosão, e depois voltar ao custo total por ano, em vez de deixar o orçamento escolher o material.
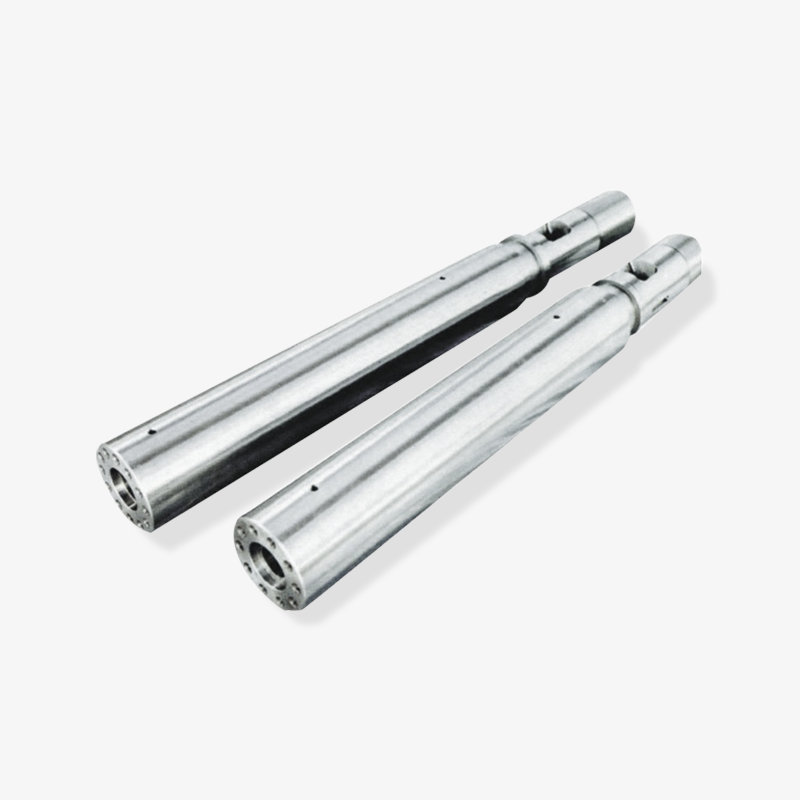
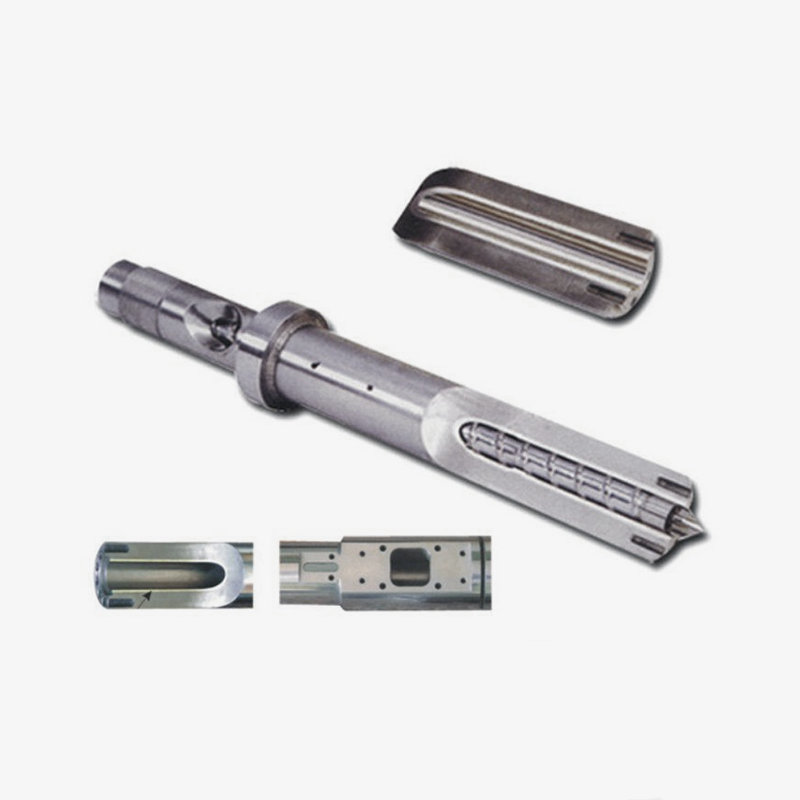
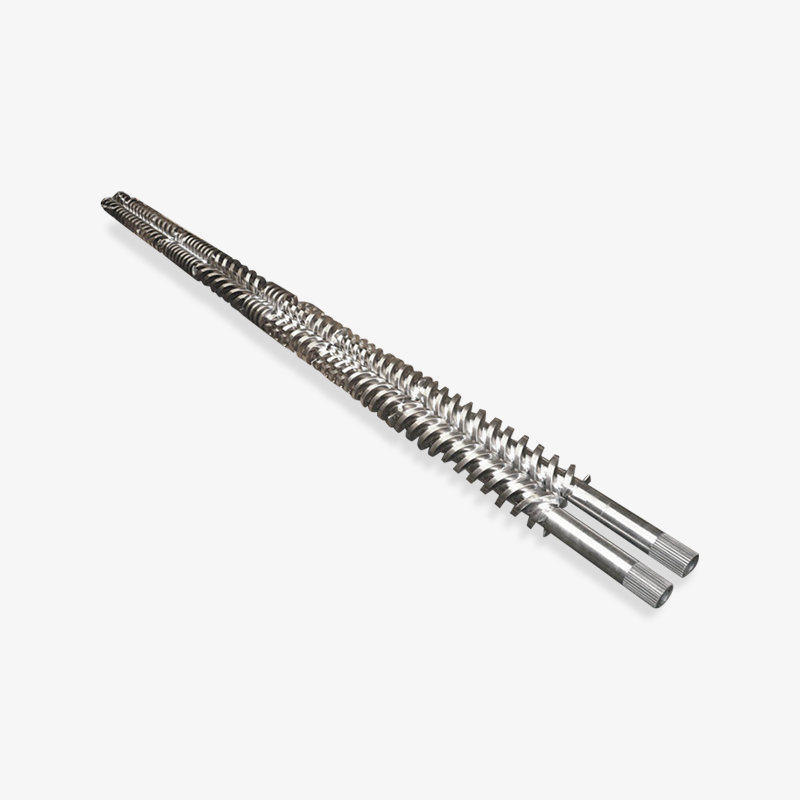
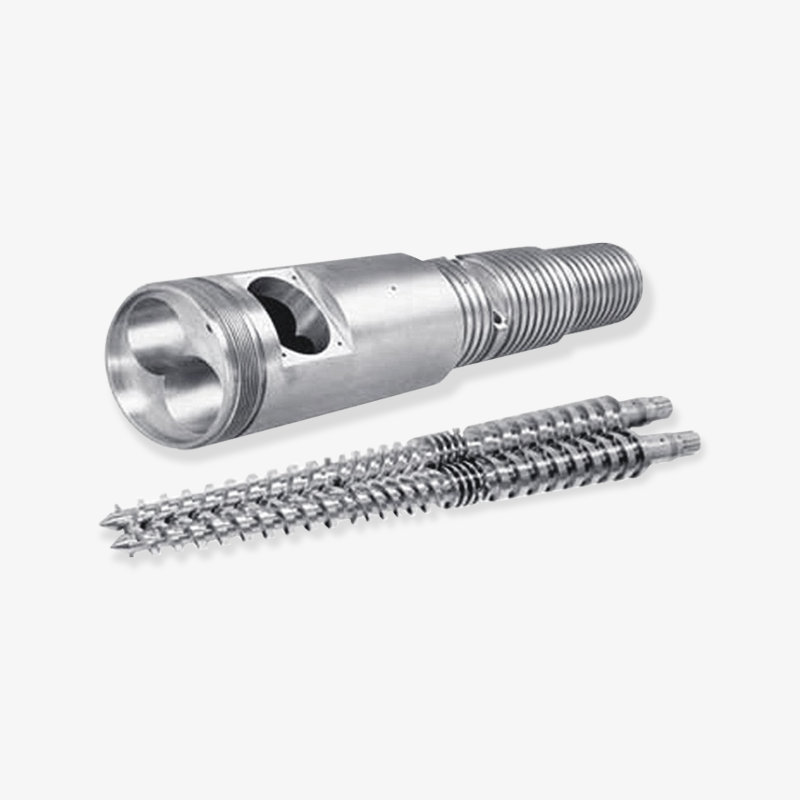
 Barril bimetálico Barril bimetálico are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Ver Produto →
Vale ressaltar como a escolha do material interage com o layout da máquina. Uma extrusora de parafuso único operando com composto fortemente preenchido se desgasta de maneira diferente de uma extrusora de parafuso duplo paralelo ou de parafuso duplo cônico, porque o mecanismo de transporte e a distribuição do tempo de residência não são os mesmos. As funções de extrusão planetária e de borracha apresentam seus próprios padrões. Em cada caso, a questão útil é a mesma: quanto trabalho abrasivo ou corrosivo está sendo realizado na parede do furo por hora de produção.
Um barril bimetálico paga seu prêmio mais rapidamente onde os enchimentos são pesados, há corrosão ou uma parada custa mais do que o barril.
Combinando o grau do revestimento com o polímero que você realmente utiliza
A seleção do liner não é uma questão de comprar a liga mais dura disponível. É uma questão de combinar a liga com o mecanismo de dano que está realmente presente no seu processo e, em seguida, combinar o parafuso com o cilindro para que os dois se desgastem juntos, em vez de um contra o outro.
Poliolefinas preenchidas
PE e PP carregados com carbonato de cálcio, talco ou sulfato de bário são as aplicações bimetálicas mais comuns. Os revestimentos à base de ferro são geralmente a resposta econômica aqui. Abaixo de cerca de 10 por cento de carga de enchimento, um barril nitretado ainda pode ser tolerável, mas uma vez que o carregamento passa de 20 por cento, o revestimento bimetálico à base de ferro avança a partir do primeiro ano, e a lacuna continua aumentando porque o revestimento nitretado desaparece após um ou dois anos, enquanto o revestimento de liga ainda está funcionando.
PVC e outros sistemas corrosivos
A mistura seca de PVC, as embalagens halogenadas retardadoras de chama e os fluxos reciclados que transportam resíduos ácidos transferem o problema da abrasão para a corrosão. Os revestimentos à base de níquel são mais adequados porque resistem ao cloreto e aos subprodutos ácidos na fronteira do grão. Um detalhe é fácil de ignorar: o parafuso precisa ser atualizado ao mesmo tempo. Se o furo for resistente ao desgaste, mas a hélice do parafuso se desgastar dentro de alguns meses, a folga se abre, a produção cai e o cano é responsabilizado por um problema no parafuso. Uma abordagem combinada para um design de parafuso resistente ao desgaste, com topos de voo endurecidos ou um corpo de parafuso bimetálico, geralmente faz parte da mesma decisão de compra.
Fibra de vidro e resinas de engenharia altamente preenchidas
Acima de aproximadamente 20% de conteúdo de fibra de vidro, o dano é mecânico e agressivo. Os revestimentos à base de níquel reforçados com carboneto duram mais, embora o preço unitário seja mais alto. Para conteúdo moderado de fibra, revestimentos à base de ferro ou níquel combinados com uma taxa de compressão razoável e um parafuso devidamente endurecido geralmente proporcionam um intervalo de serviço aceitável sem levar o orçamento ao topo da faixa.
E o parafuso?
Comprar o cano e o parafuso como um conjunto combinado geralmente é o caminho mais inteligente. Um cano bimetálico emparelhado com um parafuso nitretado padrão tende a terminar com o parafuso falhando primeiro, e pode arrastar o cano para baixo com ele, porque partículas duras se incorporam na passagem amolecida e depois vasculham o furo como uma volta. Os fornecedores que tratam o bimetálico como uma categoria de material que cruza construções de parafuso único, parafuso duplo cônico, parafuso duplo paralelo e construções planetárias podem fornecer o cilindro e seu parafuso correspondente do mesmo fluxo de produção, o que remove uma camada de negociação de tolerância do projeto.
A questão do emparelhamento de parafuso e barril
Há uma nota técnica útil sobre como a geometria do parafuso resistente ao desgaste é especificada para moldagem por injeção reforçada com fibra de vidro, cobrindo o endurecimento por voo, a taxa de compressão e o efeito do crescimento da folga na qualidade do fundido. Ler isso junto com a cotação do barril ajuda a alinhar as duas partes da compra, em vez de tratá-las como itens de linha separados.
Se o grau do revestimento não corresponder ao polímero, um barril bimetálico perde sua vantagem e você fica com a fatura mais alta.
Tolerâncias, geometria e detalhes de interface para colocar no desenho
Um barril bimetálico é uma peça personalizada. Se o desenho diz apenas cano bimetálico, diâmetro 90 mm, o fornecedor tem que adivinhar todo o resto, e os palpites são exatamente onde os problemas aparecem mais tarde.
No mínimo, a especificação deve conter:
- Diâmetro do furo e classe de tolerância, verificados em relação ao parafuso real e não ao tamanho nominal
- Limites de circularidade e retilinidade do furo, por exemplo, retilinidade dentro de 0,05 mm por 1000 mm de comprimento
- Espessura do revestimento e espessura mínima restante da parede
- Comprimento total, diâmetro do flange, círculo do parafuso, passo de localização e detalhes da face de vedação
- Tamanho e posição da abertura de alimentação, porta de ventilação e portas do sensor de pressão ou temperatura
- Ranhuras da banda do aquecedor, incluindo comprimento e espaçamento das ranhuras
- Rugosidade da superfície do furo, normalmente Ra 0,4 a 0,8 micrômetros para serviço de extrusão
- Verificação da dureza do liner e da qualidade da ligação, por inspeção ultrassônica, amostra metalográfica ou cupom de teste moldado com o lote
- Folga do parafuso nas aterrissagens de vôo, porque um cano não pode ser aceito isoladamente do parafuso com o qual irá trabalhar
Dois hábitos de aquisição evitam problemas. Primeiro, não permita que a espessura do revestimento seja cortada para economizar custos. Um revestimento fino é mais barato, mas tem menos margem contra tensões de ligação e, uma vez desgastada a liga, toda a vantagem desaparece. Segundo, solicite os valores medidos no relatório de inspeção de embarque, e não uma declaração de conformidade. Medições de furo em posições definidas, leituras de dureza e números de desvio informam imediatamente se o fornecedor realmente inspeciona sua própria produção ou simplesmente encaminha um certificado genérico.
Um desenho de barril sem requisitos de espessura do revestimento, retilineidade e verificação de aderência é um convite aberto para uma vida útil curta.
Barril Bimetálico vs Barril Nitretado: Custo Real de Propriedade
Um barril bimetálico normalmente custa entre 1,8 e 3 vezes mais que um barril nitretado do mesmo tamanho. Esse múltiplo parece significativo até que seja comparado com o custo de manter uma linha parada.
Pegue uma linha de extrusão de parafuso duplo executando PA reforçado com fibra de vidro. Se um barril nitretado durar doze meses, cada substituição acarreta mão de obra, desmontagem, realinhamento, reinício e sucata durante a rampa de retorno. Se um barril bimetálico na mesma máquina funcionar durante quarenta e oito meses, a fábrica compra um barril em quatro anos em vez de quatro, e também evita três paragens não planeadas. Uma vez anotada a aritmética, a decisão geralmente é tomada por si mesma.
Ainda há casos em que um barril nitretado é a escolha sensata. PE ou PP sem carga, operando em temperatura moderada, com baixo teor de carga e sem aditivos corrosivos, desgastam lentamente o furo. Colocar um liner bimetálico nesse processo é pagar por uma margem que a linha nunca usará. O julgamento depende da formulação real, e não da ideal. Muitas fábricas começam com resina não preenchida e começam a misturar material reciclado dois anos depois, ponto em que a curva de desgaste muda completamente.
Há também um caminho intermediário que vale a pena conhecer: usar um revestimento bimetálico nas seções de alimentação e compressão onde o desgaste é pior, mantendo uma construção menos dispendiosa na zona de dosagem. Não é adequado para todas as geometrias, mas como forma de controlar custos em barris longos, é uma conversa legítima com um fornecedor durante a cotação.
Calcule o custo por ano de serviço e por paragem evitada, e não o custo por barril na fatura.
Como avaliar um fabricante, fornecedor ou atacadista de barril bimetálico
O mercado de barris bimetálicos inclui fábricas genuínas e empresas comerciais que revendem. Ambos podem entregar peças utilizáveis, mas você deve saber qual delas está à sua frente, porque os prazos de entrega, a personalização e a responsabilidade quando algo dá errado são diferentes.
Perguntas que separam os dois rapidamente:
- O processo de fundição ou fusão é controlado internamente e o grau do revestimento pode ser rastreado até um lote?
- O fornecedor pode fornecer resultados de dureza e inspeção de ligação ultrassônica para o revestimento?
- Existe capacidade de usinagem interna ou o furo é finalizado por terceiros após a fundição do revestimento?
- O cano pode ser construído de acordo com um desenho específico para dimensões de furo, tolerância e flange, ou apenas selecionado a partir de tamanhos padrão?
- Qual é o prazo de entrega realista para um grande diâmetro personalizado, visto que canos longos bimetálicos geralmente demoram mais do que peças nitretadas?
- Como são tratadas as embalagens e a documentação de exportação, incluindo certificados de materiais e relatórios dimensionais?
- Com quais categorias de polímeros o fornecedor realmente trabalhou, incluindo níveis de carga e conteúdo de fibra?
Uma pergunta tende a eliminar a maior parte do ruído: peça ao fornecedor para explicar como o revestimento é colado e como a qualidade da colagem é verificada. Uma fábrica real pode descrever o processo e o método de inspeção sem hesitação. Um revendedor geralmente não consegue responder com esse nível de detalhe.
Também ajuda observar a amplitude da família de produtos de um fornecedor. Uma empresa que produz tambores de parafuso único, tambores de parafuso duplo cônicos, tambores de parafuso duplo paralelos, tambores de parafuso planetários, tambores de máquinas de moldagem por injeção e peças de máquinas de plástico provavelmente terá a capacidade de usinagem e o controle de processo para lidar com um trabalho bimetálico personalizado, porque as tolerâncias nessas outras linhas de produtos exigem isso.
Peça a um fornecedor de barris bimetálicos para explicar o processo de colagem e o método de inspeção de colagem; a resposta revela o tipo de empresa com a qual você está lidando.
Rotinas de instalação, amaciamento e inspeção do furo
Assim que um barril chega à fábrica, algumas decisões determinam se ele atingirá toda a vida útil esperada ou se falhará precocemente.
- Alinhamento. Coloque o eixo do parafuso e o eixo do furo do cano o mais próximo possível, visando um desvio de 0,05 mm. Um cano fora de linha desgasta-se de um lado e o parafuso trabalha continuamente contra ele.
- Sequência de aquecimento. Leve o cano e aparafuse à temperatura antes de o material ser introduzido. A alimentação de material frio em um barril frio é uma fricção seca com etapas extras.
- Evite funcionamento a seco. Passar o parafuso em um cano vazio mói metal contra metal. Em vez disso, purgue com um composto de purga adequado.
- Observe o composto de purga. Os graus de purga abrasivos podem retirar o material do revestimento com a mesma facilidade com que retiram o material do parafuso.
- Registre as medições do furo de linha de base. Meça o furo em posições definidas antes da instalação e repita nas mesmas posições em cada janela de manutenção.
- Defina um limite de desgaste. Estabeleça uma regra interna, como começar a planejar a substituição quando o desgaste do furo atingir uma fração definida da folga original e analisar a qualidade da saída em relação a esse número.
Muitas fábricas só descobrem um cano desgastado quando as dimensões do produto mudam ou a rosca começa a se arrastar. Uma simples rotina de medição do diâmetro converte essa surpresa em uma compra programada e planejada, o que também significa que a substituição pode ser solicitada antes que a linha seja parada, e não depois que ela já tiver parado.
Grande parte da vida útil de um barril bimetálico é decidida durante o alinhamento, aquecimento e amaciamento, e não no momento em que o tipo de revestimento é escolhido.
Por que os construtores de máquinas de plástico adquirem barris de máquinas de parafuso de micro-ondas Zhoushan
A Zhoushan Microwave Screw Machinery foi fundada em 1990 em Zhoushan, Zhejiang, e constrói componentes essenciais para máquinas de processamento de plásticos, principalmente parafusos, barris e peças relacionadas. A empresa opera uma oficina de mais de 10.000 metros quadrados com uma força de trabalho de mais de 60 pessoas, e seus produtos são enviados para mercados como Estados Unidos, Alemanha, Dubai, Vietnã e Tailândia. Seus clientes são principalmente fábricas de máquinas para plásticos, empresas que montam parafusos e cilindros em extrusoras completas e máquinas de moldagem por injeção.
A amplitude da gama de produtos é importante para uma equipe de compras. Juntamente com parafusos bimetálicos e barris bimetálicos, a empresa produz barris de parafuso único, barris de parafuso duplo cônicos, barris de parafuso duplo paralelo, parafusos e barris planetários, parafusos e barris para máquinas de moldagem por injeção, parafusos extrusores de borracha, parafusos de extrusão de espuma EPE e conjuntos de barris, peças e acessórios para máquinas de plástico e linhas completas de produção de tubos, chapas e perfis. Essa combinação significa que um construtor de máquinas pode adquirir um cilindro e seu parafuso correspondente, ou um conjunto inteiro de parafuso duplo cônico, de um fornecedor, em vez de coordenar três.
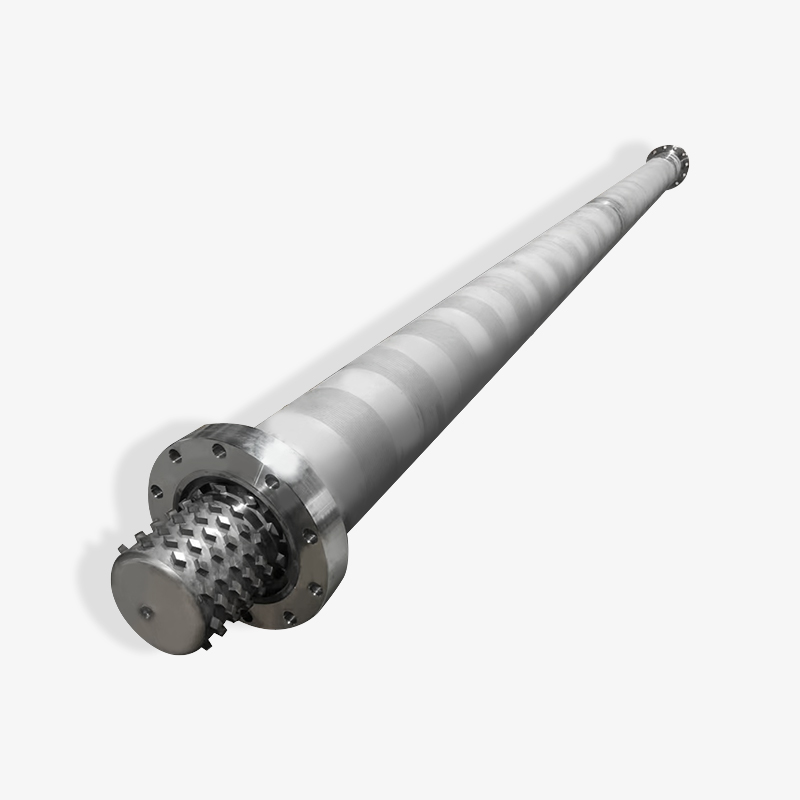
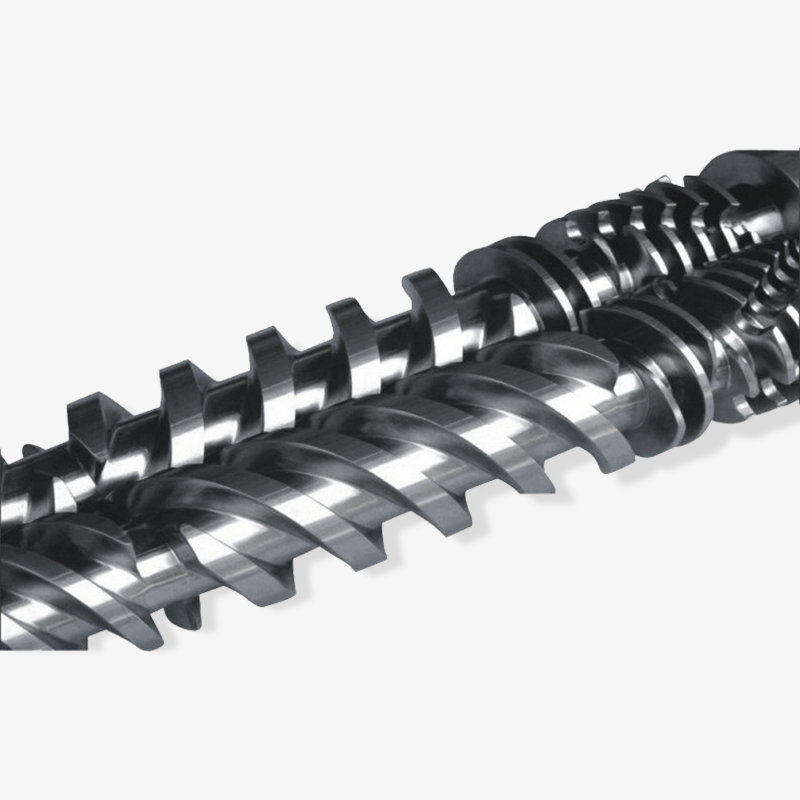
 Parafuso bimetálico Parafuso bimetálico is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Ver Produto →
A personalização é a outra diferença prática. A empresa se posiciona em torno da ideia de poder fornecer um único componente ou um conjunto completo de equipamentos, e combina a produção de parafusos e cilindros de precisão com a usinagem geral. Para fabricantes de máquinas que precisam regularmente de flanges não padronizados, diâmetros de furo incomuns, aberturas de alimentação modificadas, respiros reposicionados ou portas de sensor adicionais, trabalhar com um fornecedor que funde o revestimento e usina o furo remove uma camada de incompatibilidade de tolerância que, de outra forma, apareceria na montagem.
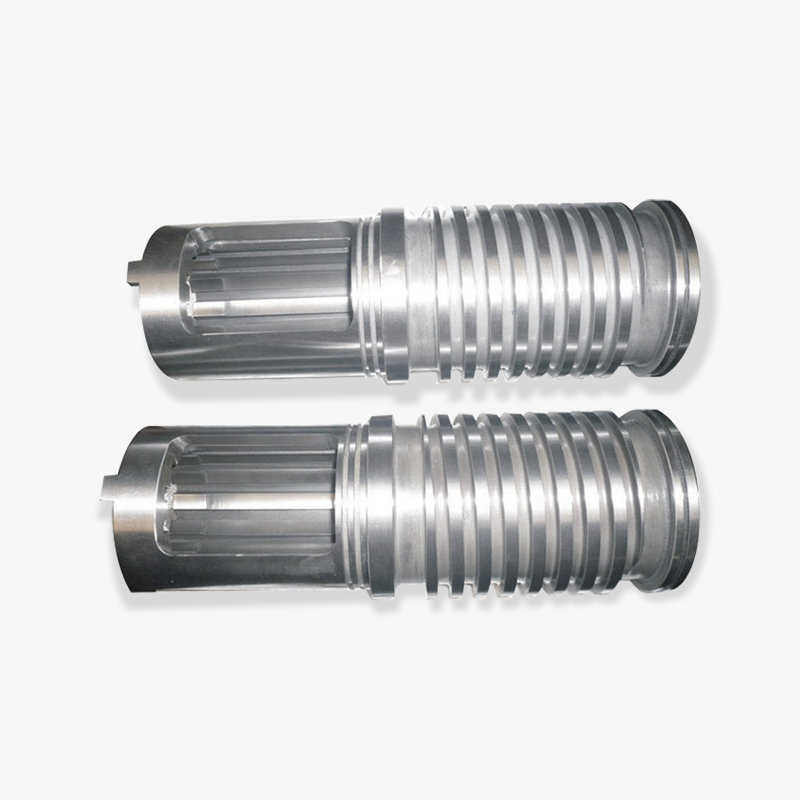
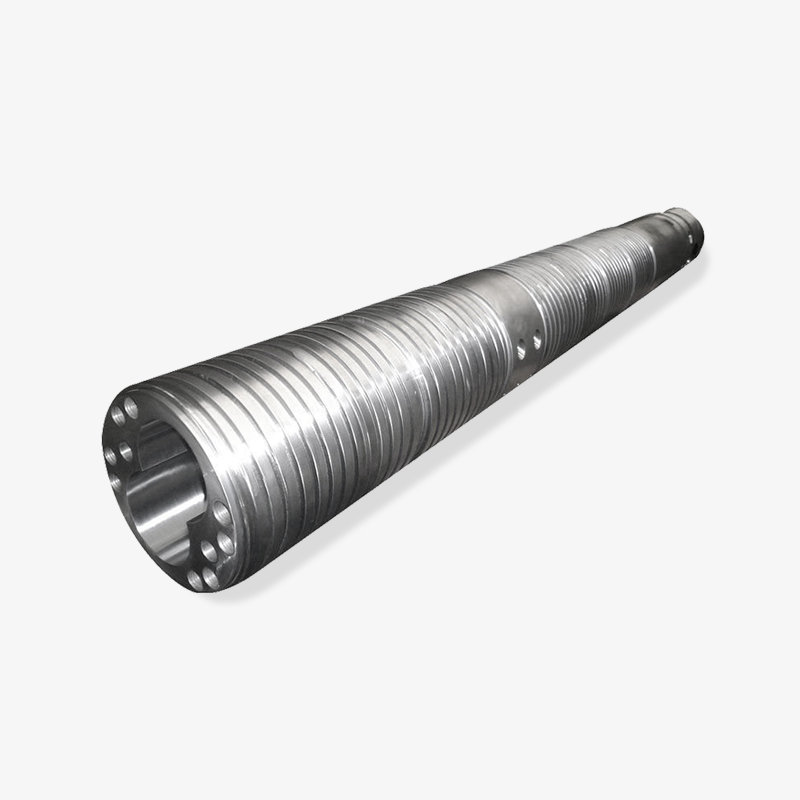
 Tambor de parafuso para máquina de moldagem por injeção O parafuso é o núcleo do sistema de plastificação, e as matérias-primas plásticas são cisalhadas, comprimidas, misturadas e transportadas por meio de movimento rotacional. O design... Ver Produto →
A moldagem por injeção é uma boa ilustração. Um moldador ou construtor de máquinas que lida com resinas de engenharia preenchidas precisa de um conjunto de parafusos e cilindros cujo comportamento de desgaste seja previsível durante um longo intervalo de serviço, e a linha de parafusos e cilindros para máquinas de moldagem por injeção cobre essa aplicação diretamente. A mesma lógica se aplica ao lado da extrusão, onde os revestimentos bimetálicos combinam com designs de parafuso único, parafuso duplo e planetários para atender a diferentes mecanismos de transporte e tempos de residência.
A empresa afirma que se tornou um importante fornecedor de peças mecânicas para vários clientes de máquinas plásticas na China, o que descreve uma relação de fornecimento de longo prazo, em vez de uma transação única. Do ponto de vista do comprador, isso significa que vale a pena gerenciar deliberadamente a equipe técnica durante a seleção e manter as especificações estáveis durante a produção, porque o relacionamento deve continuar em vários programas de máquinas.
Um fornecedor que funde seu próprio revestimento e usina seu próprio furo pode coordenar as tolerâncias do cilindro, do parafuso e do flange como um conjunto combinado, em vez de três compras separadas.
Perguntas frequentes sobre barris bimetálicos
O que é um barril bimetálico?
É um cano de aço com um revestimento de liga dura fundido na parte interna do furo. O invólucro externo de aço fornece resistência, contenção de pressão e dimensões de montagem. O revestimento de liga proporciona resistência ao desgaste e, dependendo do grau, resistência à corrosão. É utilizado em extrusoras e máquinas injetoras como parceiro de trabalho da rosca.
Quanto tempo dura um barril bimetálico em comparação com um barril nitretado?
Em serviços abrasivos, um revestimento bimetálico geralmente dura de três a seis vezes mais do que um cilindro nitretado, com o valor exato dependendo do tipo de enchimento e da carga, do grau do revestimento e da temperatura do processo. Em serviços leves e não preenchidos, a diferença é muito menor, portanto a comparação deve ser baseada na sua formulação real, e não em um multiplicador geral.
Um barril bimetálico pode ser reparado ou revestido novamente?
Depende da profundidade do desgaste e da condição da carcaça. Se o desgaste ainda estiver dentro do revestimento e a carcaça estiver reta com espessura de parede adequada, alguns fornecedores poderão reformular o revestimento. Se a própria carcaça estiver distorcida ou o furo tiver perdido muito material, um novo cano geralmente é mais prático. A medida decisiva é a quantidade de revestimento que resta.
Vale a pena um barril bimetálico para uma pequena extrusora?
Pode ser, se aquela pequena extrusora operar um composto muito cheio e o tempo de inatividade for caro. Se funcionar com PE ou PP vazio e um barril sobressalente já estiver na prateleira, um barril nitretado pode ser econômico nos primeiros anos. Os fatores decisivos são o conteúdo do enchimento, o custo de parada e o intervalo de substituição, e não o tamanho da máquina.
Os barris bimetálicos funcionam com PVC?
Sim, mas com um revestimento à base de níquel em vez de um à base de ferro. Os subprodutos corrosivos do PVC atacam os limites dos grãos, portanto a resistência à corrosão é tão importante quanto a resistência à abrasão. O parafuso também deve receber um tratamento resistente à corrosão, caso contrário o desgaste simplesmente passa do cilindro para o parafuso.
As dimensões podem ser personalizadas para uma máquina existente?
Sim. Os barris bimetálicos são normalmente construídos conforme desenho. Antes de fazer o pedido, meça o cilindro antigo e registre o diâmetro do furo, o comprimento total, as dimensões do flange e a posição da abertura de alimentação e, em seguida, use essas medidas como base para a nova peça. Se o cano antigo já for oval, não copie a dimensão desgastada; use o desenho original ou a especificação original.
O que deve incluir um pedido de compra de um barril bimetálico?
Diâmetro e tolerância do furo, limites de retilineidade, grau e espessura mínima do revestimento, dimensões do flange e da porta, rugosidade do furo, requisitos de inspeção de dureza e aderência, método de embalagem e o relatório dimensional que deve ser enviado com a peça. Colocar tudo isso no papel dá a ambos os lados um ponto de referência caso surja algum problema posteriormente.
Qual qualidade de revestimento um comprador de primeira viagem deve escolher?
Comece com o mecanismo de danos e não com a lista de preços. PE e PP preenchidos apontam para um revestimento à base de ferro. Os sistemas de PVC ou halogenados apontam para os à base de níquel. Fibra de vidro pesada ou alta carga mineral apontam para um revestimento reforçado com metal duro. Se o processo combina abrasão e corrosão, priorize a família resistente à corrosão e aceite uma dureza um pouco menor.
A escolha de um cilindro bimetálico se resume a combinar a formulação do polímero e o padrão de desgaste com o grau do revestimento e, em seguida, confirmar que o fornecedor pode construir de acordo com seu desenho e documentar o que ele mediu. Para sistemas corrosivos e de PVC, isso significa um revestimento à base de níquel. Para preenchimento de fibra de vidro e mineral pesado, ele aponta para um revestimento reforçado de metal duro. Para PE e PP preenchidos comuns, um revestimento à base de ferro geralmente é suficiente. Após a escolha da liga, as questões são sobre qualidade de colagem, espessura do revestimento, tolerâncias de furo e relatórios de inspeção.
Se você estiver especificando um conjunto bimetálico de parafuso e cilindro para uma extrusora ou máquina de moldagem por injeção, o caminho mais rápido para uma cotação útil é enviar o diâmetro do furo, o polímero, o tipo e conteúdo do enchimento e o intervalo de serviço atual que você está obtendo da peça na máquina. Com essas quatro informações, um fabricante pode recomendar um tipo de revestimento e um parafuso correspondente, e você pode comparar opções de custo por ano de produção, em vez de apenas pelo preço unitário.
Exibição de rolamentos selecionados

 浙公网安备 33090202000520 号
