

Autor: Weibo
Data: Oct 12, 2026
Guia da placa do molde: seleção, alinhamento e desgaste para moldagem por injeção
Uma máquina de moldagem por injeção de 330 toneladas operou recipientes de PP de 2,5 mm por três horas com rebarbas em um canto da peça. O operador aumentou a força de fixação duas vezes. O engenheiro de processo trocou o anel de verificação. A manutenção colocou “parafuso e cilindro” no topo da lista de peças sobressalentes. A medição real foi diferente: o desvio paralelo entre as placas do molde móvel e fixa na posição de fixação foi de 0,14 mm. Nessa tonelagem, a linha de separação do molde normalmente precisa ficar dentro de 0,05 mm.
Erros de diagnóstico desse tipo são rotineiros em pisos de moldagem e é onde uma grande parte do orçamento de manutenção é gasta na direção errada.
Uma placa de molde não é uma placa de aço simples. É a superfície de referência em uma cadeia dimensional. A força de fixação da alavanca ou do cilindro hidráulico passa através dela para o molde, e a unidade de plastificação fornece o material fundido em uma cavidade que o cilindro posiciona. Qualquer desvio nessa superfície de referência aparece em dois lugares ao mesmo tempo: flash na linha de partição e desgaste na unidade de injeção.
A placa do molde define a referência. Uma vez desviado, desgastado ou perdido o paralelismo, nenhum parafuso, cilindro ou configuração de processo mais adiante na linha poderá recuperar esse erro.
O que uma placa de molde realmente controla em uma célula de moldagem
Cada máquina de moldagem carrega duas placas. A placa fixa é aparafusada à estrutura estacionária oposta à unidade de injeção. A placa móvel se desloca nas barras de ligação com a alavanca ou a braçadeira hidráulica. Ambos são amarrados pelo espaçamento da barra de ligação e ambos estão amarrados à unidade de injeção por nada mais do que uma base comum e uma pilha de tolerância comum.
Uma placa mantém cinco coisas sob controle ao mesmo tempo:
- Paralelismo na posição de fixação, ou seja, a distância entre as duas superfícies de partição quando a força de fixação é aplicada.
- Planicidade da face de montagem do molde, que determina se a base do molde assenta uniformemente ou balança.
- Espessura e tolerância de espessura, pois definem a altura de fechamento do molde que a máquina pode aceitar.
- Condição do material e do tratamento térmico. As classes fundidas e forjadas comuns em placas de máquinas de moldagem incluem peças fundidas das classes S45C, S50C e ZG270-500.
- Folga do furo da barra de ligação e do furo do ejetor, que controla até que ponto o molde pode se deslocar sob carga.
Os dois últimos pontos são os que os compradores mais subestimam. Uma placa que mede o frio perfeitamente plano ainda pode desviar quando a força de fixação atinge 80% e a expansão térmica do molde é adicionada na parte superior. Em máquinas abaixo de 250 toneladas, uma oficina normalmente mantém um paralelismo entre 0,02 mm e 0,05 mm por 100 mm, e essa medição deve ser feita na posição de fixação e não na posição aberta.
Há um segundo trabalho, menos óbvio. A placa também é um dissipador de calor. A temperatura do molde penetra nele através da base do molde, e uma placa com nervuras irregulares ou uma seção de parede inconsistente desenvolverá zonas locais quentes e frias ao longo dos anos de serviço. Essas zonas são onde aparece a primeira deformação mensurável.
O paralelismo deve ser medido com a máquina fixada e não aberta. Uma medição fria e aberta é um número confortável que diz muito pouco.
Por que a condição da placa do molde aparece no final da injeção
Uma vez que o paralelismo começa a desaparecer, as consequências são mecânicas e previsíveis. A cadeia funciona mais ou menos assim:
- A força de fixação é distribuída de maneira desigual pela linha de partição e um canto do molde suporta mais carga que os outros.
- O operador vê o flash e aumenta a força de fixação para fechá-lo.
- Uma força de fixação mais alta empurra o cilindro ainda mais para dentro do molde, o que amplifica o desvio que causou a rebarba em primeiro lugar.
- A ventilação do molde abre de forma desigual, de modo que a contrapressão da cavidade flutua de injeção para injeção.
- A instabilidade da plastificação força o operador a ajustar a velocidade do parafuso e a contrapressão para compensar.
- O parafuso e o cilindro agora absorvem uma carga que pertence à tolerância da placa.
É por isso que “trocamos o parafuso e ficou bom por três semanas” continua acontecendo. O parafuso não era o problema. Estava sendo usado para compensar uma placa que já havia saído da faixa de tolerância. Ao longo de alguns milhares de ciclos, essa compensação aparece como desgaste acelerado de flanco, aumento da inconsistência na temperatura de fusão e, eventualmente, um anel de retenção que falha precocemente porque está trabalhando contra um alvo em movimento.
O diagnóstico reverso é igualmente útil. Se um parafuso e um cilindro totalmente novos forem instalados e o flash ainda aparecer, meça o paralelismo antes de tocar em qualquer outra coisa. Essa verificação custa cerca de vinte minutos e não requer desmontagem. Deve vir antes do pedido de peças sobressalentes, não depois dele.
Se um novo parafuso e cilindro não consertarem o flash, o problema nunca esteve na unidade de injeção. Meça primeiro a placa do molde.
Paralelismo da placa do molde e desgaste do parafuso: uma comparação prática
A tabela abaixo mapeia o desvio de paralelismo medido em oficina em relação aos sintomas que aparecem primeiro e em relação ao que acontece no lado da injeção. As figuras descrevem uma máquina da classe de 250 toneladas e são valores típicos e não padrões publicados, portanto devem ser lidas ao lado do desenho da sua própria máquina.
| Desvio na braçadeira | Primeiro sintoma visível | Efeito indireto do lado da injeção | Ação sugerida |
|---|---|---|---|
| Dentro de 0,05 mm | Nenhum | Nenhum | Manutenção preventiva normal |
| 0,05 a 0,08 mm | Flash em um canto do molde | A força de fixação aumenta, a contrapressão aumenta, a carga do parafuso aumenta | Meça novamente e nivele novamente a placa |
| 0,08 a 0,15mm | Desgaste irregular do pino-guia, desvio do tempo de ciclo | Instabilidade de plastificação, desgaste mais rápido do parafuso e do cilindro | Remaquine ou substitua a placa, inspecione o parafuso |
| 0,15 a 0,25mm | Esmagamento da linha de separação, danos na base do molde | O anel de verificação falha antes que o parafuso possa compensar | Parar a produção, pesquisa de alinhamento completo |
| Acima de 0,25mm | Danos no molde, risco de segurança | Carregamento lateral no parafuso, pontuação do furo do cano | Revisão da máquina |
Duas coisas nessa tabela merecem destaque. A primeira é que o salto da segunda para a terceira linha é onde os custos aumentam mais rapidamente. Uma placa que está 0,06 mm afastada muitas vezes pode ser trazida de volta com uma passagem de renivelamento. Uma placa que atingiu 0,12 mm geralmente precisa de usinagem e, depois de usinar a face de montagem, você também altera a altura de fechamento que a máquina pode aceitar.
A segunda é que a pontuação do cano na quinta linha não se anuncia. Ele aparece mais tarde como um parafuso que não puxa mais um peso de tiro consistente e, a essa altura, o custo de reposição cobre tanto o parafuso quanto o cano, em vez de apenas uma peça.
A decisão de manutenção mais cara em uma máquina de moldagem geralmente é tomada entre 0,08 mm e 0,15 mm, quando a placa ainda pode ser reparada e a unidade de injeção ainda está em boas condições.
Fornecimento conjunto de peças de trabalho de placa de molde e unidades de injeção
Quando uma máquina de moldagem passa por uma reconstrução, o trabalho na placa e na unidade de injeção deve ser programado como um trabalho em vez de dois. Eles compartilham uma cadeia de tolerância, e uma placa que é reusinada em uma nova altura de fechamento mudará a forma como o molde se posiciona em relação ao bico, o que, por sua vez, altera a forma como o parafuso e o cilindro devem ser configurados.
produz parafusos, barris e peças de máquinas de plástico relacionadas em Zhejiang desde 1990, fornecendo construtores de máquinas de plástico em vez de usuários finais. Seu chão de fábrica cobre mais de 10.000 metros quadrados e sua produção é enviada para os Estados Unidos, Alemanha, Dubai, Vietnã e Tailândia. Para projetos de reconstrução, o parafuso da máquina de moldagem por injeção e a linha cilíndrica cobrem o lado de plastificação da cadeia de tolerância onde o cilindro fica na outra extremidade.
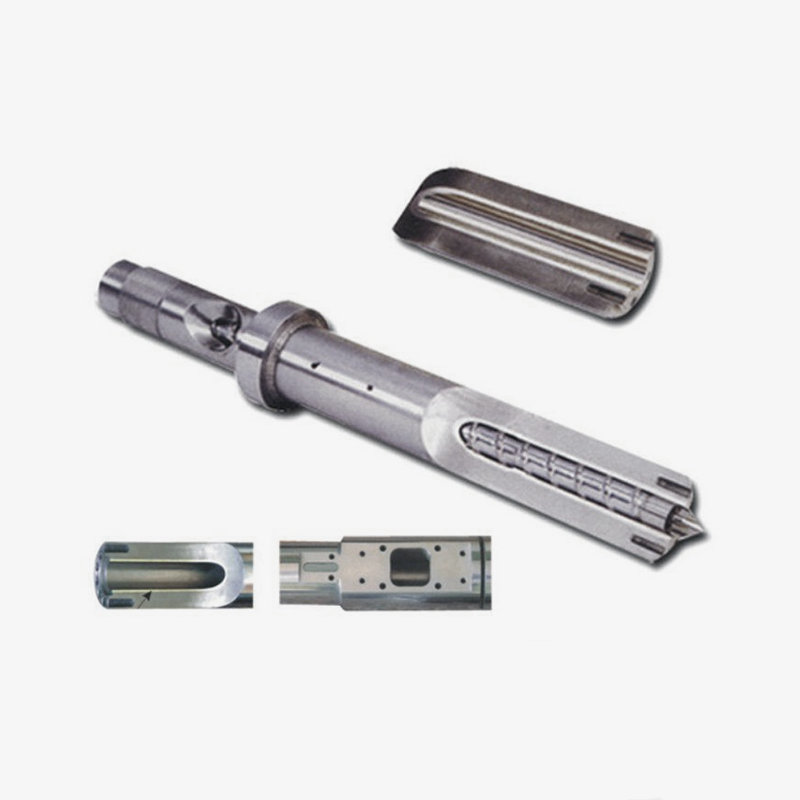
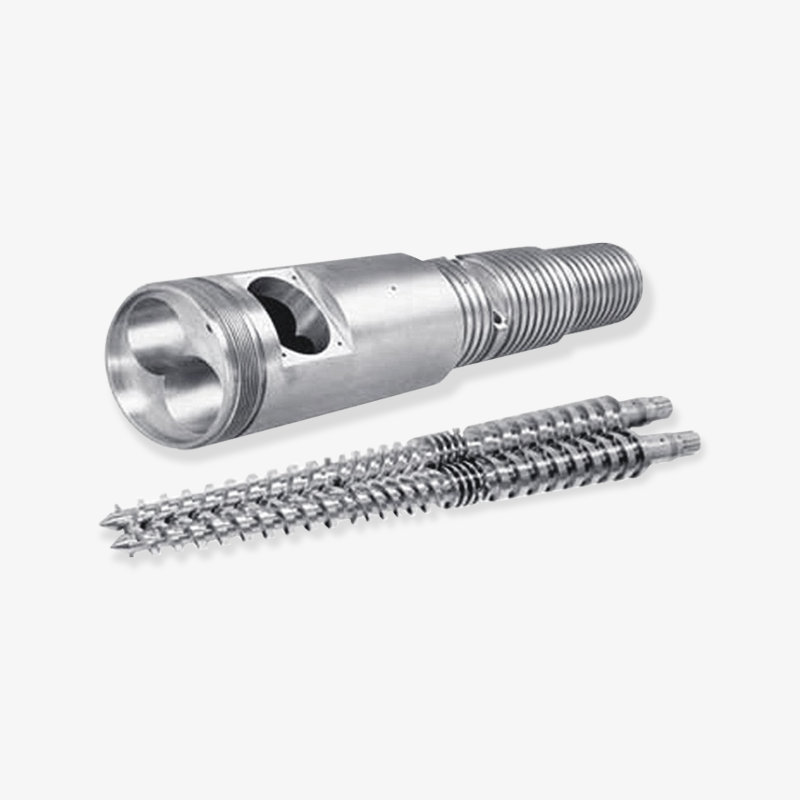
 Tambor de parafuso para máquina de moldagem por injeção O parafuso é o núcleo do sistema de plastificação, e as matérias-primas plásticas são cisalhadas, comprimidas, misturadas e transportadas por meio de movimento rotacional. O design... Ver Produto →
O que importa ao encomendar os dois juntos é que o fornecedor possa cotar com base no desenho da máquina e não em relação a um tamanho genérico. O diâmetro do parafuso, a relação L/D, o grau do revestimento do cilindro, o estilo do anel de verificação e a face do flange do bico devem corresponder à altura de fechamento da placa que você obtém. Se a placa estiver sendo reusinada, a posição de contato do bico se move e um cilindro encomendado antes desse número ser fixado pode não caber.
Esta é uma das razões pelas quais os projetos de reconstrução funcionam melhor quando o levantamento da placa é feito primeiro e o pedido da unidade de injeção é colocado em relação à dimensão final. Isso também explica por que os cronogramas de reconstrução falham com tanta frequência: o trabalho da placa e o pedido de barril são executados em paralelo, e o segundo depende silenciosamente do primeiro.
Examine primeiro o cilindro e, em seguida, ordene o cano contra a altura final de fechamento. Encomendar os dois ao mesmo tempo é a razão pela qual os cronogramas de reconstrução falham.
Os detalhes da especificação que causam a maioria das devoluções
O grau do revestimento do barril é a única variável que mais altera o intervalo de substituição em uma unidade de injeção. O gráfico abaixo compara três configurações comuns de revestimento na mesma máquina operando com polipropileno não preenchido, usando um índice de vida útil relativo onde um cilindro nitretado padrão é definido como 100.
Índice de vida útil relativa por configuração do revestimento do cilindro (nitretado = 100)
Valores indicativos para PP não preenchido em uma máquina de média tonelagem. A vida útil real depende da temperatura de fusão, da velocidade da rosca e do conteúdo de carga abrasiva.
A construção bimetálica é a configuração que a maioria dos projetos de reconstrução eventualmente adota, e o motivo não é apenas a resistência à abrasão. Um cano bimetálico mantém sua dimensão de furo por mais tempo, o que mantém a folga do parafuso ao cano estável durante uma janela de serviço mais longa. Essa estabilidade é o que realmente protege a repetibilidade do peso do tiro, e é a propriedade pela qual a maioria dos compradores está realmente pagando, mesmo quando pensa que está pagando pela dureza.
Observe que a terceira barra não é automaticamente a resposta certa. Em resina comercial não preenchida em velocidades de rosca moderadas, a primeira configuração geralmente atinge o retorno mais rápido, e o custo extra do revestimento adquire uma vantagem que a aplicação nunca utilizará. A decisão deve monitorar o conteúdo do enchimento, a temperatura do fundido e quanto tempo a máquina funciona entre as paradas planejadas.
Onde os compradores são pegos de surpresa é no emparelhamento. Um cilindro bimetálico equipado com um parafuso nitretado padrão transfere o desgaste para o parafuso, e um parafuso desgastado em um cilindro rígido marca o revestimento por dentro. As configurações são um conjunto correspondente, não um menu onde cada item de linha pode ser otimizado de forma independente.
Um cano duro combinado com um parafuso macio não prolonga a vida útil, ele reposiciona o desgaste. Combine o grau do revestimento e o parafuso como uma decisão.
Como avaliar um fornecedor de moldes e cilindros na China
É conveniente adquirir peças da estrutura da máquina e peças da unidade de injeção de um único fornecedor, mas a conveniência não é motivo para pular as perguntas. O preço por si só é um filtro ruim aqui, porque duas cotações que parecem idênticas podem diferir por um fator de três na vida útil, e a diferença está oculta na qualidade do material e no controle de usinagem, e não nos termos comerciais.
Perguntas úteis a serem feitas a um fabricante ou fornecedor antes de fazer um pedido:
- A classe do revestimento é indicada pela designação do material ou é descrita apenas como "bimetálica"?
- O cano é amaciado e acabado internamente ou o acabamento é subcontratado?
- O fornecedor pode confirmar a folga entre o parafuso específico e o cilindro específico cotado?
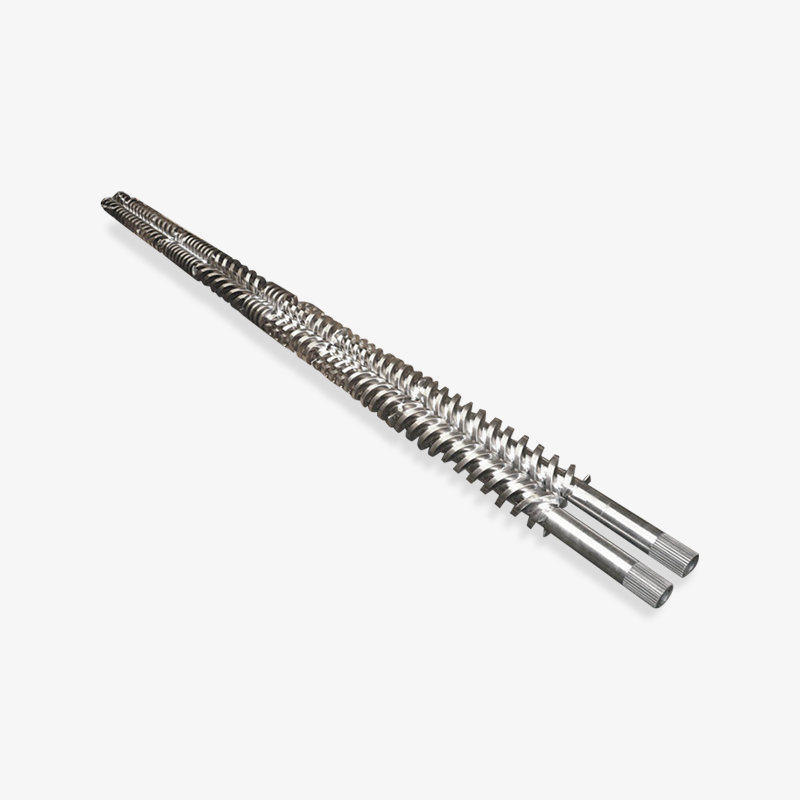
- A gama de produtos está organizada por tipo de estrutura – parafuso único, gêmeo cônico, gêmeo paralelo, planetário – de modo que a geometria correta possa ser selecionada em vez de adivinhada?
- O fornecedor cuida tanto do lado da reconstrução quanto do lado da nova construção e, de qualquer forma, ele faz a cotação de acordo com o desenho da máquina?
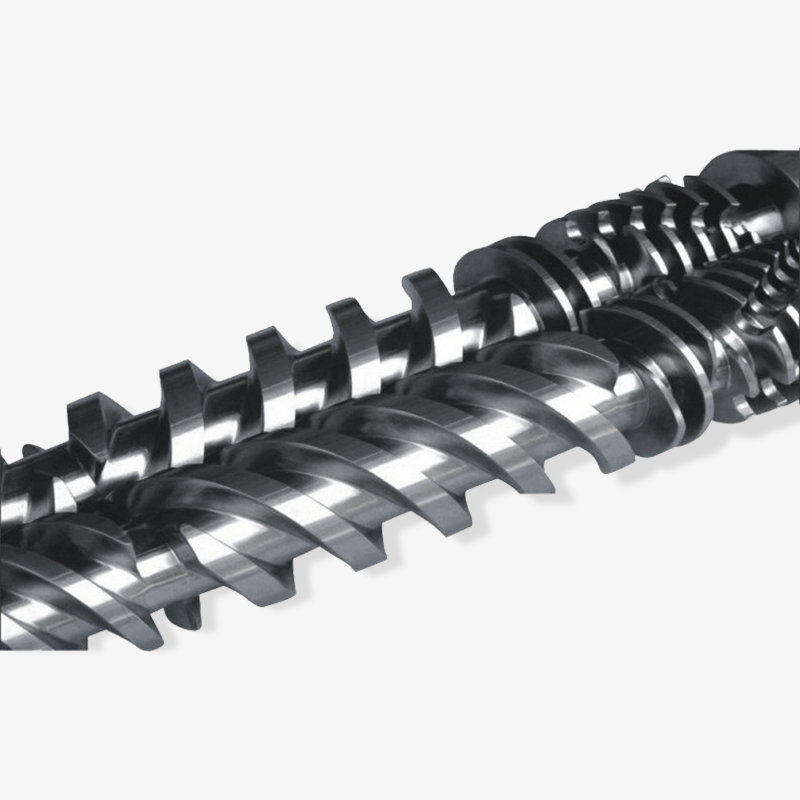
A Zhoushan Microwave Screw Machinery produz famílias de parafuso único, parafuso duplo cônico, parafuso duplo paralelo e parafuso planetário, juntamente com cilindros de parafuso para máquinas de moldagem por injeção, conjuntos de parafusos e cilindros bimetálicos, parafusos de extrusora de borracha e cilindros de parafuso de extrusão de espuma EPE. Um fabricante com essa variedade de geometrias geralmente tem respostas diretas sobre classes de ajuste e classes de revestimento, porque o mesmo ferramental e a mesma disciplina de tratamento térmico alimentam todos eles.
 Parafuso bimetálico Parafuso bimetálico is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Ver Produto →
 Barril bimetálico Barril bimetálico are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Ver Produto →
Para atacadistas e empresas comerciais que revendem nos mercados de moldagem, a distinção útil é entre um fornecedor que consegue manter uma tolerância para pedidos repetidos e outro que só consegue atingi-lo uma vez. As combinações bimetálicas de parafuso e cilindro são um bom caso de teste, porque a liga é aplicada sob condições controladas e o processo é difícil de falsificar. Solicite a especificação do material no pedido de amostra e verifique se a mesma especificação aparece na ordem de produção. Se os dois não corresponderem, o fornecedor não é o problema – o controle do processo é.
Solicite a especificação do material no pedido de amostra e confirme a mesma especificação no pedido de produção. Essa única comparação separa um fabricante de um revendedor.
Práticas de manutenção que mantêm as tolerâncias da placa e do parafuso alinhadas
A maioria dos problemas de alinhamento nas seções anteriores são baratos para prevenir e caros para reverter. Uma rotina curta e enfadonha mantém a cadeia de tolerância intacta:
- Meça o paralelismo na posição de fixação em uma programação fixa, normalmente a cada trimestre em uma máquina operando em três turnos. Registre o número, não apenas uma aprovação ou reprovação.
- Mantenha a lubrificação da barra de ligação dentro do cronograma. As barras de ligação secas aumentam a carga que a placa móvel vê e aceleram o desvio que você está tentando evitar.
- Registre a contrapressão durante as primeiras 500 horas após qualquer troca de parafuso ou cilindro. Um lento desvio ascendente no valor registrado é o primeiro sinal de que o anel de verificação ou a placa se moveu.
- Pare de tratar a força de fixação como uma ferramenta de correção de flash. Elevá-lo para fechar uma linha de partição é a maneira mais comum pela qual uma placa reparável se torna um trabalho de substituição.
- Ao trocar o parafuso e o cilindro, meça o cilindro na mesma janela de manutenção. Fazer as duas coisas ao mesmo tempo custa menos do que fazê-las com seis meses de intervalo.
A disciplina de medição é mais importante do que as ferramentas. Um relógio comparador e um conjunto de calibradores responderão à pergunta, desde que a leitura seja feita com fixação e registrada em relação a uma linha de base de quando a máquina era nova. Sem uma linha de base, toda leitura é ambígua, e leituras ambíguas tendem a ser resolvidas em favor da explicação mais barata.
No lado da injeção, o uso de um conjunto bimetálico de parafuso e cilindro reduz a frequência com que a máquina precisa se desmontar, o que, por sua vez, reduz a frequência com que a placa fica exposta a uma remontagem apressada. Os dois sistemas não são independentes e o calendário de manutenção não deve tratá-los como se o fossem.
Registre a leitura do paralelismo fixado em relação a uma linha de base de quando a máquina era nova. Uma medição não registrada é uma medição sobre a qual você não pode agir.
Perguntas frequentes sobre placas de molde e unidades de injeção
A condição da placa do molde realmente afeta a vida útil do parafuso e do cilindro?
Isso acontece, indiretamente, mas de forma consistente. Quando o paralelismo muda, os operadores respondem aumentando a força de fixação e ajustando a contrapressão para manter a qualidade da peça. Esses ajustes aumentam a carga que o parafuso carrega e ampliam a variação tiro a tiro que o anel de retenção deve absorver. O parafuso não é a causa do desgaste, mas leva a consequência.
Que tolerância ao paralelismo devo buscar na minha máquina?
Em máquinas abaixo de 250 toneladas, uma faixa de trabalho de 0,02 mm a 0,05 mm por 100 mm na posição de fixação é uma meta razoável. Máquinas maiores geralmente permitem proporcionalmente mais. O número que importa é aquele no desenho da sua máquina, medido preso em vez de aberto.
Devo comprar o parafuso e o cilindro e providenciar o trabalho da placa com o mesmo fornecedor?
Não necessariamente o mesmo fornecedor, mas a mesma conversa sobre tolerância. A posição de contato do bico depende da altura final de fechamento após qualquer usinagem da placa, portanto a ordem do cilindro deve seguir o levantamento da placa em vez de seguir ao lado dela. Um fornecedor que faz uma cotação com base em um desenho de máquina pode absorver essa mudança; quem cita um tamanho genérico não pode.
Um barril bimetálico vale o custo extra com resina não preenchida?
Muitas vezes não, pelo menos não apenas por motivos de abrasão. Onde ainda pode compensar é a estabilidade do furo durante uma longa janela de serviço, que protege a repetibilidade do peso do tiro. Se a máquina funcionar com resina comercial não preenchida em velocidades de rosca moderadas e raramente se desfizer, um cilindro nitretado padrão com uma rosca bem combinada poderá ter retorno financeiro mais cedo.
Como posso saber se o desgaste está na placa ou no parafuso?
Meça o paralelismo primeiro, porque leva vinte minutos e não há desmontagem. Se o paralelismo estiver dentro da tolerância e o peso do tiro ainda estiver oscilando, o problema está no lado da injeção e o anel de retenção ou a folga do parafuso é o próximo local a ser observado.
O que deve incluir um primeiro pedido de um fornecedor chinês?
No mínimo: a referência do desenho da máquina, a geometria do parafuso e a relação L/D, o grau do revestimento do cilindro por especificação do material, o estilo do anel de verificação e a folga de funcionamento necessária. Um fabricante que trabalha com geometrias simples, duplas, cônicas e planetárias normalmente solicitará isso antes de fazer uma cotação, o que por si só é um sinal útil.
Meça primeiro a placa e depois a unidade de injeção. A ordem do diagnóstico é mais importante do que a precisão de qualquer medição.
Leitura Relacionada
Duas páginas adicionais neste site cobrem a unidade de injeção e a ampla gama de produtos com mais detalhes.
Ambas as páginas ficam ao lado do material de alinhamento acima e vale a pena ler antes que uma cotação de reconstrução seja finalizada, uma vez que as decisões de tolerância que elas descrevem alimentam diretamente a altura de fechamento e os números de folga discutidos aqui.
Exibição de rolamentos selecionados

 浙公网安备 33090202000520 号
