

Autor: Weibo
Data: Oct 19, 2026
Parceiros Screw and Barrel para CI Cincinnati Plastics Machinery Builders
Um construtor de extrusoras de Cincinnati cita uma linha de perfis de PVC e se depara com a mesma pergunta que todo fabricante de máquinas da região eventualmente se depara: o cliente quer uma expectativa de desgaste de dez anos, mas o parafuso e o cilindro definidos no desenho já foram reconstruídos duas vezes em três anos. Aparafusar uma peça de reposição idêntica não resolve nada.
Essa é a razão prática pela qual tantos compradores no corredor de máquinas para plásticos de Ohio acabam digitando “ci cincinnati” em uma barra de pesquisa quando o que estão realmente procurando é um parceiro de parafuso e barril, em vez de um catálogo de peças. A resposta curta é que este mercado não compra um parafuso genérico. Ele compra uma geometria que corresponde a uma resina específica, um pacote de desgaste que sobrevive aos compostos preenchidos e à moagem, um relatório de inspeção que um engenheiro de qualidade OEM pode aceitar sem tradução e um cronograma de entrega que mantém uma linha de montagem em movimento. Price fica atrás dos quatro.
Este guia foi escrito para as pessoas que precisam acertar a combinação: gerentes de compras comparando cotações linha por linha, engenheiros de processo confirmando dimensões em relação a um original desgastado e proprietários assinando um novo relacionamento com fornecedor que pode durar uma década. Ele cobre quais geometrias de parafuso a região realmente opera, como os pacotes de desgaste diferem na prática, o que pertence a uma solicitação de cotação, como o frete para Ohio geralmente é organizado e onde estão os riscos reais de compra.
O que os compradores da CI Cincinnati comparam antes de fazer um pedido de parafuso e barril
Cincinnati não é um mercado único. É um cinturão industrial compacto onde três tipos diferentes de compradores se sentam com uma hora de diferença um do outro, e cada um avalia um fornecedor de parafusos e cilindros por motivos diferentes.
O primeiro grupo é o OEM de máquinas. Essas empresas constroem extrusoras ou máquinas de moldagem por injeção e compram conjuntos de parafusos e cilindros como componentes de produção, e não como peças sobressalentes. O departamento de engenharia controla o desenho, o departamento de qualidade controla a inspeção de entrada e o departamento de compras controla o volume e a programação. A repetibilidade entre lotes é mais importante do que um único preço unitário, porque um conjunto que mede um pouco diferente da última remessa aparece como um problema de montagem em seu piso.
O segundo grupo é o processador de plásticos. Essas fábricas operam tubos, chapas, perfis, espuma ou peças moldadas por injeção e compram um parafuso e um cilindro quando o antigo se desgasta ou quando uma linha é atualizada. Sua restrição é o tempo de inatividade. Um processador que mede um cano desgastado com um medidor de diâmetro e o compara com um desenho de 2009 precisa de um fornecedor que possa trabalhar a partir de um esboço manual tão confortavelmente quanto a partir de um arquivo CAD nativo.
O terceiro grupo é a oficina de reconstrução e manutenção que atende a ambos. Eles ficam no meio, comprando voos de reposição, bocais de alimentação, válvulas anti-retorno e conjuntos completos, e se preocupam mais com a documentação e a consistência porque sua própria reputação acompanha cada peça que instalam.
Em todos os três, as mesmas quatro comparações decidem a ordem. A correspondência geométrica vem em primeiro lugar, porque um parafuso com 0,05 mm de distância no diâmetro da raiz altera a taxa de compressão e a qualidade do fundido. O pacote de desgaste vem em segundo lugar, porque um barril nitretado com 40% de poliamida preenchida com vidro não atingirá as horas prometidas pelo cliente. Os dados de inspeção vêm em terceiro lugar, porque um engenheiro de qualidade de Cincinnati desejará registros dimensionais e valores de dureza na caixa. O custo final e o prazo de entrega vêm em quarto lugar e são mais importantes quando uma substituição é urgente e não planejada.
Um fabricante de parafusos e cilindros que consegue responder a todas as quatro perguntas na primeira resposta geralmente ganha a conta. Aquele que responde com uma lista de preços e um pedido de número de sorteio raramente o faz.
No mercado de Cincinnati, a cotação vencedora é aquela que chega com confirmação de geometria, recomendação de desgaste, plano de inspeção e data de envio realista, e não o preço unitário mais baixo.
Combinando a geometria do parafuso com a máquina que seu cliente utiliza
A maioria dos erros de fornecimento começa aqui, muito antes de o preço ser discutido. Um comprador compara duas cotações de um "fuso duplo e cilindro" sem perceber que uma é cônica e a outra é paralela, ou que a taxa de compressão difere porque o original do cliente foi reconstruído com uma profundidade de voo não padrão. As quatro geometrias principais abaixo cobrem quase tudo que um fabricante ou processador de máquinas de Cincinnati perguntará.
Parafuso duplo cônico e cilindro
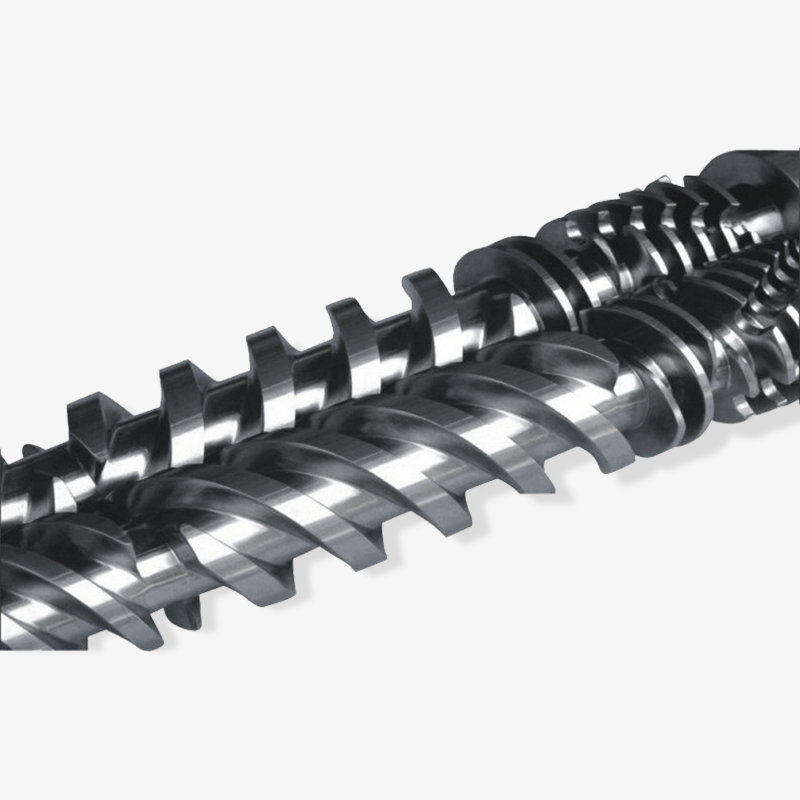
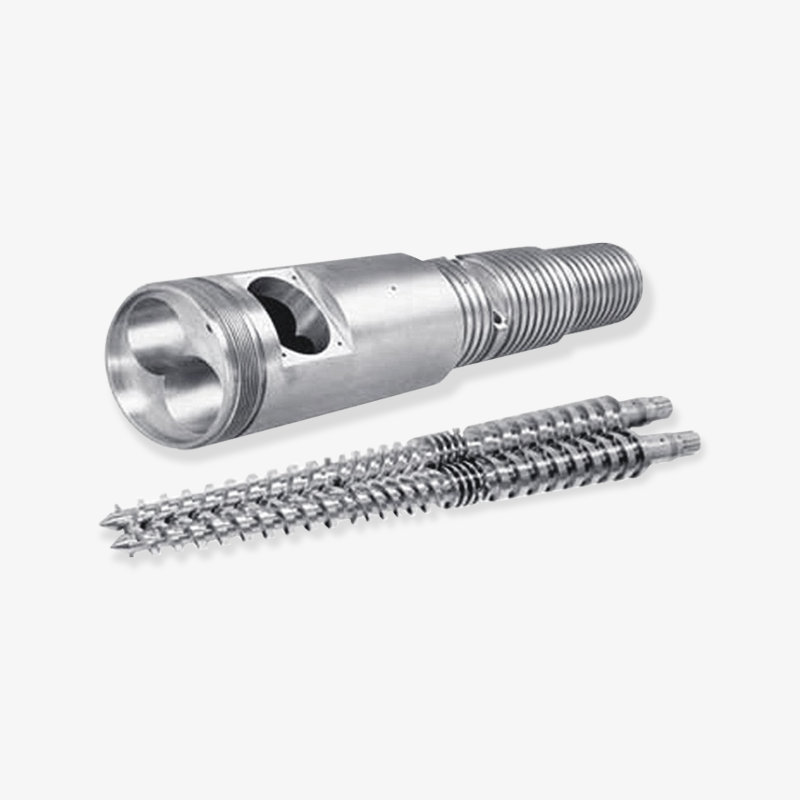
Conjuntos de parafusos duplos cônicos dominam o trabalho de PVC rígido: tubos, revestimentos e perfis de janelas, cercas, decks e compostos de madeira-plástico. O design cônico entrelaçado gera alta pressão de transporte em um comprimento curto, o que se adapta à alimentação de mistura seca e a uma zona de compressão exigente. Quando um construtor de extrusora de perfil de Cincinnati especifica um conjunto cônico, os detalhes que decidem se as peças se ajustam são a distância central, a geometria da ponta do parafuso, a progressão do passo do voo e o padrão do flange do cilindro.
A distância central é onde o desgaste aparece primeiro. Os parafusos cônicos desgastam-se nas pontas das hélices e na raiz e, à medida que a folga se abre, a saída cai e a curva de pressão torna-se instável. Um processador que relata "a linha não mantém o medidor" em uma máquina de dez anos geralmente está descrevendo o desvio da distância central, não um problema de aquecedor. Um fornecedor que solicita a medição do diâmetro do cano em três pontos ao longo do comprimento, mais a distância central atual, é um fornecedor que já fez isso antes.
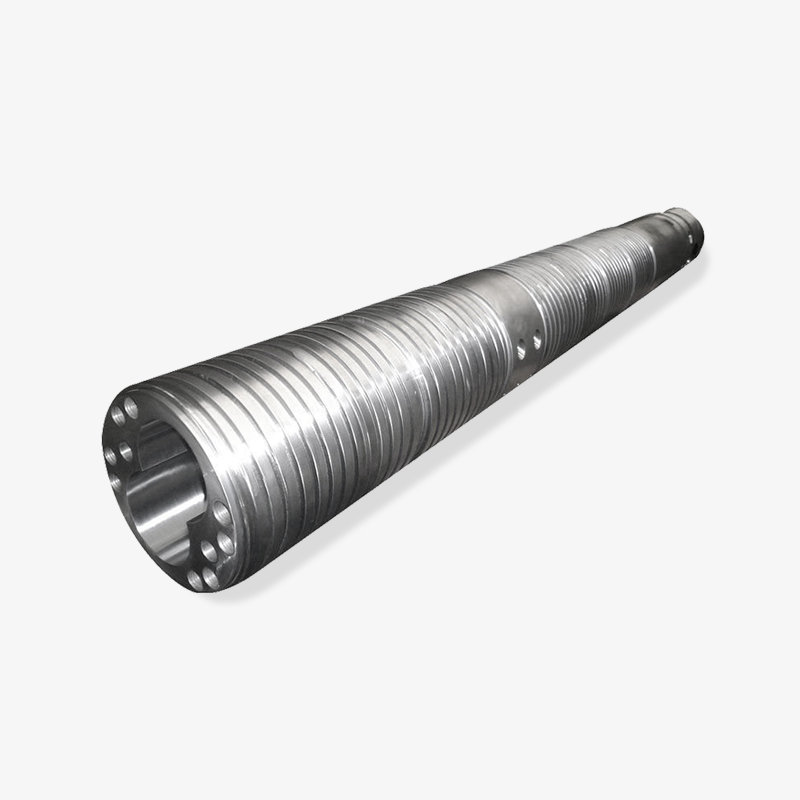
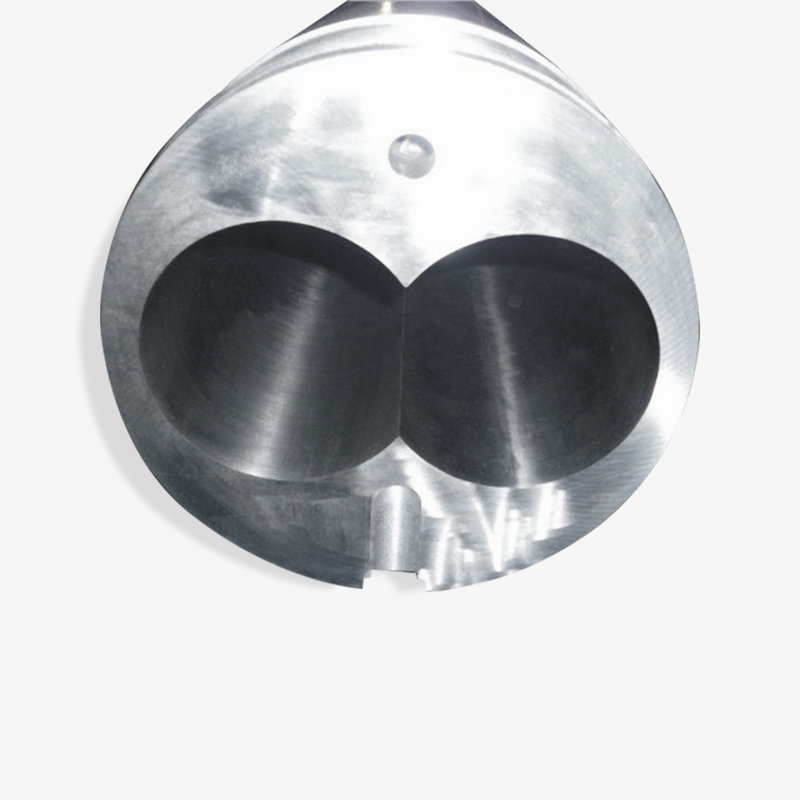 Parafuso duplo cônico personalizado e cilindro para processamento de materiais Revise este conjunto personalizado de parafuso cônico e cilindro quando o desgaste na distância central ou a estabilidade do transporte de material for importante; confirme o grau do aço base e as medições do furo antes de fazer o pedido. Ver Produto →
Para um primeiro pedido, solicite o grau do material por trás da especificação de nitretação ou bimetálico, não apenas o número de dureza superficial. Uma superfície de 900 HV em um aço de base macia se comporta de maneira muito diferente da mesma dureza em um substrato devidamente tratado termicamente, uma vez que a peça passa pelo ciclo térmico.
Parafuso duplo paralelo e cilindro
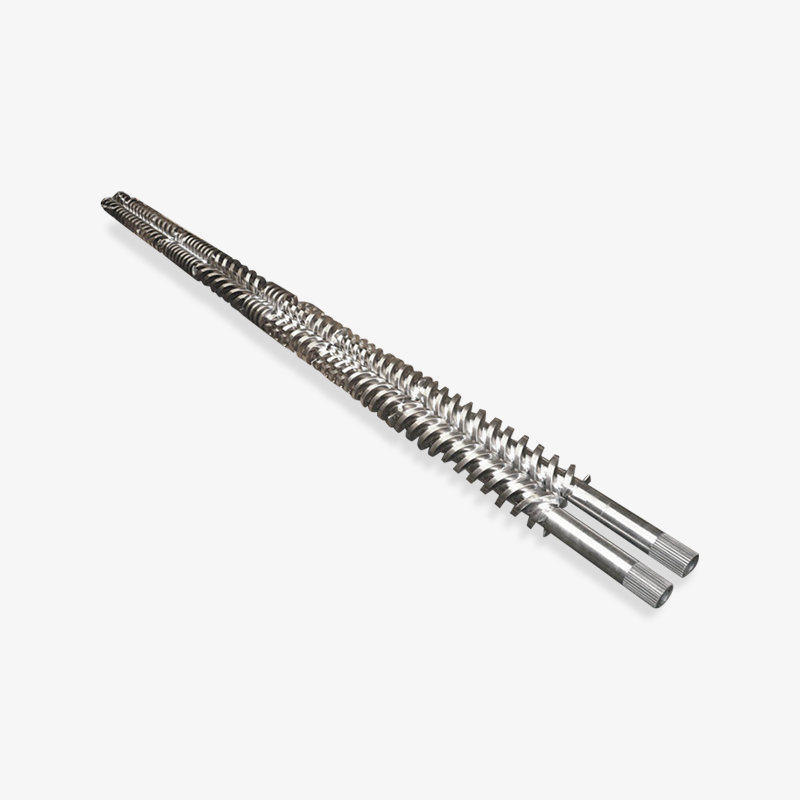
As máquinas de rosca dupla paralela lidam com compostos, masterbatch, compostos preenchidos e reforçados e o trabalho de pelotização de alto rendimento que ocorre antes de muitas operações de moldagem de Cincinnati. A geometria é modular na maioria das máquinas modernas, o que muda a conversa sobre fornecimento: os compradores não estão encomendando um cano, mas um conjunto de seções de cano, e o padrão de desgaste difere zona por zona.
A zona de alimentação, a zona de mistura e o cabeçote veem cargas diferentes. Um fornecedor que trata um barril duplo paralelo como uma especificação de revestimento uniforme geralmente sobrecarregará a seção de alimentação e subconstruirá a seção de mistura. Dividir a especificação de desgaste por zona custa um pouco mais no papel e muito menos ao longo da vida útil da máquina. Se você quiser um passo a passo técnico mais profundo sobre como essas máquinas conseguem misturar e transportar, o artigo sobre tecnologia de parafuso duplo paralelo é uma referência útil para enviar a um colega engenheiro.
Parafuso Único, Folha e Espuma EPE
As extrusoras de parafuso único continuam sendo o carro-chefe para trabalhos em chapas, tubos, hastes e perfis em geral, onde o composto já está bem misturado. Na área de Cincinnati, as linhas de chapas que atendem clientes de embalagens e construção são uma fonte constante de pedidos de substituição de parafusos únicos. A taxa de compressão e o projeto da seção de alimentação determinam mais a estabilidade da saída do que o diâmetro nominal, e é por isso que um fornecedor deve sempre perguntar qual resina e qual densidade aparente o cliente está utilizando.
A espuma EPE é um caso separado. A extrusão de espuma faz passar um agente de expansão através do cilindro, e a geometria do parafuso precisa gerenciar a dispersão do gás, a queda de pressão e o resfriamento sem permitir a decomposição prematura. Um conjunto de parafuso e cilindro de algodão pérola não é um parafuso único de uso geral com um rótulo diferente, e os compradores que o tratam dessa forma acabam com uma estrutura celular inconsistente. Especificar a produção de espuma, o tipo de agente de expansão e a densidade alvo na matriz faz a diferença entre um conjunto viável e uma linha que funciona por duas semanas e depois para.
Extrusoras Planetárias para PVC Rígido
As seções de rolos planetários ainda são usadas na calandragem de PVC rígido e em algumas operações de tubos porque os múltiplos parafusos planetários proporcionam uma plastificação suave e uniforme com uma grande superfície de troca de calor. A geometria de desgaste é completamente diferente de um parafuso duplo: as folgas entre os parafusos planetários e as ranhuras do cilindro impulsionam o desempenho, e essas folgas devem ser verificadas individualmente e não como uma média. Os compradores que especificam peças planetárias devem enviar a medição de desgaste para cada estação, e não um único número.
| Geometria | Aplicações típicas de Cincinnati | O que especificar na consulta | Notas de reconstrução e reparo |
|---|---|---|---|
| Parafuso duplo cônico e cilindro | Tubo de PVC rígido, perfil de janela, revestimento, deck WPC | Distância central, L/D, passo de voo, taxa de compressão, padrão de flange | O desgaste aparece primeiro nas pontas dos vôos e na raiz; verifique a distância central antes de fazer o pedido |
| Parafuso duplo paralelo e cilindro | Composição, masterbatch, compostos preenchidos, pelotização | Lista de seções do cano, especificações de revestimento zona por zona, sequência de elementos de parafuso | O desgaste difere por zona; não aplique uma classe de revestimento em todo o comprimento |
| Parafuso único e cilindro | Folha, tubo, haste, perfil geral, espuma EPE | Resina e densidade aparente, taxa de compressão, design da seção de alimentação, pacote de telas | A conicidade do furo do cano e o desgaste do parafuso geralmente se movem juntos |
| Parafuso planetário e cilindro | Calandragem de PVC rígido, algumas linhas de tubulação | Medições de folga por estação, contagem de canais, layout de resfriamento do barril | As folgas devem ser verificadas estação por estação, e não calculadas a média |
Pacotes de desgaste: nitretados, bimetálicos e o que a cotação deve mostrar
O desgaste é a segunda metade de todas as conversas sobre parafuso e barril em Cincinnati, e é a metade mais frequentemente reduzida a um único número em uma cotação. Um valor de dureza por si só diz muito pouco. O que importa é a combinação do aço base, a profundidade do tratamento e a carga real de enchimento que a peça receberá.
Poliolefinas não preenchidas, poliestireno e misturas secas de PVC rígido são relativamente gentis. Poliamida com carga de vidro, polipropileno com carga mineral, masterbatch com alta carga de pigmento e qualquer fluxo com material reciclado e contaminação abrasiva não são. O gráfico abaixo compara opções de construção comuns em um índice relativo, usando um conjunto nitretado padrão como linha de base de 100.
Índice de desgaste relativo por parafuso e construção do cilindro (linha de base nitretada = 100)
Parafuso e cilindro nitretados, caixa padrão
Corpo nitretado com roscas polidas
Corpo bimetálico com parafuso nitretado
Conjunto de parafuso e cilindro bimetálico
Sobreposição de metal duro em voos, construção especial
Os valores dos índices são comparações relativas para discussões de planejamento, e não garantias de desempenho. A vida útil real depende da carga de enchimento, da velocidade da rosca, do perfil de temperatura e do nível de contaminação.
Um cilindro bimetálico é normalmente produzido por fundição centrífuga de um revestimento de liga resistente ao desgaste no corpo do cilindro, o que proporciona uma dureza do revestimento na região de 58 a 62 HRC com uma fase de carboneto dispersa através dele. Esse revestimento resiste à abrasão muito melhor do que uma caixa nitretada, que normalmente tem 0,3 a 0,6 mm de profundidade e é melhor contra adesão e corrosão, em vez de cargas duras. Combinar um cilindro bimetálico com um parafuso nitretado é um compromisso comum: ele protege o componente mais caro e mais difícil de substituir, ao mesmo tempo que mantém o custo do parafuso razoável.
Para uma máquina que utiliza mais de 30% de composto preenchido com vidro ou que utiliza material reciclado com carga mineral, o emparelhamento de um conjunto de parafuso e cilindro bimetálico é geralmente mais fácil de justificar do que substituições repetidas. Vale a pena fazer a aritmética com o cliente em vez de simplesmente citar as duas opções e deixá-lo escolher o preço. O tempo de inatividade em uma chapa ou linha de perfil de Cincinnati normalmente custa muito mais por dia do que a diferença de preço entre um conjunto nitretado e um conjunto bimetálico.
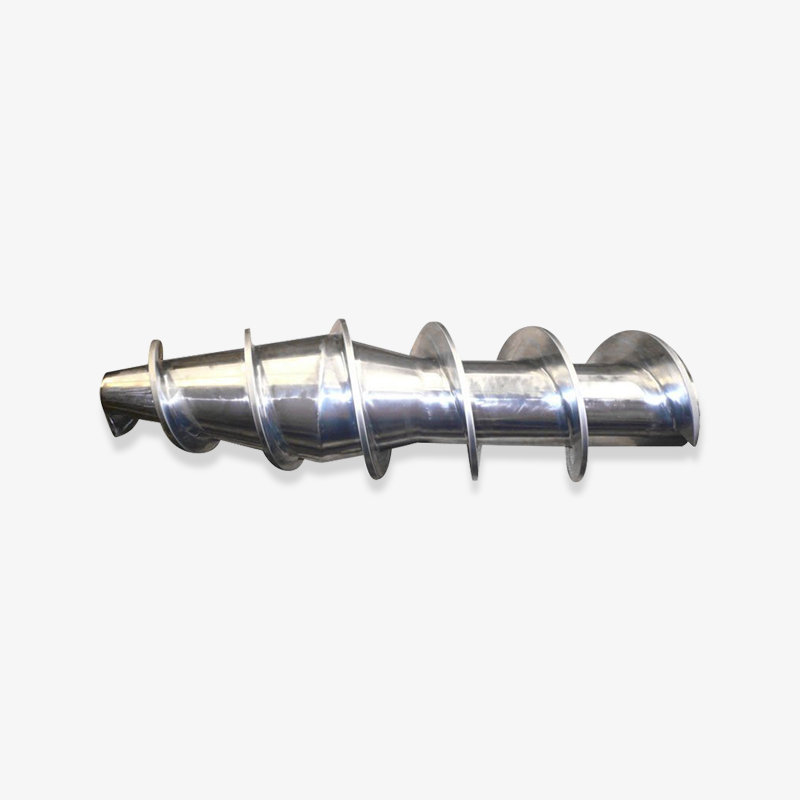
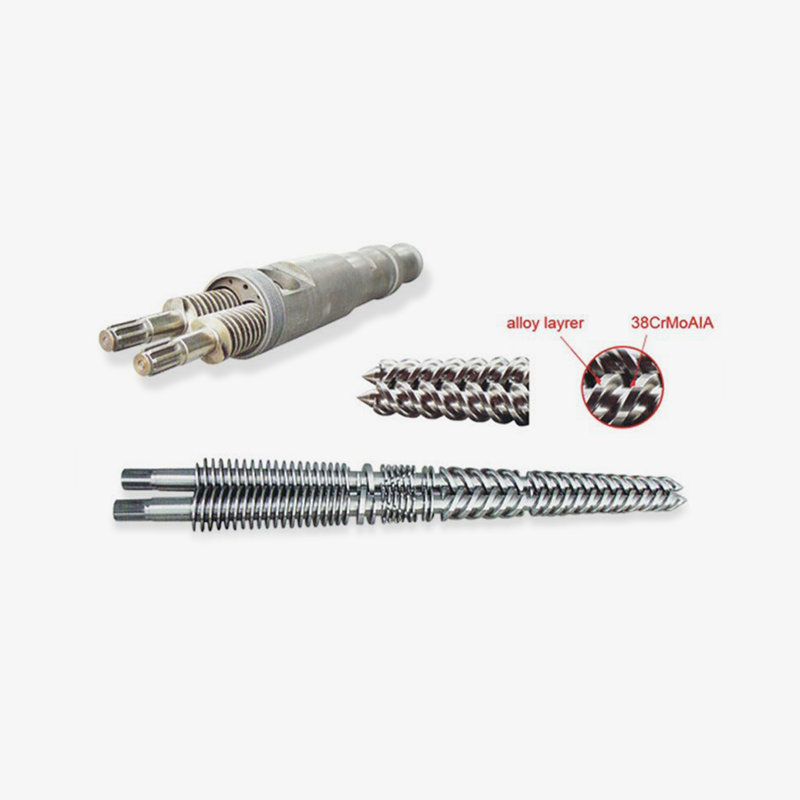 Parafuso bimetálico para plásticos com enchimento de vidro e de engenharia Considere este parafuso bimetálico para compostos abrasivos com enchimento de vidro ou minerais; confirme a cobertura da liga e os detalhes da fundição do revestimento do cano antes de fazer o pedido. Ver Produto →
Duas notas práticas para compradores. Primeiro, pergunte se o revestimento bimetálico é fundido centrifugamente ao longo de todo o comprimento de trabalho ou apenas na zona de dosagem; a resposta altera consideravelmente o preço e a vida. Em segundo lugar, pergunte a espessura do revestimento no orçamento, porque um cano que pode ser afiado uma vez e reutilizado tem uma proposta de valor diferente daquele que deve ser descartado ao primeiro sinal de desgaste.
Escolha o pacote de desgaste com base na carga de enchimento e no custo do tempo de inatividade, e não apenas no número de dureza; um cano bimetálico com parafuso nitretado costuma ser a combinação mais econômica.
Barris de parafuso para moldagem por injeção e os acessórios que são esquecidos
A moldagem por injeção é outra grande demanda na região e se comporta de maneira diferente da extrusão. O parafuso não funciona continuamente em estado estacionário; ele plastifica em ciclos, sofre rápidas mudanças de pressão e espera-se que se recupere rapidamente entre os disparos. Os parafusos de uso geral lidam bem com poliolefinas e poliestireno, mas poliamida, policarbonato, POM e qualquer classe com enchimento de vidro exigem geometria e opções de desgaste que correspondam ao ciclo.
O erro de especificação mais comum com cilindros de rosca para moldagem por injeção é tratar a rosca como um item isolado. A válvula de retenção, o anel de retenção, a ponta do parafuso e o bico ficam todos no mesmo caminho de fusão e todos se desgastam. Um comprador que substitui um parafuso desgastado, mas mantém um anel de retenção desgastado, geralmente verá a mesma inconsistência no peso do tiro que motivou a substituição em primeiro lugar. Encomendar o parafuso, a válvula e a ponta juntos custa um pouco mais antecipadamente e economiza uma segunda desmontagem.
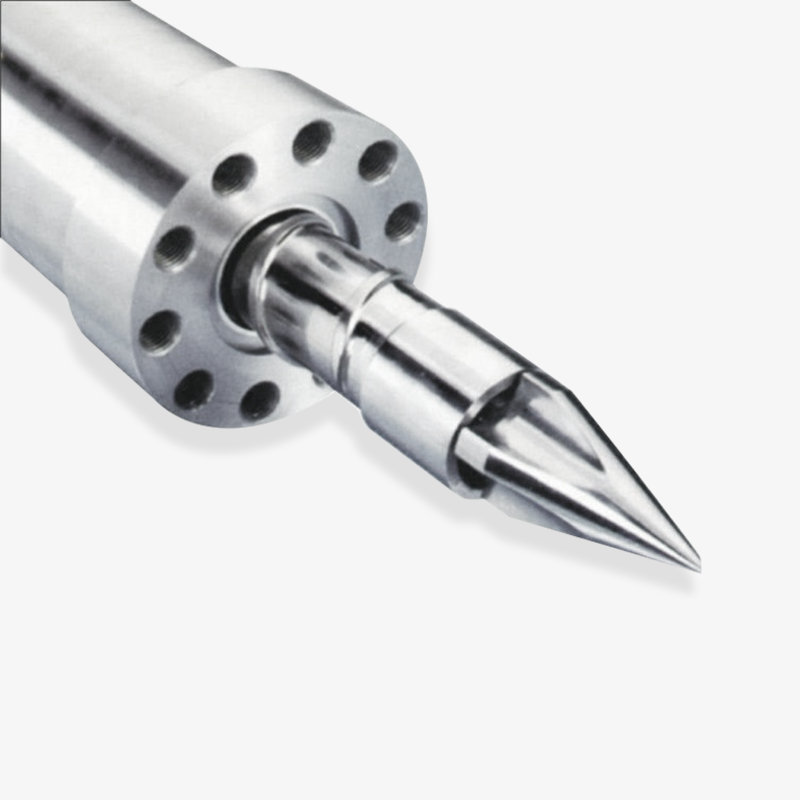 Parafuso de moldagem por injeção personalizado e conjunto de cilindro Revise este parafuso e cilindro personalizados para projetos de moldagem por injeção onde a estabilidade da plastificação é importante; confirme a correspondência do componente do caminho de fusão e os detalhes do desenho antes da produção. Ver Produto →
Para um fabricante de máquinas que compra componentes para uma nova montagem, a revisão do desenho deve abranger a extremidade do acionamento, o rasgo de chaveta e os detalhes do acoplamento, o layout da faixa do aquecedor e as posições do termopar. Um parafuso que seja dimensionalmente perfeito, mas que tenha os furos do termopar a 15 mm de distância, falhará no comissionamento porque o perfil de temperatura não pode ser definido conforme projetado. Vale a pena confirmar esses detalhes por escrito antes do início da produção, em vez de descobri-los na estação de montagem.
Os processadores que substituem um conjunto em uma impressora existente têm uma prioridade diferente. Eles precisam que o fornecedor trabalhe a partir das dimensões medidas da peça desgastada, incluindo o furo real na zona de alimentação e na zona de medição, e confirme quais dimensões são críticas e quais têm margem de tolerância. Um fornecedor que solicita três medições de furo, o diâmetro externo do parafuso em ambas as extremidades e uma fotografia do acoplamento de acionamento está fazendo o trabalho corretamente.
Tolerâncias, inspeção e o que pertence à RFQ
A maioria das disputas entre um comprador de Cincinnati e um fornecedor estrangeiro de parafusos e cilindros remonta a um vago pedido de cotação, e não a uma falha de fabricação. O fornecedor construiu o que dizia o desenho; o comprador esperava algo que o desenho não capturou. A tabela abaixo lista os itens que devem ser liquidados por escrito antes da produção, principalmente no primeiro pedido.
| Item de solicitação de cotação | Por que isso muda o resultado | O que fornecer ou solicitar |
|---|---|---|
| Dados de geometria do parafuso | O diâmetro da raiz e o passo do voo definem a taxa de compressão e a qualidade do fundido | Desenho ou medição da peça desgastada, incluindo L/D e taxa de compressão |
| Furo e forro do cano | A tolerância do furo e a classe do revestimento determinam o ajuste e a vida útil | Furo nominal, furo medido em três pontos, tipo de revestimento e espessura |
| Detalhes da interface | Erros de flange, garganta de alimentação, rasgo de chaveta e acoplamento interrompem a montagem | Padrão de flange, desenho da garganta de alimentação, detalhe da extremidade de acionamento, layout do aquecedor |
| Especificações de material e desgaste | O aço base e a profundidade do tratamento determinam a vida útil real | Classe de aço base, profundidade de nitretação ou classe bimetálica, faixa de dureza superficial |
| Registro de inspeção | Engenheiros de qualidade precisam de dados, não de garantias | Relatório dimensional, leituras de dureza, valores de desvio, resultado do teste de pressão |
| Marcação e embalagem | Evita confusões e danos no envio em pedidos com vários itens | Convenção de marcação de peças, tipo de engradado, proteção contra ferrugem, formato da lista de embalagem |
Nas tolerâncias, os próprios números devem vir do desenho onde quer que exista um desenho. Caso isso não aconteça, o fornecedor deve ser capaz de indicar uma faixa de trabalho e explicar a consequência da faixa, por exemplo, quanta variação de retilineidade o suporte do cilindro da máquina pode absorver antes que o parafuso comece a esfregar. Os compradores devem ser cautelosos com qualquer cotação que declare uma tolerância sem explicar contra o que ela é medida.
A documentação de inspeção merece linha própria no pedido de compra. Para um OEM de máquinas, um relatório dimensional com valores medidos reais é padrão. Para um processador substituindo um conjunto, um breve relatório cobrindo furo, diâmetro externo do parafuso, dureza e excentricidade geralmente é suficiente. Solicite o formato desejado antes da produção, pois produzir um relatório retroativo para uma peça acabada não é a mesma coisa que medi-la durante a fabricação.
Uma solicitação de cotação detalhada com dados de geometria, especificação de desgaste, detalhes de interface e um formato de inspeção acordado elimina a maior parte do risco de um primeiro pedido.
Prazos de entrega, frete e custo de entrega em Cincinnati
Cincinnati fica no interior, o que significa que cada remessa de um fabricante chinês de parafusos e cilindros é um movimento de múltiplas pernas. Os compradores que comparam apenas o preço ex-works muitas vezes têm uma surpresa desagradável quando o frete, os impostos e o transporte terrestre são adicionados. A tabela abaixo divide o custo em partes, o que também é a estrutura certa para comparar dois fornecedores.
| Elemento de custo | O que cobre | Nota prática |
|---|---|---|
| Preço do componente | Parafuso, cano e quaisquer acessórios na fábrica do fornecedor | Compare com igual qualidade de aço, tipo de revestimento e acessórios incluídos |
| Revisão de engenharia e desenho | Confirmação dimensional, recomendação de desgaste, marcação de desenho | Geralmente incluído; pergunte explicitamente em peças personalizadas ou de engenharia reversa |
| Embalagem de exportação | Crating, proteção contra ferrugem, marcação de peças, lista de embalagem | Os parafusos devem ser apoiados ao longo do seu comprimento e não em balanço na caixa |
| Frete terrestre e marítimo | Transporte para o porto, trecho marítimo, movimentação portuária | Os tempos de trânsito variam de acordo com a rota; planeje o par de portas, não um único número |
| Medidas alfandegárias e comerciais | Direitos de importação e quaisquer ações comerciais aplicáveis no momento da entrada | Mudança de taxas; confirme a posição atual com um despachante aduaneiro antes de cotar |
| Entrega interna para Ohio | Trem ou caminhão do porto de chegada até a área de Cincinnati | Reserve dias extras para transporte ferroviário e para agendar uma entrega equipada com guindaste |
No que diz respeito ao tempo, um único parafuso padrão ou cilindro nitretado normalmente passa pela produção em algumas semanas após a aprovação do desenho. Construções bimetálicas, conjuntos planetários e qualquer coisa que exija um novo padrão ou engenharia reversa demoram mais. O trânsito marítimo acrescenta semanas a mais, e a entrega terrestre para Ohio acrescenta mais alguns dias. Um comprador que planeja um desligamento deve trabalhar retroativamente a partir da data de instalação, e não avançando a partir da data do pedido.
Duas maneiras práticas de reduzir o lead time efetivo. Primeiro, encomende a peça de desgaste com a máquina e não após a falha; um conjunto sobressalente na prateleira transforma uma emergência de quatro semanas em uma troca de um dia. Em segundo lugar, para um OEM de maquinário com volume constante, combine um cronograma contínuo com o fornecedor para que geometrias comuns já estejam em produção quando o pedido de compra chegar.
Riscos de compra e como eliminar o risco de um primeiro pedido
Nenhum dos riscos abaixo é exclusivo dos fornecedores chineses, mas cada um deles aparece com mais frequência quando o comprador e o fornecedor estão separados por onze fusos horários e a peça não pode ser inspecionada antes de ser enviada.
- Desvio de geometria em peças de engenharia reversa. Uma amostra desgastada medida sem compensar o desgaste produz um parafuso que já está no final da sua faixa de tolerância quando novo. Envie o desenho e as dimensões medidas e indique qual delas prevalece.
- Substituição de especificação de desgaste. Uma citação que diz "bimetálico" sem classe ou espessura do revestimento deixa espaço para uma construção mais barata. Exija a nota e a espessura por escrito.
- Incompatibilidades de interface. Padrões de flange, rasgos de chaveta e layouts de aquecedores são a causa mais comum de uma peça que chega correta, mas não é montada. Confirme isso com fotografias e desenhos marcados.
- Lacunas de documentação. Se o relatório de inspeção não for acordado antes da produção, ele poderá chegar como um certificado genérico que não satisfará ninguém no departamento de qualidade.
- Danos na embalagem. Parafusos longos e finos dobram quando são apoiados apenas nas extremidades de uma caixa. Especifique como a peça deve ser apoiada.
A etapa de redução de risco mais eficaz é uma pequena primeira ordem. Um único conjunto de substituição para uma linha que o cliente já conhece bem dá a ambos os lados a oportunidade de testar a comunicação, a documentação e a adequação antes de um acordo de fornecimento plurianual ser discutido. Um fornecedor de parafusos e cilindros que vale a pena manter tratará esse primeiro conjunto tão seriamente quanto um pedido de cem unidades.
Comece com um conjunto mensurável, confirme a documentação e os detalhes da interface e, em seguida, amplie para um contrato de fornecimento assim que a relação de trabalho for comprovada.
Histórico do fornecedor e leitura adicional
Perfil do fabricante de parafusos e canos Fundada em 1990, a empresa opera uma área de produção de mais de 10.000 metros quadrados e fornece conjuntos de parafusos e cilindros cônicos, paralelos, simples, planetários e bimetálicos, componentes de moldagem por injeção, parafusos extrusores de borracha e linhas completas de extrusão para construtores e processadores de máquinas nos Estados Unidos, Alemanha, Oriente Médio e Sudeste Asiático.
Quando um comprador precisa de uma geometria personalizada em vez de um item de catálogo, o primeiro passo útil é uma conversa sobre a resina, a máquina e o histórico de desgaste, seguida de uma revisão do desenho. A maioria das questões técnicas abordadas acima podem ser resolvidas nessa bolsa antes da emissão de uma cotação.
Perguntas frequentes: Fornecimento de parafusos e barris para o mercado de Cincinnati
Como os compradores da CI Cincinnati geralmente iniciam uma consulta de parafuso e barril?
A maioria começa com um desenho, uma peça desgastada medida ou ambos, além da resina e da carga de enchimento que a máquina opera. As dúvidas mais fortes incluem o tipo de máquina, o L/D, a medição atual do furo e o motivo da substituição. Essa combinação permite que um fornecedor confirme a geometria e recomende um pacote de desgaste na primeira resposta, em vez de fazer três rodadas de perguntas complementares.
Um fornecedor pode combinar um parafuso para uma máquina com vinte anos e sem desenho?
Na maioria dos casos, sim, desde que a peça desgastada seja medida cuidadosamente e a margem de desgaste seja contabilizada. Fotografias da extremidade da transmissão, da garganta de alimentação e de quaisquer marcações no cano ajudam. O comprador deve confirmar quais dimensões são críticas, porque uma peça de engenharia reversa construída de acordo com a amostra desgastada geralmente terá desempenho inferior a uma peça construída de acordo com as dimensões nominais originais.
Quanto tempo deve durar um conjunto bimetálico de parafuso e cilindro em comparação com um conjunto nitretado?
Depende mais da carga de enchimento e das condições de operação do que da etiqueta. Em compostos abrasivos, como poliamida com enchimento de vidro ou polipropileno com enchimento mineral, um conjunto bimetálico geralmente mantém suas dimensões por consideravelmente mais tempo do que um conjunto nitretado. Nas poliolefinas não preenchidas, a lacuna diminui e um conjunto nitretado pode ser a compra mais sensata. Peça uma comparação em sua resina específica, em vez de uma afirmação geral.
Qual é o pedido mínimo para um primeiro teste?
Um único conjunto normalmente é viável, especialmente para substituição em uma máquina existente. Os compradores devem esperar que o preço por unidade seja menos favorável do que em um pedido de volume programado e devem levar em consideração o frete na comparação. Para OEMs de máquinas, um pequeno lote de dois ou três conjuntos costuma ser a maneira prática de testar a repetibilidade antes de se comprometer com um cronograma.
Como os compradores lidam com frete e taxas em Ohio?
A maioria utiliza um despachante aduaneiro experiente e compara os fornecedores com base no custo de entrega, em vez do preço ex-works. A remessa geralmente é transportada por via marítima para um porto nos EUA e depois por trem ou caminhão para a área de Cincinnati. As taxas de direitos e quaisquer medidas comerciais aplicáveis devem ser confirmadas no momento da entrada, porque mudam e afetam materialmente a comparação entre fornecedores.
Os fornecedores fornecem extrusoras completas, bem como componentes?
Alguns sim. Além dos conjuntos de parafusos e cilindros, podem ser fornecidas extrusoras de parafuso duplo planetárias e cônicas e linhas completas de tubos, chapas e perfis, o que é útil para um construtor de máquinas que monta um sistema completo ou para um processador que adiciona capacidade. Para compradores que precisam apenas de um componente de reposição, o caminho do componente continua sendo o caminho mais simples e rápido.
Quais documentos devem chegar junto com a remessa?
No mínimo, uma lista de embalagem que corresponda às marcações da peça, um relatório de inspeção dimensional com valores reais medidos, leituras de dureza e quaisquer resultados de testes de pressão para o cilindro. Os compradores com um processo formal de inspeção de entrada devem concordar com o formato do relatório antes do início da produção, porque atualizar a documentação de uma peça acabada não é o mesmo que medi-la durante a fabricação.
O padrão em cada tipo de comprador na região é consistente. O construtor de máquinas de Cincinnati, o processador que executa PVC rígido e a oficina de reconstrução precisam que as mesmas quatro coisas sejam respondidas claramente: a geometria corresponde, o pacote de desgaste sobreviverá a essa resina, a documentação satisfará a qualidade e quando ela realmente chegará. Acerte esses quatro e o preço se tornará uma conversa comercial normal, em vez de uma aposta.
Se uma linha de corrente está perdendo produção, segurando mal o medidor ou consumindo mais energia do que costumava, o conjunto de parafuso e cilindro é geralmente o primeiro lugar que vale a pena medir. Uma breve troca técnica com um fabricante que já viu esses sintomas antes é um caminho mais rápido para uma resposta do que outra rodada de orçamentos para uma peça de reposição idêntica.
Exibição de rolamentos selecionados
 浙公网安备 33090202000520 号
