

Autor: Weibo
Data: Oct 26, 2026
Calibração e testes de sistemas de injeção química em linhas de processamento de plástico
Um trabalho de polipropileno preenchido com vidro está sendo executado em uma máquina de moldagem por injeção. O alimentador de aditivo está configurado para fornecer masterbatch de 2,4%, a velocidade da rosca parece normal e o operador não tocou na bomba dosadora desde a última parada de manutenção. Mesmo assim, o lote apresenta listras coloridas, fotos curtas ocasionais e uma taxa de rejeição crescente. A suspeita imediata costuma ser do alimentador. Muitas vezes, porém, a verdadeira questão é que calibração e teste de sistema de injeção química foi tratado como uma tarefa de configuração única, em vez de uma cadeia de verificações que inclui o dispositivo de dosagem, o hardware de distribuição de massa fundida e as condições do processo ao seu redor.
A conclusão primeiro: calibração não é simplesmente ajustar uma bomba até que o número de saída pareça aceitável. No processamento de plástico, um sistema de injeção química confiável depende de um caminho de fusão estável através da rosca e do cilindro, pressão e temperatura repetíveis e uma resposta de dosagem que é verificada em mais de uma taxa. Os testes devem confirmar o que o sistema faz após o aquecimento, após uma alteração na taxa, após uma alteração no material e após a manutenção. Se essas quatro condições não forem atendidas, uma planilha de calibração pode parecer perfeita enquanto a produção ainda oscila.
Isso é importante para moldadores por injeção, linhas de extrusão e fabricantes de equipamentos porque a injeção aditiva raramente é isolada do resto da máquina. Corantes, estabilizantes, agentes espumantes, auxiliares de processamento e componentes reativos entram em um fluxo de fusão que é transportado, comprimido, cisalhado e dosado por um parafuso e um cilindro. A linha de base de calibração é, portanto, tão estável quanto a plataforma mecânica abaixo dela.
A calibração comprova o dispositivo de dosagem; os testes comprovam se todo o sistema de injeção e distribuição de material fundido pode manter esse desempenho na produção.
O que a calibração e os testes do sistema de injeção química realmente cobrem
Um erro comum é separar “a bomba” da “máquina”. Em uma linha de produção, o sistema de injeção de produtos químicos inclui o tanque de abastecimento, a linha de sucção, a bomba ou alimentador, a linha de descarga, as válvulas de retenção, os manômetros, o sinal de controle, o ponto de injeção e o conjunto de tambor roscado que recebe o aditivo. Um erro de calibração pode originar-se em qualquer uma dessas áreas. Uma bomba peristáltica ou de diafragma pode ser mecanicamente sólida, mas aspirar ar através de uma vedação desgastada. Um alimentador com perda de peso pode ser preciso isoladamente, mas fornecer distribuição desigual se a pressão do cilindro flutuar. Uma bomba de engrenagens pode manter uma saída constante em uma velocidade, mas perder repetibilidade durante a redução.
Ajuda a dividir a calibração e o teste em três camadas. A primeira é a camada do instrumento: ponto de ajuste, feedback do sensor, comprimento do curso, frequência de pulso, leitura de peso e resposta de controle. A segunda é a camada hidráulica ou mecânica: vedações, válvulas, linhas, parafusos, cilindros, anéis de retenção, bicos e componentes de acionamento. A terceira é a camada de processo: temperatura de fusão, contrapressão, tempo de residência, viscosidade do material e o ponto real onde o aditivo encontra o polímero. Um plano de teste útil abrange todos os três, porque uma falha em uma camada muitas vezes se disfarça como uma falha em outra.
| Camada | O que verificar | Teste prático | Efeito na injeção de aditivos |
|---|---|---|---|
| Instrumento e controle | Precisão do ponto de ajuste, escala de sinal, tempo de resposta, limites de alarme | Teste de mudança gradual em taxas baixas, médias e altas | Revela resposta atrasada, escala errada ou feedback instável |
| Entrega mecânica | Vedações de bombas, válvulas de retenção, restrições de linha, entrada de ar, desgaste de parafusos e cilindros | Inspeção visual, teste de retenção de pressão, verificação de saída gravimétrica | Explica desvio, pulsação, subdosagem intermitente ou perda de repetibilidade |
| Derreta e processe | Perfil de temperatura do barril, contrapressão, velocidade da rosca, tempo de residência, condição do ponto de injeção | Teste de produção de curto prazo com registro de pressão e temperatura | Mostra se o aditivo está sendo entregue em um fluxo de fusão estável |
| Documentação | Saída da linha de base, fatores de correção, histórico de manutenção, lote de material | Registros de antes e depois com limites de aprovação/reprovação | Evita que ajustes repetidos se tornem o novo normal |
A tabela é deliberadamente prática e não teórica. Em uma planta movimentada, a pessoa que calibra o sistema pode ser um técnico, um engenheiro de processo ou um líder de manutenção. O teste deve ser simples o suficiente para ser repetido, mas específico o suficiente para expor uma tendência. Uma única leitura de saída em um ponto de ajuste é útil para uma verificação rápida, mas não informa se o sistema responde corretamente quando a produção passa para uma taxa ou material diferente.
Tanto para moldagem por injeção quanto para extrusão, o melhor ponto de partida é um limite de calibração escrito. Defina quais componentes estão no escopo, quais leituras são registradas e quais condições invalidam um teste. Por exemplo, um teste realizado antes do barril atingir o equilíbrio térmico pode não representar produção. Um teste realizado com uma viscosidade química diferente da do fluido de produção pode produzir um fator de correção enganoso. Um teste que ignora o desgaste do parafuso pode passar na bomba, mas reprovar no produto.
Um registro de calibração só é significativo quando indica a condição da máquina, a condição do material e a taxa de teste sob a qual a leitura foi feita.
Por que a condição do parafuso e do cilindro altera a linha de base da calibração
A injeção química é frequentemente avaliada apenas pelo dispositivo de dosagem, mas o sistema receptor tem uma grande influência sobre o que “preciso” significa na produção. O parafuso e o cilindro definem o perfil de pressão, transmitindo estabilidade, histórico de cisalhamento e uniformidade de fusão. Se o parafuso apresentar desgaste nas pontas das hélices, se o furo do cilindro tiver perdido tolerância ou se o anel de retenção em uma unidade de injeção não vedar de forma consistente, o aditivo pode ser dosado corretamente na bomba e mal distribuído no fluxo de fusão. O operador então ajusta a bomba para compensar um problema mecânico, que afasta a calibração de sua linha de base verdadeira.
Considere uma máquina de moldagem por injeção operando um aditivo sensível ao cisalhamento. Uma válvula de retenção desgastada pode permitir um ligeiro refluxo durante a injeção. A bomba doseadora ainda pode fornecer o disparo programado, mas a quantidade real de aditivo que chega ao molde pode variar de ciclo para ciclo. Um teste de retenção de pressão por si só pode não detectar isso porque o vazamento é pequeno e intermitente. Um teste de passo combinado com uma verificação do peso do tiro e um traço da pressão do cano é mais revelador. A mesma lógica se aplica à extrusão: uma seção de medição desgastada pode produzir pulsações de pressão que fazem com que um aditivo líquido pareça “aumentar”, mesmo quando a bomba está estável.
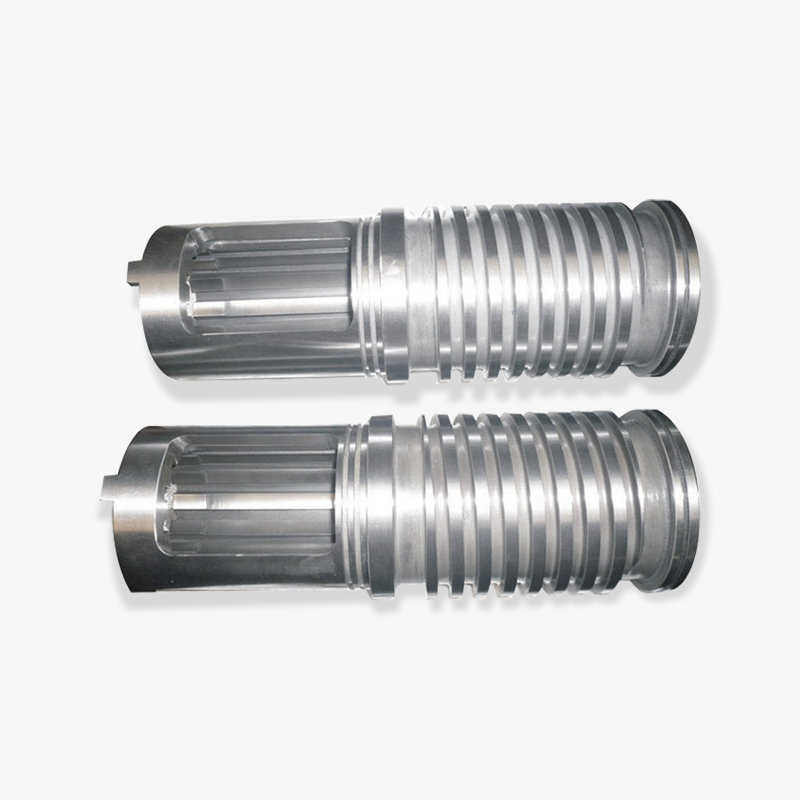
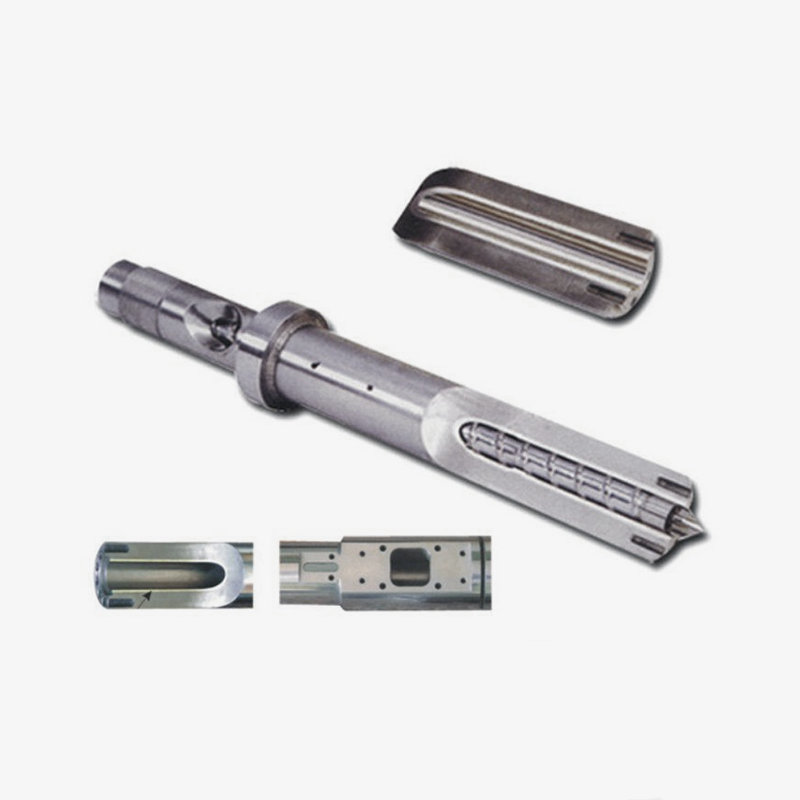
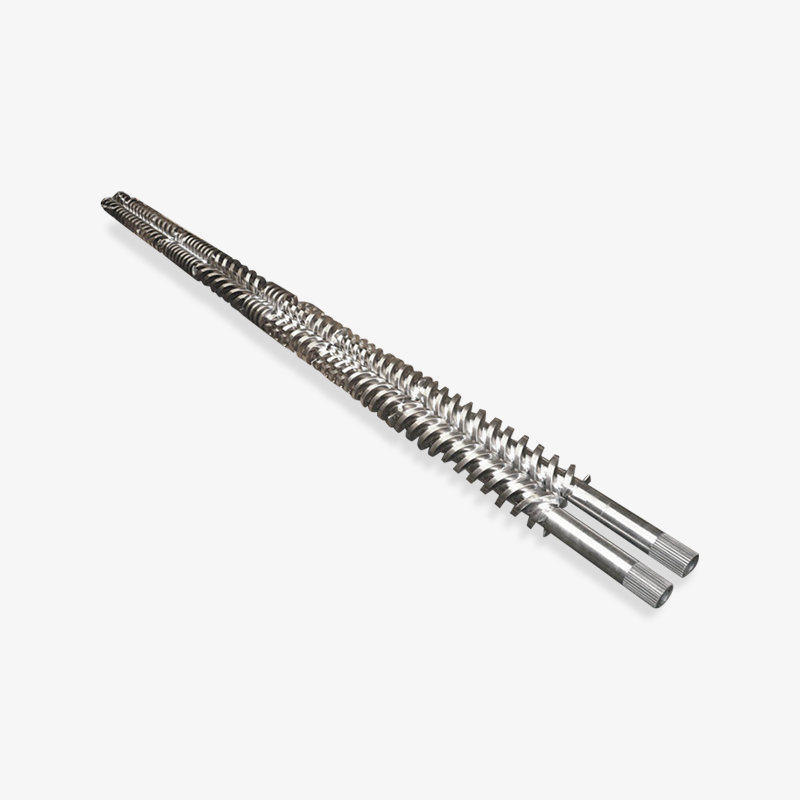
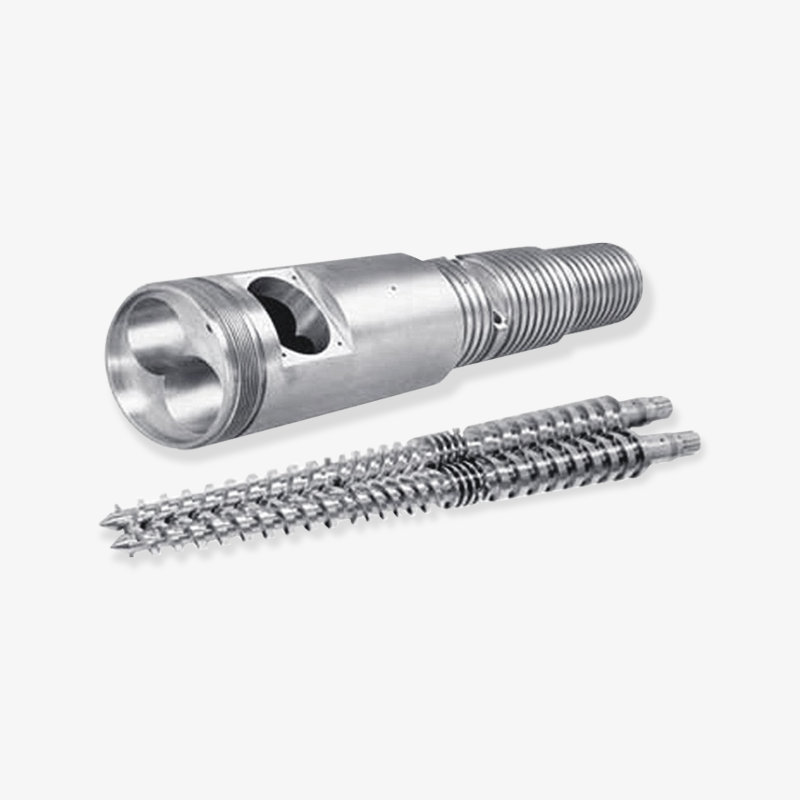
 Parafuso e cilindro de moldagem por injeção personalizados Parafuso e cilindro personalizados para moldagem por injeção, com folga correspondente para suportar transporte estável de material e reduzir flutuações; relevante ao avaliar hardware de substituição e calibração. Ver Produto →
É por isso que um fornecedor de parafusos e cilindros deve ser tratado como parte da conversa de calibração, e não apenas como uma fonte de peças sobressalentes. A consistência dimensional, a seleção do material e a condição da superfície afetam a rapidez com que uma máquina retorna a uma linha de base estável após a manutenção. Quando um parafuso ou cilindro de substituição for instalado, o sistema de injeção de produtos químicos deverá ser testado novamente, em vez de presumido que esteja inalterado. O novo hardware pode alterar a resposta à pressão, o tempo de residência e o comportamento da mistura o suficiente para exigir um novo fator de correção.
Aditivos agressivos e compostos preenchidos tornam a questão do desgaste mais importante. Fibras de vidro, cargas minerais e alguns retardadores de chama podem acelerar o crescimento da folga no cilindro e na rosca. Um cilindro bimetálico ou um parafuso especialmente endurecido pode melhorar a resistência ao desgaste, mas não elimina a necessidade de calibração. Simplesmente dá à calibração uma melhor chance de permanecer estável entre os intervalos de manutenção. A conclusão errada é “atualizar a metalurgia e esquecer o plano de testes”. A melhor conclusão é “atualizar a resistência ao desgaste e usar o plano de teste para verificar se a melhoria se mantém”.
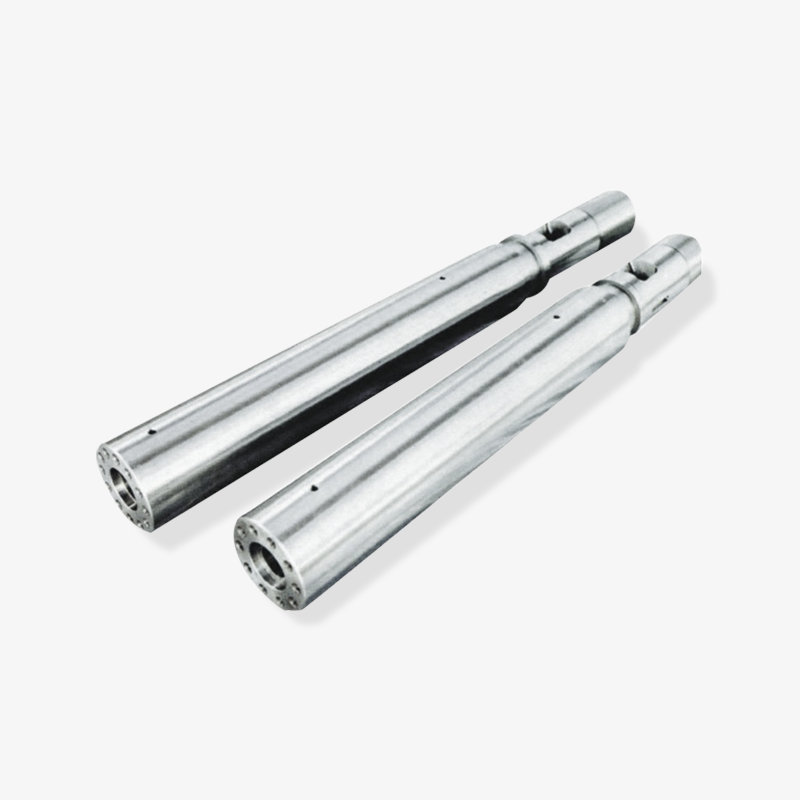
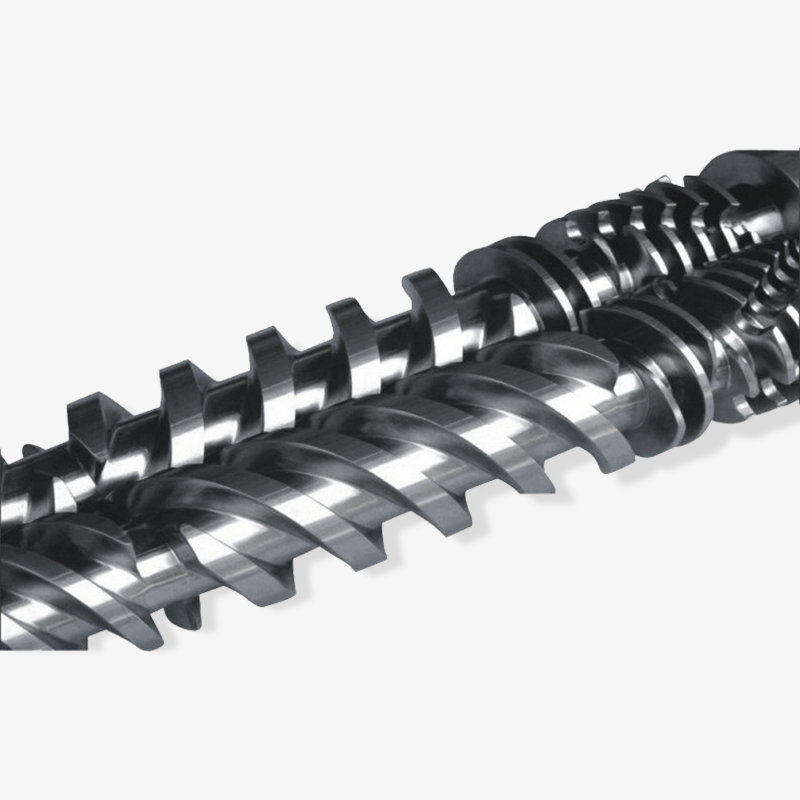
 Tambor de parafuso bimetálico personalizado para plásticos especiais Corpo de parafuso bimetálico com estrutura de liga dupla e revestimento resistente ao desgaste para plásticos de engenharia e especiais; um candidato ao comparar opções de substituição resistentes ao desgaste e registros de inspeção. Ver Produto →
Para processadores que comparam opções de substituição, solicite registros de inspeção que se conectem ao plano de calibração: diâmetro do parafuso, geometria do voo, furo do cano, dureza superficial e retilinidade. Esses detalhes são importantes porque um sistema de injeção química calibrado em uma máquina desgastada pode exigir correção contínua, enquanto o mesmo sistema em uma máquina mecanicamente sólida pode manter um ponto de ajuste estável com muito menos ajustes. O objetivo não é uma máquina perfeita; o objetivo é uma condição conhecida da máquina na qual a calibração se baseia.
Se o parafuso e o cilindro estiverem gastos, a bomba doseadora pode ser responsabilizada por um problema de pressão e mistura que a calibração por si só não consegue corrigir.
Um fluxo de trabalho prático de calibração e teste para engenheiros de processo
O fluxo de trabalho a seguir foi projetado para uma planta de processamento de plástico onde um aditivo químico, corante, agente espumante ou auxiliar de processamento é injetado em uma extrusora ou máquina de moldagem por injeção. Não substitui as instruções do fabricante do equipamento, mas fornece uma sequência repetível que pode ser adaptada a diferentes tipos de bombas e designs de alimentadores.
- Defina a condição de produção. Registre o grau do material, tipo de aditivo, dose alvo, perfil de temperatura de fusão, velocidade da rosca, contrapressão, tempo de ciclo e taxa de linha. A calibração sem estas condições é apenas um exercício de oficina.
- Inspecione antes de ajustar. Verifique tanques, filtros, linhas de sucção, vedações, válvulas de retenção, pontos de injeção e a área do cilindro ao redor da garganta de alimentação e do bico. Procure vazamentos, produtos químicos cristalizados, linhas bloqueadas, entrada de ar e conexões desgastadas. Um pequeno vazamento no lado da sucção pode causar dosagem errática que parece ser um problema de controle.
- Confirme a estabilidade térmica. Leve o barril e as linhas de dosagem à temperatura de produção e deixe tempo de imersão suficiente. A viscosidade muda com a temperatura, portanto, uma calibração realizada muito cedo pode não ser mantida após a estabilização da máquina. Para produtos químicos sensíveis à temperatura, verifique se a linha de injeção não está superaquecendo ou esfriando de maneira irregular.
- Estabeleça uma saída de referência. Execute o dispositivo de dosagem a uma taxa conhecida e colete a produção por peso ou volume durante um tempo fixo. Use recipientes limpos e uma escala ou medidor adequado para a dose alvo. Registre a saída real, não o ponto de ajuste exibido. Repita pelo menos duas vezes para ver a repetibilidade.
- Teste em várias taxas. Verifique taxas de produção baixas, médias e altas. Uma bomba com precisão de 70% do curso pode desviar com 20% do curso. Um alimentador que funciona bem em velocidade constante pode responder mal às demandas de ciclos curtos. O objetivo é encontrar a faixa onde o sistema mantém tolerância, e não forçar um fator de correção em toda a faixa.
- Verifique o tempo de resposta. Introduza uma alteração no ponto de ajuste e meça quanto tempo o sistema leva para atingir a nova saída e se estabilizar. Isto é especialmente importante em máquinas de moldagem por injeção com ciclos curtos e em linhas de extrusão onde mudanças de aditivos afetam rapidamente a cor ou a formação de espuma. A resposta lenta pode levar a uma correção excessiva por parte do operador.
- Execute um teste de produção. Produza uma pequena tiragem em condições normais e verifique o resultado: cor, densidade, estrutura de espuma, resistência, acabamento superficial ou qualquer que seja o objetivo do aditivo controlar. Se o aditivo for crítico para a estabilidade dimensional ou conformidade regulatória, inclua a verificação de qualidade apropriada. Uma calibração de bomba que não produz um produto aceitável está incompleta.
- Grave e bloqueie a linha de base. Documente o ponto de ajuste, a saída real, o fator de correção, o lote de material, a temperatura, a pressão e a data. Marque o intervalo aceitável e a ação a ser tomada se a leitura estiver fora dele. O registro deve poder ser utilizado no próximo turno e não apenas pela pessoa que realizou o teste.
A sequência é importante porque separa as causas. Se a saída for baixa em todas as taxas, o problema pode ser uma bomba ou problema de abastecimento. Se a saída for aceitável em uma taxa alta, mas ruim em uma taxa baixa, o problema pode ser o turndown, a pulsação ou a resolução do controle. Se a saída for estável, mas a qualidade do produto variar, o problema pode ser a mistura, a estabilidade da pressão ou a condição do cilindro roscado. Testar em mais de uma taxa é uma das maneiras mais rápidas de diferenciá-las.
Também é útil atribuir um “proprietário da calibração” para cada linha. Essa pessoa não precisa realizar todos os testes, mas deve controlar o registro da linha de base e aprovar as alterações. Sem propriedade, pequenos ajustes se acumulam. Um turno aumenta o curso da bomba para corrigir um problema de cor, o turno seguinte o reduz para economizar aditivo e, em poucas semanas, ninguém sabe qual configuração é a validada.
Calibre na taxa em que a máquina realmente funcionará e, em seguida, comprove a repetibilidade nos limites inferior e superior dessa faixa.
Métodos de teste que revelam mais do que uma única leitura de fluxo
Nenhum teste cobre todos os modos de falha. Uma verificação gravimétrica é excelente para a precisão da saída, mas pode não detectar um vazamento lento de pressão. Um teste de pressão pode revelar a integridade da vedação, mas não prova que o aditivo esteja distribuído no fundido. Um teste de produção mostra o resultado final, mas pode não identificar qual componente está com desvios. A resposta prática é um pequeno conjunto de testes repetido em uma ordem consistente.
Durante o comissionamento, a maioria das equipes dedica a maior parte da atenção à verificação dos resultados porque ela é visível e fácil de documentar. A estabilidade da pressão e as condições de temperatura geralmente recebem o próximo nível de atenção, seguido pela inspeção de desgaste e testes de resposta. O gráfico abaixo mostra um perfil de ênfase prático, não uma regra rígida. Pretende-se provocar uma discussão sobre onde o plano de calibração atual pode estar subponderado.
Ênfase relativa na calibração durante o comissionamento
Saída e repetibilidade Alto
Estabilidade de pressão e vedação Alto
Temperatura e viscosidade Médio
Resposta e recusa Médio
Tendência de desgaste e manutenção Em andamento
O gráfico aponta para um plano equilibrado, em vez de uma decisão de aprovação/reprovação de um número. A verificação da saída é essencial, mas não deve impedir as verificações de pressão, porque uma bomba pode fornecer o volume certo para uma linha que esteja parcialmente bloqueada ou pulsando. As verificações de temperatura e viscosidade merecem atenção semelhante quando o aditivo é sensível ao calor ou quando a linha de injeção passa por uma zona quente. Os testes de resposta e turndown são mais importantes em moldagem por injeção de ciclo curto e em linhas de extrusão que mudam de taxa durante o turno. As tendências de desgaste são mais lentas, mas explicam por que uma calibração aprovada no último trimestre agora precisa de um fator de correção diferente.
Para um fabricante ou fornecedor de parafusos e cilindros, essas categorias de teste também fornecem uma conversa de serviço útil. Quando um processador relata dosagem de aditivo instável, as primeiras perguntas devem separar a saída da bomba da estabilidade da entrega do fundido. O traço de pressão do cano está estável? O parafuso está se recuperando de forma consistente? O anel de retenção está vedado? O ponto de injeção está claro? Um fornecedor que entende essas interações pode ajudar o cliente a evitar a substituição de uma bomba quando o verdadeiro problema é uma seção de medição desgastada.
Um conjunto de testes práticos geralmente inclui quatro verificações: um teste gravimétrico de saída em três taxas, uma verificação de retenção de pressão ou vazamento no lado de descarga, uma curta produção com registro de temperatura e pressão e uma inspeção visual do parafuso, cilindro, válvula de retenção e ponto de injeção. Adicione uma verificação do tempo de resposta quando o circuito de controle for rápido e adicione uma revisão da tendência de desgaste quando o material for abrasivo. O conjunto de testes não precisa ser complicado, mas precisa ser repetido da mesma maneira todas as vezes.
Use pelo menos um teste de saída, um teste de pressão e um teste de produção; cada um detecta uma classe diferente de falha de calibração.
Tolerância, frequência e registros: estabelecendo padrões realistas
As tolerâncias devem vir dos requisitos do produto e da capacidade do sistema, e não de um número copiado em um formulário genérico. Um corante que afeta a aparência pode tolerar uma faixa mais larga do que um aditivo reativo que afeta a estabilidade dimensional ou a conformidade. Um agente espumante pode ser altamente sensível a mudanças de taxa, enquanto um auxiliar de processamento pode ser mais tolerante. O plano de calibração deve indicar a faixa aceitável para cada aditivo e as ações a serem tomadas quando a faixa for excedida.
Uma declaração de tolerância útil tem três partes: a dose alvo, o desvio permitido e a condição de teste. Por exemplo, “meta de 2,0% em peso na taxa de produção, faixa aceitável de 1,9% a 2,1%, verificada após 30 minutos de imersão térmica”. Isso é mais útil do que “bomba calibrada”. Ele informa ao próximo técnico o que foi testado e o que parecia “bom”. Quando o aditivo for crítico, teste em mais de uma taxa e registre o fator de correção para cada taxa, em vez de forçar uma única média.
A frequência deve ser baseada no risco. Aplicações de alto risco, materiais abrasivos, produtos químicos agressivos e linhas que funcionam continuamente podem necessitar de verificações mais frequentes. Uma aplicação estável com um produto químico limpo e uma máquina bem conservada pode necessitar de verificação menos frequente. Os pontos de gatilho são tão importantes quanto o calendário: após uma troca de parafuso ou cilindro, após uma substituição de vedação ou válvula, após uma troca de lote de material, após uma parada prolongada e após qualquer mudança de qualidade inexplicável. Uma calibração realizada apenas em uma data mensal fixa pode deixar passar um problema que começou no dia seguinte ao último teste.
- Diariamente: verificação visual de vazamentos, linhas bloqueadas, nível baixo do tanque e alarmes óbvios de pressão ou temperatura.
- Semanalmente: confirme a produção na taxa de produção e compare com o registro da linha de base.
- Mensalmente ou trimestralmente: teste taxas baixas e altas, verifique o tempo de resposta e revise os indicadores de desgaste.
- Após a manutenção: redefinição da linha de base do sistema sempre que o parafuso, o cilindro, a válvula de retenção, a bomba ou o ponto de injeção forem trocados.
- Após a troca do material: verifique a viscosidade, a sensibilidade à temperatura e qualquer fator de correção necessário.
Os registros devem ser curtos o suficiente para serem completos e específicos o suficiente para serem auditados. Um formulário de uma página com data, linha, material, aditivo, ponto de ajuste, saída real, taxa de teste, temperatura, pressão, fator de correção e técnico geralmente é suficiente. Adicione um campo de comentários para qualquer coisa incomum: um novo lote de produtos químicos, uma bomba barulhenta, uma flutuação de pressão ou um reparo recente no barril. Com o tempo, os comentários muitas vezes explicam a tendência melhor do que apenas os números.
Definir tolerância em relação ao risco do produto e definir frequência em relação ao risco da máquina; nenhum deles deve ser copiado cegamente de outra linha.
Falhas comuns de calibração e como detectá-las antecipadamente
A falha mais comum não é uma bomba completamente morta. É um viés lento: o sistema fornece um pouco mais ou um pouco menos do que a linha de base registrada e o operador corrige-o pelo tato. A cor fica um pouco mais escura, a espuma fica um pouco mais densa ou o desempenho do ciclo muda. Como a mudança é gradual, nenhum alarme soa. Um gráfico de tendência da produção real versus ponto de ajuste detecta isso antes de uma única verificação de aprovação/reprovação.
A entrada de ar é outra causa frequente. Uma conexão de sucção solta, uma vedação desgastada ou um tanque quase vazio podem introduzir ar na linha. A bomba ainda pode funcionar, mas a saída torna-se pulsante ou inconsistente. Em uma máquina de moldagem por injeção, o sintoma pode aparecer como tiros curtos intermitentes ou variação de cor que parece não ter relação com o aditivo. Uma linha limpa, uma verificação de vazamento e um teste de saída estável em baixa taxa geralmente expõem o problema.
A instabilidade de pressão é muitas vezes mal interpretada como um problema de calibração. Se a pressão do cilindro flutuar devido a um anel de retenção desgastado, um bico parcialmente bloqueado ou recuperação instável da rosca, o aditivo poderá ser fornecido em um fluxo de fusão inconsistente. A calibração da bomba pode estar correta enquanto a concentração final está errada. É aqui que uma revisão dos problemas comuns do cilindro do parafuso da máquina de moldagem por injeção pode economizar tempo, porque a correção pode ser mecânica e não instrumental.
Próximas leituras úteis
A deriva relacionada à temperatura é fácil de ignorar. Um produto químico calibrado em uma viscosidade pode se comportar de maneira diferente quando o perfil do barril muda ou quando a linha de injeção fica mais próxima de uma zona quente. O registro de calibração deve incluir a temperatura na qual o teste foi realizado. Se a temperatura de produção for diferente, o fator de correção poderá não ser transferido. Isto é especialmente relevante para agentes espumantes e aditivos reativos, onde pequenas mudanças de temperatura podem alterar o comportamento da reação ou da expansão.
Finalmente, observe o “deslizamento de ajuste”. Um técnico altera o curso da bomba para resolver um problema de qualidade de curto prazo, mas a alteração não é registrada. O próximo turno vê uma linha de base diferente e se ajusta novamente. Depois de várias semanas, o sistema está funcionando com configurações não documentadas. Uma regra simples evita isso: qualquer alteração no ponto de ajuste da dosagem deve ser registrada com um motivo. Se o motivo for um problema mecânico, corrija o problema mecânico em vez de ocultá-lo na calibração.
A maioria dos erros de dosagem são desvios lentos, vazamentos de ar ou problemas de pressão disfarçados de desvio de calibração; os dados de tendências os expõem antes do descarte.
Selecionando um fornecedor de parafuso e cilindro para desempenho de injeção estável
Quando um processador está adquirindo parafusos e cilindros de reposição, a decisão de compra deve incluir a rotina de calibração e testes que seguirá a instalação. Uma peça de baixo custo que altera a resposta à pressão ou se desgasta rapidamente pode gerar meses de ajustes de dosagem. Uma peça tecnicamente adequada com dimensões documentadas e classe de material fornece ao engenheiro de processo um ponto de partida estável. É por isso que a avaliação deve incluir a capacidade de inspeção do fabricante e não apenas o preço por peça.
Pergunte como o fornecedor controla a geometria do parafuso, a tolerância do furo do cilindro, a retilineidade, a dureza da superfície e a rastreabilidade do material. Pergunte se o fornecedor pode fornecer relatórios dimensionais com a remessa. Pergunte quais opções de resistência ao desgaste estão disponíveis para o aditivo ou enchimento específico. Para compostos abrasivos, um cilindro de parafuso bimetálico ou um parafuso endurecido pode ser apropriado, mas a escolha deve ser baseada no mecanismo de desgaste e não em uma etiqueta genérica de atualização. Um fornecedor que entende de aplicações de extrusão e moldagem por injeção pode ajudar a adequar o hardware ao risco do processo.
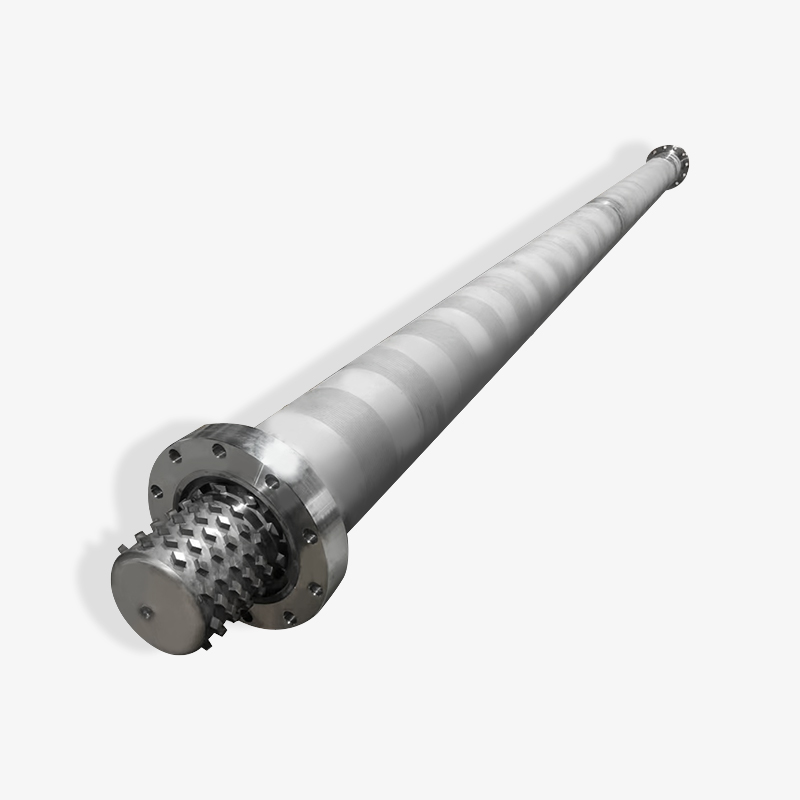
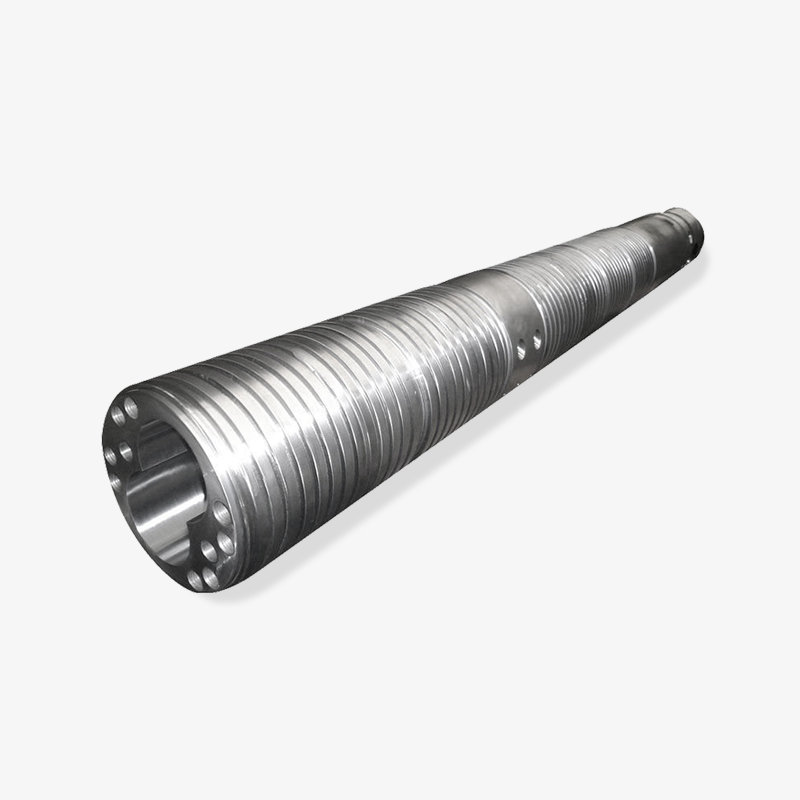
 Tambor de parafuso único personalizado para extrusão Corpo de parafuso único personalizado para extrusão com componentes modulares e suporte de controle; relevante quando o desgaste da zona de alimentação ou a folga do cilindro do parafuso podem afetar a estabilidade do transporte. Ver Produto →
Para linhas de extrusão, a mesma lógica se aplica ao cilindro de parafuso único e à luva de alimentação. Se a seção de alimentação estiver desgastada ou a folga entre o cilindro e a rosca for excessiva, a taxa de transporte poderá se tornar instável. O sistema de injeção de aditivo recebe então uma corrente de fusão que já varia em pressão e saída. A calibração ainda pode ser possível, mas exigirá correções mais frequentes. Um fornecedor que possa discutir o projeto da zona de alimentação, a taxa de compressão e os padrões de desgaste é mais útil do que aquele que apenas cita um número de peça.
Os compradores industriais costumam comparar um fabricante, fornecedor e atacadista em termos de prazo de entrega e preço unitário. Esses factores são importantes, mas devem ser ponderados com o custo de uma produção instável. Um conjunto de parafusos e cilindros que chega com dados de inspeção claros e uma especificação de material consistente pode reduzir o número de variáveis durante o comissionamento. Isso torna a primeira calibração mais rápida e a linha de base de longo prazo mais confiável. Também fornece à manutenção um ponto de referência quando o desgaste eventualmente começa.
O melhor fornecedor de parafusos e cilindros reduz as variáveis de calibração documentando dimensões, materiais e opções de desgaste antes que as peças cheguem à fábrica.
FAQ: Calibração e Teste do Sistema de Injeção Química
Com que frequência um sistema de injeção química deve ser calibrado?
Não existe intervalo universal. Um cronograma baseado em risco é mais útil: verifique semanalmente a produção na taxa de produção, teste taxas baixas e altas mensalmente ou trimestralmente e faça nova linha de base após manutenção, mudanças de material ou mudanças de qualidade inexplicáveis. Aditivos de alto risco, cargas abrasivas e linhas contínuas geralmente precisam de verificações mais rigorosas do que aplicações estáveis e de baixo risco.
Qual tolerância é razoável para calibração do sistema de injeção de produtos químicos?
A tolerância deve vir dos requisitos do produto e da capacidade do sistema. Um ponto de partida comum é uma faixa estreita em torno da dose alvo na taxa de produção, com verificações separadas nas taxas baixa e alta. O registro deve indicar o alvo, o desvio permitido, a taxa de teste e a temperatura para que o resultado possa ser comparado de forma justa.
A calibração deve ser feita com água ou com o produto químico de produção?
A água é conveniente para verificações mecânicas, mas pode não representar a viscosidade, densidade ou sensibilidade à temperatura do produto químico de produção. Use água para verificações iniciais de vazamento e resposta quando for seguro e, em seguida, verifique com um fluido representativo ou com o produto químico real sob condições controladas. O fator de correção deve ser baseado no fluido que irá rodar na produção.
Que testes devem ser repetidos após a substituição de um parafuso ou cilindro?
Repita o teste de saída em múltiplas taxas, a verificação de retenção de pressão ou vazamento, a verificação de absorção de temperatura e um breve teste de produção. Um novo parafuso ou cilindro pode alterar a resposta de pressão, a mistura e o tempo de residência, portanto o antigo fator de correção pode não ser mais válido. Redefinir a linha de base do sistema e registrar os novos valores.
Como posso saber se o erro de dosagem vem da bomba ou do parafuso e do cilindro?
Separe o sistema. Verifique a saída da bomba por peso ou volume no ponto de injeção ou em uma porta de teste. Em seguida, verifique a estabilidade da pressão do cilindro, a recuperação do parafuso, a vedação do anel de verificação e a condição do bico. Se a saída da bomba for estável, mas a qualidade do produto variar com a pressão ou o tempo do ciclo, o hardware de fornecimento de material fundido será a fonte mais provável.
Um cilindro de parafuso bimetálico elimina problemas de calibração?
Não. Um cilindro bimetálico pode melhorar a resistência ao desgaste em aplicações abrasivas ou corrosivas, o que pode ajudar a manter a linha de base de calibração estável por mais tempo. Ele não substitui testes de saída, verificações de pressão, verificação de temperatura ou registros. A metalurgia apoia a estabilidade; o plano de teste prova isso.
Por que a dosagem de aditivos varia após a mudança de lote de material?
Os lotes de materiais podem diferir em viscosidade, conteúdo de carga, umidade ou comportamento térmico. Essas diferenças alteram a pressão de fusão e a forma como o aditivo se mistura. Verifique novamente a taxa de produção, o perfil de temperatura e o fator de correção após muitas alterações no lote. Se o desvio for grande, verifique se o próprio aditivo não mudou no conteúdo ou na densidade de sólidos.
A calibração e os testes devem responder a três perguntas: qual dose é administrada, em que condições a máquina está e o que o produto realmente recebe.
Lista de verificação final de comissionamento para injeção estável de aditivos
Antes de assinar um sistema novo ou reparado, confirme se a máquina atingiu a estabilidade térmica, se as linhas de dosagem estão livres de vazamentos, se a saída foi verificada em mais de uma taxa, se a resposta da pressão está estável e se o teste de produção atende aos requisitos de qualidade. Registre a linha de base em um formulário que o próximo turno possa usar. Se um parafuso ou cilindro tiver sido substituído, observe as novas dimensões e a classe do material para que as tendências futuras de desgaste tenham uma referência. Se for introduzido um novo lote de produto químico, trate a primeira execução como uma execução de verificação em vez de assumir que o antigo fator de correção ainda se aplica.
O ponto mais amplo é que a calibração é uma disciplina de produção, não uma formalidade de manutenção. Um sistema de injeção química pode ser tecnicamente calibrado e ainda produzir peças ruins se o hardware de distribuição de material fundido for instável. Ele também pode ser mecanicamente sólido e ainda assim flutuar se as condições de teste não forem representativas. As plantas que obtêm os melhores resultados conectam o dosador, a rosca e o cilindro e a verificação da qualidade do produto em uma única rotina. Eles não dependem de um único número para provar que tudo está sob controle.
Essa rotina não precisa ser complexa. Precisa ser repetível, documentado e vinculado às condições reais de produção. Quando isso acontece, a calibração e os testes tornam-se uma ferramenta para reduzir o desperdício, proteger o gasto de aditivos e prolongar a vida útil da rosca e do cilindro. O resultado é um processo mais previsível, menos ajustes de emergência e uma resposta mais clara quando algo muda.
A injeção estável de aditivos vem de uma rotina de testes repetíveis que vincula o dispositivo de dosagem, a condição do cilindro do parafuso e o resultado do produto final.
Exibição de rolamentos selecionados

 浙公网安备 33090202000520 号
