

Autor: Weibo
Data: Nov 03, 2026
Peças para máquinas de injeção: guia de parafuso e cilindro para construtores e fornecedores
Uma prensa de 250 toneladas que executa o mesmo trabalho de náilon com enchimento de vidro há quatro anos raramente falha sem aviso prévio. Ele começa a perder amortecimento, o tempo de recuperação do parafuso aumenta dois ou três segundos e uma fina trilha de manchas pretas aparece na terceira dose de cada ciclo. No momento em que o registro de manutenção alcança, os voos próximos à zona de medição são arredondados e o diâmetro do cano cresceu 0,15 mm exatamente no mesmo ponto.
Quem compra peças para máquinas injetoras já viu isso acontecer. A parte frustrante é que o custo raramente é a própria peça. São as seis semanas de dimensões variáveis, o lote rejeitado que ninguém consegue rastrear e o pedido de emergência feito com preço alto porque o sobressalente nunca esteve na prateleira. A versão curta na frente: em uma máquina de moldagem, o desgaste concentra-se no grupo de plastificação, ou seja, o parafuso, o cilindro, o anel de retenção e o bico, de modo que é onde o esforço de especificação e o estoque sobressalente compensam mais rapidamente.
Agrupando peças de máquinas de injeção de acordo com o trabalho que realizam
Os manuais das máquinas geralmente listam centenas de itens de linha, o que é inútil quando um supervisor de turno precisa saber onde procurar. Uma maneira mais prática de classificar as peças da máquina de injeção é pela função que elas desempenham durante um ciclo: manter o molde fechado, derreter e injetar, fornecer energia e controlar a sequência.
Esse agrupamento é importante porque os sintomas são mapeados de forma clara. A força de fixação intermitente e irregular pertence ao grupo de fixação. Tiros curtos, manchas pretas e variação de almofada pertencem ao grupo de plastificação. Recuperação lenta do parafuso com pontos de aquecimento normais no acionamento ou grupo hidráulico. Quando o registro de alarmes alterna entre falhas não relacionadas, o grupo de controle e instrumentação geralmente é o ponto de partida.
| Grupo de funções | Peças que você realmente solicitará | Trabalho no ciclo | Primeiro sinal de que precisa de atenção |
|---|---|---|---|
| Fixação | Placas, tirantes, articulação articulada, cilindro de fixação, pinos ejetores e placa ejetora, ajuste de altura do molde | Mantém o molde fechado contra a pressão de injeção e ejeta a peça | Flash na linha de partição, força de fixação irregular da esquerda para a direita, marcas do ejetor |
| Plastificação e injeção | Parafuso, cilindro, anel de retenção, ponta do parafuso, bico, faixas de aquecimento, termopares, tremonha e garganta de alimentação | Transporta, derrete, mistura, mede e injeta a injeção | Variação de almofada, manchas pretas, tiros curtos, tempo de recuperação aumentando |
| Acionamento e hidráulica | Bomba, servo motor, válvulas proporcionais, acumulador, mangueiras, vedações, óleo hidráulico e filtros | Fornece torque ao parafuso e força ao grampo | Recuperação lenta, aumento da temperatura do óleo, queda de pressão sob carga |
| Controle e instrumentação | PLC, placas de E/S, IHM, sensores de pressão e posição, chaves fim de curso, entradas de termopares | Sequencia o ciclo e mantém parâmetros repetíveis | Desvio do tempo de ciclo, alarmes aleatórios, parâmetros que não serão mantidos |
| Consumíveis do lado do molde | Bucha do canal de entrada, pontas da câmara quente, pinos centrais, conexões de água, vedações | Molda e esfria a peça | Coragem do portão, peças grudadas, resfriamento desequilibrado |
Para um construtor de máquinas, esta tabela funciona como um mapa de compras. As peças de fixação são em grande parte estruturais e solicitadas uma vez por projeto de máquina. As peças plastificantes são as que voltam como pedidos repetidos, por isso seus desenhos, tolerâncias e certificados de materiais merecem maior atenção em seu arquivo de fornecedores.
As peças que tocam o polímero fundido se desgastam primeiro; peças que carregam apenas carga raramente o fazem. Orçamente sua atenção nessa ordem.
Dentro do grupo de plastificação: onde o desgaste se concentra
A unidade de plastificação é uma máquina pequena, quente e de alta pressão dentro da maior. Um parafuso girando de 80 a 200 rpm arrasta pellets sólidos através de um barril aquecido, comprime-os, funde-os contra a parede do furo, homogeneiza o fundido e então atua como um pistão para empurrá-lo através de um bocal. Cada uma dessas etapas coloca carga abrasiva, gás corrosivo ou estresse térmico contra as mesmas duas superfícies.
O parafuso
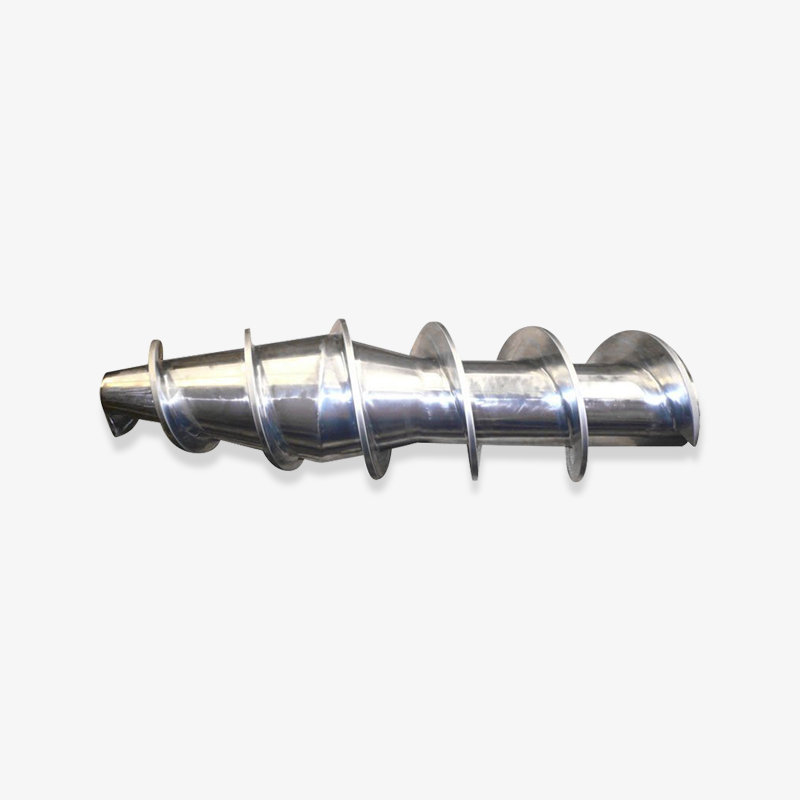
A maioria das roscas de injeção tem uma relação comprimento/diâmetro entre 20:1 e 24:1, dividida em uma zona de alimentação, uma zona de transição ou compressão e uma zona de medição. A zona de alimentação é profunda para engolir pellets; a zona de medição é rasa para criar pressão e cisalhamento. Entre eles, a profundidade do canal diminui e essa conicidade define a taxa de compressão, normalmente de 2,0 a 2,5 para trabalhos de uso geral e menor para materiais sensíveis ao calor, como o PVC rígido.
O desgaste aparece primeiro nas terras de voo, não no canal. A ponta do voo é a superfície que fricciona o furo, e uma vez que a largura do terreno aumenta e o diâmetro externo do voo diminui, o derretimento desliza para trás sobre os voos em vez de avançar. Esse deslize é o que os operadores consideram um tempo de recuperação mais longo e uma almofada instável; não é um problema de aquecedor, embora pareça um problema no display de temperatura. Os compostos preenchidos com vidro com carga de 30 a 50 por cento aceleram isso dramaticamente porque as fibras agem como uma pasta de moagem lenta.
O barril
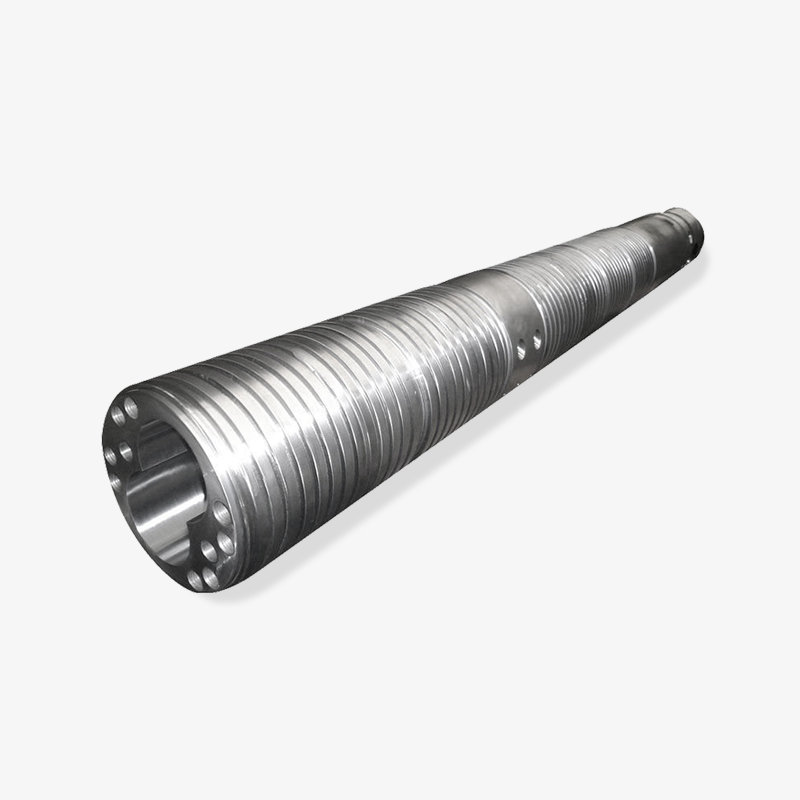
Os barris se enquadram em duas grandes famílias. Os barris nitretados usam uma camada nitretada a gás de aproximadamente 0,4 a 0,7 mm em um aço base adequado, o que proporciona uma superfície dura a um custo moderado e é correto para resinas comerciais não preenchidas. Os barris bimetálicos usam um revestimento de liga fundida centrifugamente, geralmente com 2 a 5 mm de espessura e carregado com partículas de metal duro, que resiste muito melhor à abrasão e tolera muito mais ciclos de calor antes que a superfície se quebre.
O padrão de desgaste em um cano raramente é uniforme. O crescimento do furo normalmente se concentra no final da zona de medição e logo antes do bocal, onde a pressão e o cisalhamento atingem o pico. É por isso que medir o diâmetro apenas na abertura de alimentação não diz quase nada. Uma verificação de três pontos ao longo de todo o comprimento é a inspeção mínima útil.
Verifique o anel, a ponta do parafuso e o bico
O anel de verificação é a parte mais barata do grupo e a que fica em serviço por muito tempo. Ele desliza na haste do parafuso e veda durante a injeção. Uma folga deslizante que começa em 0,05 a 0,15 mm se abre com o desgaste e, quando passa de aproximadamente 0,25 mm, a máquina não consegue mais manter uma almofada estável porque o material fundido vaza para trás durante o curso de injeção. Substituir um anel e uma ponta dentro do prazo é uma das poucas vitórias genuinamente baratas na manutenção de moldagem.
O bico é a última restrição antes do molde. Seu raio esférico deve corresponder à bucha do canal de entrada e seu orifício afeta o histórico de cisalhamento. As bandas de aquecimento e os termopares também são consumíveis, e uma banda que tenha oscilado 15 graus mais fria que o ponto de ajuste altera silenciosamente todo o perfil de fusão.
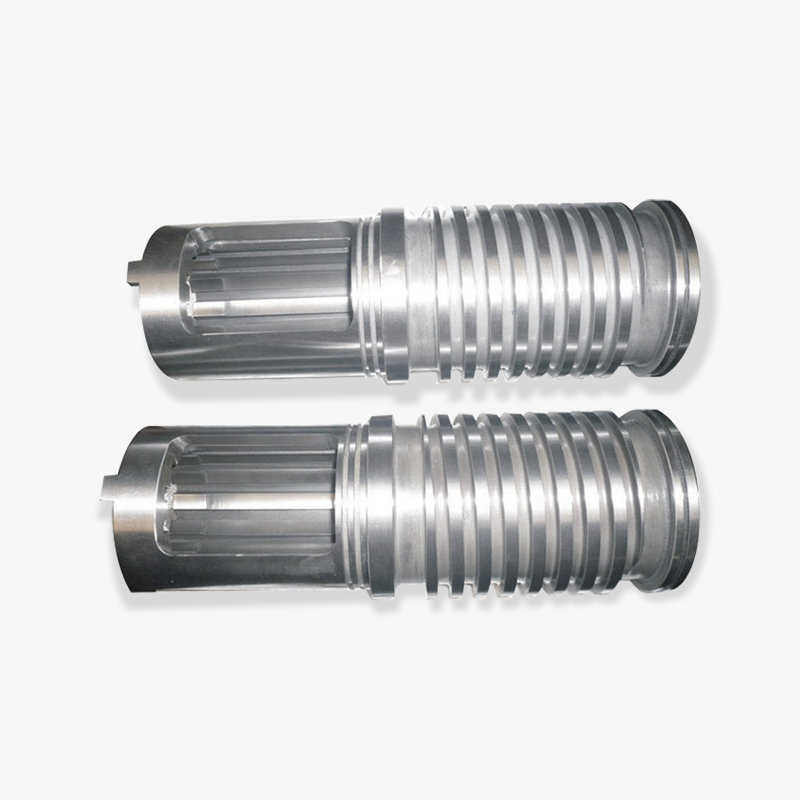
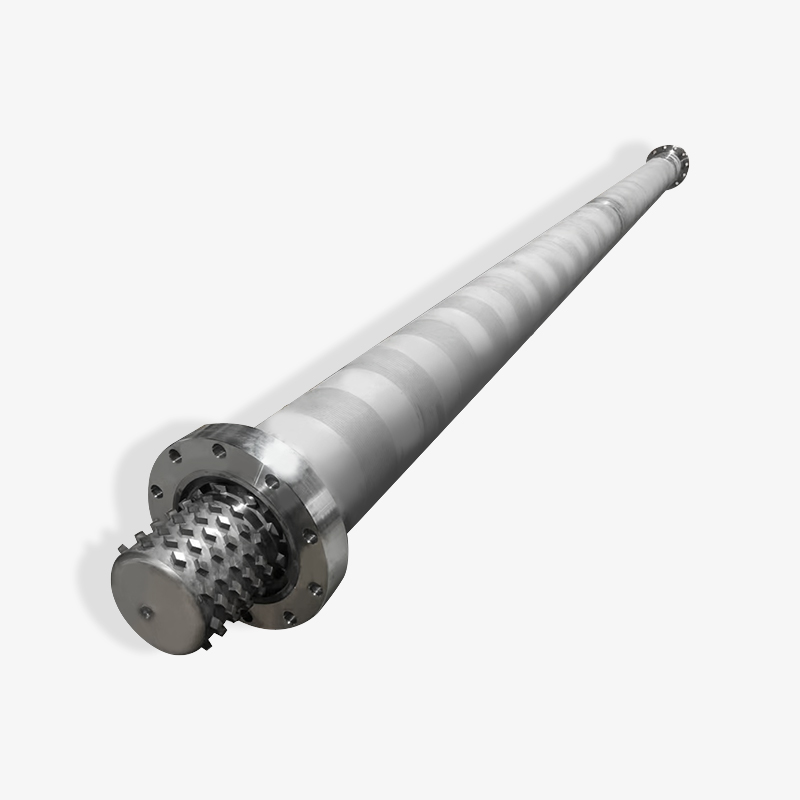
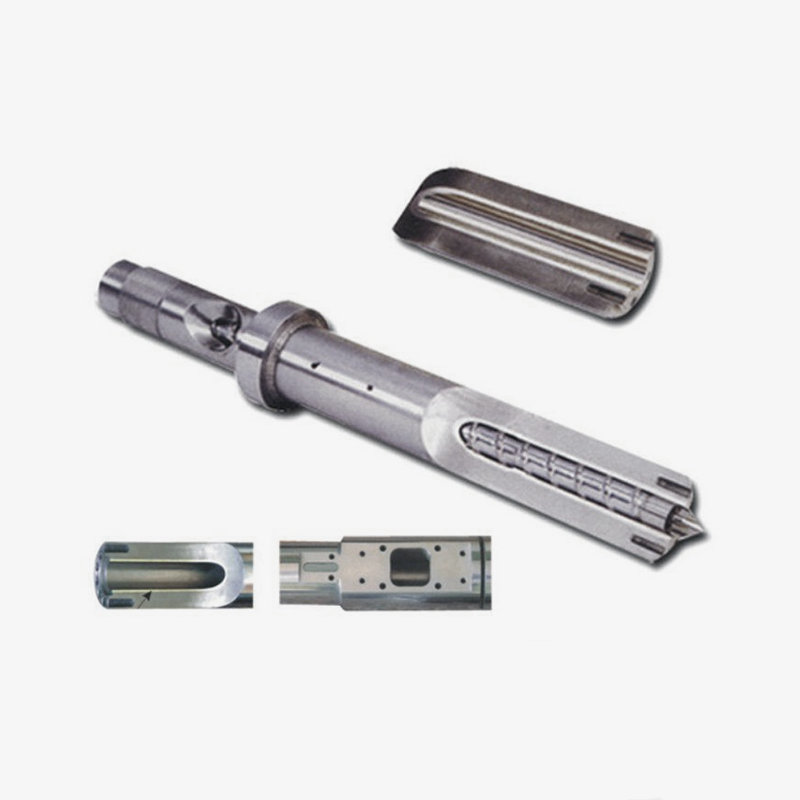
 Parafuso e cilindro de moldagem por injeção personalizados O parafuso and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Ver Produto →
Quando você adquire esse grupo como um conjunto combinado e não como itens separados, o ajuste entre o parafuso, o anel e o furo é verificado pelo fornecedor antes do envio, o que elimina a causa mais comum de uma “peça nova que ainda não segura a almofada”.
Um anel de retenção desgastado imita um parafuso desgastado quase perfeitamente. Substitua o anel e a ponta antes de autorizar um pedido de parafuso.
A peça correspondente é construída com a resina que você realmente utiliza
O erro de especificação mais comum é comprar a construção adequada à máquina, em vez da resina. Duas máquinas de 180 toneladas operando com tamanhos de granalha idênticos podem precisar de construções de rosca e cilindro completamente diferentes se uma moldar polipropileno sem enchimento e a outra moldar 40% de poliamida com enchimento de vidro.
O modo de uso deve orientar a escolha. Enchimentos abrasivos causam erosão mecânica nas terras de voo e nas paredes do furo. Os fundidos corrosivos, particularmente o PVC e alguns graus retardadores de chama, atacam quimicamente a camada nitretada e produzem corrosão em vez de polimento suave. As resinas de alta temperatura oxidam a superfície do aço e reduzem a vida útil da banda do aquecedor. Cada uma delas precisa de uma resposta diferente.
| Resina ou enchimento | Modo de desgaste dominante | Direção do cano | Direção do parafuso | O que assistir |
|---|---|---|---|---|
| PP não preenchido, PE, PS, ABS, PC | Desgaste adesivo leve | Furo nitretado, revestimento padrão | Aço nitretado, 20:1 a 22:1 L/D | Perda lenta de repetibilidade da medição após vários anos |
| PA, PBT e POM cheios de vidro em 20 a 50 por cento | Abrasão severa | Revestimento bimetálico com fase de carboneto | Revestimento duro bimetálico ou soldado em voos, seção de mistura | Cantos arredondados e torque crescente do parafuso |
| PVC rígido e plastificado | Corrosão mais degradação térmica | Furo bimetálico ou cromado resistente à corrosão | Cromado, baixa compressão, sem pontos mortos | Linhas pretas e corrosão em superfícies nitretadas |
| PPS, PEI, PEEK, LCP | Oxidação em alta temperatura com cargas abrasivas | Bimetálico com liga estável ao calor | Liga de alta temperatura com ponta protegida | Banda do aquecedor queimada e superfícies dos parafusos descoloridas |
| Espuma EPE e EPP | Baixo desgaste, pressão instável | O furo nitretado padrão geralmente é suficiente | Parafuso com zona dedicada de mistura e descompressão | Variação de densidade e estrutura celular irregular |
| Floco reciclado com enchimento e vestígios de metal | Abrasão e impacto mistos | Furo bimetálico | Parafuso bimetálico com ponta reforçada | Picos repentinos de torque e danos na zona de alimentação |
 Parafuso Bimetálico para Resinas Preenchidas e de Alta Temperatura Um parafuso bimetálico combina uma base resistente com uma superfície de liga resistente ao desgaste e à corrosão para resinas de engenharia preenchidas e de alta temperatura. Ver Produto →
Uma construção bimetálica custa mais do que uma nitretada, e para uma máquina operando polipropileno vazio em um ciclo de 20 segundos, esse custo extra compensa muito pouco. Para um trabalho cheio de vidro com três turnos, geralmente o retorno é compensado no primeiro ano de tempo de inatividade evitado. A resposta honesta depende do carregamento do enchimento, da contagem de ciclos e de quão tolerante seu cliente é com relação a um desvio de qualidade antes que se torne uma reclamação.
Especifique o desgaste do trabalho preenchido ou corrosivo que a máquina executará mais, e não do trabalho mais fácil que ela executará.
Lendo um desenho de parafuso e barril como um comprador
Os engenheiros de compras que conseguem ler o desenho de um parafuso detectam a maioria dos problemas de fornecimento antes que o pedido seja feito. O desenho não é apenas uma forma; é um conjunto de compromissos sobre geometria, tratamento térmico e ajuste. Aqui está a sequência que vale a pena conferir sempre.
- Diâmetro e classe de ajuste. Diâmetro nominal do parafuso mais tolerância, comparado com a tolerância do furo do cano. Um parafuso e um cilindro encomendados de dois fornecedores diferentes são a fonte mais comum de folga inicial excessiva.
- Relação comprimento/diâmetro e comprimentos de zona. Os comprimentos de alimentação, transição e medição devem ser mostrados como porcentagens ou dimensões absolutas. Desenhos vagos produzem parafusos que funcionam, mas não plastificam da mesma forma que o original.
- Taxa de compressão. Confirme se a proporção é adequada à resina. Um parafuso 3:1 colocado em um trabalho de PVC irá degradar o material, independentemente de quão bem ele seja usinado.
- Geometria de vôo. Passo, largura do voo, perfil de profundidade do canal e quaisquer barreiras ou voos de mistura. Eles determinam a homogeneidade e o rendimento do fundido, e não apenas a vida útil.
- Matéria-prima e tratamento térmico. Classe de aço base, profundidade de nitretação e dureza superficial ou espessura do revestimento bimetálico e teor de carboneto. Peça os valores reais, não a frase “material de alta qualidade”.
- Retidão e acabamento superficial. Retilineidade por unidade de comprimento e rugosidade do furo. Ambos afetam a folga de maneiras que só aparecem depois que a máquina está quente.
- Detalhes da interface. Acoplamento da haste do parafuso, rasgo de chaveta ou estriado, especificação da rosca, verifique as dimensões do assento do anel. Estas são as dimensões que decidem se a peça se ajusta ou não.
- Interface do bico. Raio esférico, diâmetro do orifício e ângulo de assentamento, combinados com a bucha do canal de entrada no lado do molde.
Um desenho que responda a todos os oito pontos pode ser cotado com precisão por qualquer fabricante competente. Um desenho que responda a três delas produzirá uma peça que se encaixa, funciona e aos poucos convence a todos de que a máquina é o problema.
Cada dimensão que falta no seu desenho torna-se uma suposição que o seu fornecedor deve fazer em seu nome.
De onde realmente vêm as chamadas de serviço
Antes de decidir o que estocar, é útil ver como as reclamações das unidades de plastificação normalmente são distribuídas. O gráfico abaixo é um padrão ilustrativo extraído de relatórios comuns de chão de fábrica, em vez de uma pesquisa formal; portanto, trate o formato como orientação e as porcentagens exatas como aproximadas.
Divisão ilustrativa de chamadas de serviço da unidade de plastificação
Desgaste do vôo do parafuso
34%
Verifique o anel e a ponta do parafuso
22%
Desgaste do furo do cano na extremidade de dosagem
18%
Falhas na banda do aquecedor e no termopar
14%
Bloqueio do bico ou danos na sede
7%
Alimente a ponte na garganta e a fome
5%
As três primeiras categorias somam cerca de três quartos do total, e é por isso que a geometria do parafuso e do cilindro merece o desenho mais detalhado da sua biblioteca de peças. Isso também explica por que uma equipe de manutenção que mantém apenas faixas de aquecimento em estoque ainda perderá dias sempre que a almofada se mover.
As duas categorias menores são as mais frequentemente mal diagnosticadas. Danos no assento do bico e na ponte da garganta de alimentação aparecem como tiros curtos e ambos são atribuídos ao parafuso. Uma rápida verificação da pressão no bico e uma observação da temperatura da garganta de alimentação irão separá-los antes que alguém solicite uma substituição.
Para um construtor de máquinas que envia equipamento para mercados de exportação, esta distribuição tem uma segunda implicação. Os kits sobressalentes vendidos junto com uma máquina nova devem espelhar as barras maiores, não as mais baratas, porque um cliente que receber uma ponta de parafuso, mas sem anel de verificação, ainda assim ligará para a linha de serviço.
Os kits sobressalentes devem seguir a distribuição das falhas, e dois terços das falhas ficam dentro do conjunto do parafuso e do cilindro.
Medindo o desgaste antes de autorizar uma substituição
Substituir um parafuso sob suspeita é caro. Substituí-lo na medição é uma decisão que você pode defender. As medições abaixo são as que realmente resolvem a questão e levam menos de uma hora com a máquina parada e com o parafuso removido.
| Medição | Onde levar | Nova condição típica | Limite de decisão |
|---|---|---|---|
| Diâmetro externo do voo do parafuso | Seções de alimentação, transição e medição | Desenho nominal dentro da tolerância | 0,25 a 0,4 mm abaixo do nominal |
| Diâmetro do furo do cano | Abertura de alimentação, meio, extremidade de dosagem | Desenho nominal, acabamento fino | 0,15 a 0,25 mm acima do nominal |
| Folga radial na medição | Somente zona de medição | Normalmente 0,10 a 0,20 mm | Acima de 0,35mm |
| Verifique a folga deslizante do anel | Anel contra haste do parafuso | 0,05 a 0,15mm | Acima de 0,25mm |
| Retidão | Comprimento total do parafuso em blocos V | Dentro de 0,02 mm por 300 mm | Curvatura ou desvio visível acima de 0,05 mm |
| Condição da superfície do furo | Seção de medição | Acabamento fino e uniforme | Pontuação, corrosão ou rugosidade acima de 1,6 micrômetros Ra |
Duas notas práticas. Primeiro, meça a temperatura do furo, se puder, porque um barril quente não tem o mesmo formato de um barril frio. Segundo, mantenha a folha de medidas anterior no arquivo da máquina. Uma única leitura informa a folga; duas leituras com intervalo de seis meses indicam a taxa de desgaste, e a taxa de desgaste é o que prevê a próxima data de falha.
Duas folhas de medição valem mais do que um relatório de inspeção, porque somente a tendência indica quando fazer o pedido.
Riscos de fornecimento: tolerância, intercambialidade e prazo de entrega
A maioria das reclamações sobre peças de reposição não se refere à qualidade da usinagem. Tratam-se da lacuna entre o que o comprador presumiu e o que o fornecedor presumiu. Esses são os riscos que vale a pena incluir em um pedido de compra.
- Empilhamento de folga. Um parafuso no topo de sua tolerância e um cilindro na parte inferior de sua tolerância podem deixar uma folga duas vezes maior que o valor do projeto antes mesmo de a máquina funcionar.
- Reivindicações de dureza sem certificados. A profundidade de nitretação e a dureza superficial devem chegar como valores medidos com a remessa, e não como uma frase de marketing em um site.
- Intercambialidade da extremidade da interface. As hastes dos parafusos, os rasgos de chaveta e as roscas de acoplamento variam entre as gerações de máquinas. Um desenho dos voos sem um desenho da extremidade motriz está incompleto.
- Prazo de entrega cotado para o produto errado. Parafusos personalizados e barris bimetálicos são feitos sob encomenda e normalmente levam semanas em vez de dias. Parafusos nitretados padrão podem estar em estoque. Confirme em qual horário você está sendo cotado.
- Danos na embalagem e transporte. Peças longas e delgadas dobram-se. A embalagem de exportação deve apoiar o parafuso ao longo de seu comprimento, e a inspeção de recebimento deve incluir uma verificação de retilinidade, e não apenas uma aparência visual.
- Documentação para clientes de exportação. Certificados de materiais, relatórios dimensionais e registros de tratamento térmico são frequentemente exigidos pelo próprio cliente final do fabricante da máquina, especialmente nos mercados europeu e norte-americano.
Para compradores que comparam um fabricante, um fornecedor comercial e um atacadista, a distinção geralmente aparece exatamente nesta área. Um produtor pode mostrar a rota do processo para nitretação ou fundição centrífuga e ajustar um desenho. Um trader encaminha seu desenho e retorna uma cotação. Isso não é automaticamente pior, mas muda quem assume o risco quando uma tolerância é ignorada.
Coloque por escrito a folga, a dureza e as dimensões da extremidade do acionamento e a maioria das disputas sobre peças de reposição desaparecem antes de começarem.
Peças sobressalentes que valem a pena estocar e o que pedir na hora certa
As decisões de estoque geralmente são tomadas pelo custo por item, e não pelo custo do tempo de inatividade, que é exatamente o contrário. A pergunta certa é quantas horas de produção custa uma peça faltante e quão previsível é o seu momento de falha.
Verifique se os anéis, pontas dos parafusos, bicos, faixas de aquecimento, termopares e vedações estão em estoque. Eles são baratos em relação ao tempo de inatividade, falham de forma previsível e suas dimensões são estáveis durante toda a produção. Uma única gaveta cobrindo esses itens pode transformar uma parada de dois dias em uma troca de duas horas.
Parafusos e cilindros pertencem a uma categoria de ordem planejada e não a uma categoria de estoque. Eles são feitos com uma geometria específica, são caros para serem mantidos ociosos e duram o suficiente para que manter três variantes reúna capital por anos. A abordagem correta é uma tendência de desgaste medida mais um lead time conhecido do fornecedor, de modo que o pedido seja enviado quando a tendência ultrapassar um limite, e não quando a máquina parar.
 Acessórios para máquinas de moldagem por injeção SKD61 Corpo frontal, peças pequenas de parafuso e bocal em SKD61, com caminhos de fluxo otimizados para fluxo de fusão estável e resistência ao desgaste. Ver Produto →
Vale a pena consolidar os acessórios consumíveis com o mesmo fornecedor que produz o parafuso e o cilindro, porque as dimensões do anel, da ponta e da sede correspondem a esse parafuso específico e não a um padrão genérico.
Para fabricantes de máquinas que executam um programa de kits sobressalentes, uma estrutura sensata é um kit consumível por máquina enviada e um kit de reposição a cada dois anos de serviço esperado. Isso mantém o cliente final apoiado sem precisar armazenar uma unidade de plastificação inteira.
Armazene as peças que falham de forma previsível e barata; planeje as peças que falham lenta e dispendiosamente.
Padrões de falha e o que eles significam antes de substituir qualquer coisa
Ler corretamente uma falha economiza mais dinheiro do que comprar bem. Quatro padrões cobrem a maior parte do que um piso de moldagem realmente relata.
Desvio da almofada com temperaturas normais
Quando a almofada se movimentar e as zonas de aquecimento estiverem segurando, suspeite primeiro do anel de retenção e depois do desgaste do parafuso. Um teste rápido é passar o parafuso para frente em um bico bloqueado e observar se o parafuso continua se movendo. Se isso acontecer, o derretimento estará escapando do anel ou dos talis, e nenhum ajuste de temperatura recuperará a repetibilidade.
Manchas pretas que aparecem no meio da corrida
Manchas que vão e vêm geralmente significam material degradado mantido em um ponto morto, em vez de um parafuso desgastado. Verifique a sede do anel de retenção, a sede do bico e qualquer degrau entre o cilindro e o bico. Se as manchas forem consistentes e crescerem ao longo de semanas, então a ruptura da superfície do furo ou uma camada de nitreto rachada torna-se a causa mais provável.
Aumento do torque do parafuso e recuperação mais lenta
O aumento de torque com um ponto de ajuste estável aponta para um cano desgastado, criando um furo áspero, ou um problema na zona de alimentação, deixando os voos famintos. Verifique a temperatura da garganta de alimentação e o resfriamento da garganta da tremonha antes de fazer qualquer pedido. Os imitadores da fome se vestem surpreendentemente bem.
Tiros curtos em uma máquina que costumava encher facilmente
As injeções curtas têm muitas causas, mas quando aparecem acompanhadas de um tempo de recuperação mais longo, o grupo plastificante é o lugar para procurar. Quando aparecem sozinhos com almofada estável, o problema está mais provavelmente no bico, na temperatura do molde ou no perfil de injeção. Separar esses dois casos leva dez minutos e evita erros de diagnóstico dispendiosos.
Manter um registro simples de amortecimento, tempo de recuperação e torque por turno transforma todos os quatro padrões de anedota em evidência. É o hábito de manutenção menos glamoroso e aquele que rende de forma mais consistente.
Um registro de nível de mudança de amortecimento, recuperação e torque identifica um grupo de plastificação desgastado muito antes de as peças serem danificadas.
Perguntas que separam um fabricante real de um comerciante
Quando você compara fornecedores de peças para máquinas injetoras, as respostas a algumas perguntas dizem mais do que um catálogo.
- Você pode mostrar a rota do processo para a nitretação ou a fundição centrífuga e você controla isso internamente?
- Qual tipo de aço básico você armazena e você pode fornecer o certificado da usina com a remessa?
- Como você mede o diâmetro externo do voo e em quantos pontos ao longo do parafuso?
- Você pode usinar de acordo com um desenho do cliente diferente da sua série padrão e qual é a quantidade mínima de pedido?
- Qual tolerância você mantém na retilinidade e como a peça é suportada durante a embalagem e o transporte?
- Qual é o seu prazo de entrega realista para um parafuso e cilindro bimetálicos personalizados, em vez de um parafuso nitretado padrão?
- Para quais mercados de exportação você já envia e que documentação esses clientes exigem?
O padrão nas respostas é importante. Um produtor descreve operações, pontos de inspeção e prazos de entrega em termos específicos. Um revendedor descreve produtos e preços. Nenhum dos dois está automaticamente errado, mas apenas um deles pode ajustar um desenho quando o fabricante da máquina altera o comprimento da zona de alimentação.
Para as equipes de compras que trabalham além-fronteiras, também ajuda perguntar quem trata das questões técnicas após o pedido. Um fabricante experiente colocará um engenheiro na discussão das especificações, que é exatamente onde se origina a maioria dos problemas de peças de reposição.
Pergunte sobre processos e inspeção, não sobre categorias de produtos; as respostas separam imediatamente um produtor de um revendedor.
Instalação, arrombamento e hábitos diários
Um parafuso e cilindro especificados corretamente ainda podem falhar no início da instalação. Três hábitos impedem a maior parte disso.
Primeiro, verifique o alinhamento e o assentamento antes de aquecer. O parafuso deve girar livremente com a mão em temperatura ambiente e o flange do cilindro deve assentar nivelado contra a carcaça. Em segundo lugar, aplique uma imersão térmica adequada. Levante o cilindro em etapas e mantenha a temperatura por tempo suficiente para que todo o conjunto se estabilize antes de executar o material, porque um parafuso frio forçado em um cilindro quente é onde começa o desgaste.
Terceiro, execute uma invasão controlada. Mantenha as primeiras centenas de disparos com contrapressão moderada e velocidade moderada da rosca e observe a tendência do torque em vez da aparência do disparo. Se o torque aumentar constantemente durante o amaciamento, pare e verifique novamente a folga em vez de forçar.
No dia a dia, os hábitos que prolongam a vida útil não são glamorosos: manter a tremonha e a garganta de alimentação frias, evitar a utilização de material moído com contaminação por metal, manter a rotina de purga honesta no desligamento e nunca deixar o PVC quente no barril durante uma parada prolongada. Cada um deles remove um mecanismo de desgaste sem custar nada, exceto disciplina.
A maioria das falhas iniciais de parafusos são hábitos de instalação ou desligamento, e não defeitos de usinagem.
Perguntas frequentes
Quais peças da máquina de injeção se desgastam mais rapidamente?
O anel de retenção e a ponta do parafuso desgastam-se mais rapidamente em termos de horas, porque vedam contra a pressão de fusão milhares de vezes por turno. As hélices do parafuso e o furo do cano desgastam-se mais lentamente, mas custam muito mais para substituir, razão pela qual o anel é geralmente a primeira substituição e a unidade de plastificação a maior despesa planejada.
Como posso saber se devo substituir o parafuso, o cilindro ou ambos?
Meça a folga radial na zona de medição e compare com o desenho original. Se o diâmetro do parafuso estiver desgastado além do limite enquanto o furo ainda estiver dentro da tolerância, um parafuso sozinho poderá restaurar o desempenho. Se o furo tiver aumentado, substituir apenas o parafuso deixará uma folga excessiva desde o primeiro dia e a nova peça se desgastará rapidamente.
Posso substituir apenas o parafuso sem substituir o cano?
É possível e por vezes sensato, mas apenas com provas de medição. Um parafuso novo colocado dentro de um furo desgastado perde a folga projetada e muitas vezes tem um desempenho pior do que o esperado. Os fornecedores que produzem ambas as peças podem verificar o ajuste antes do envio, que é o caminho mais seguro para qualquer coisa que não seja uma máquina commodity de baixo custo.
Quando um parafuso e cilindro bimetálicos valem o custo extra?
O retorno é compensado quando a máquina utiliza enchimentos abrasivos, derretimentos corrosivos ou contagens de ciclo altas, onde o tempo de inatividade é caro. Para resinas comerciais sem carga em ciclos moderados, uma composição nitretada corretamente especificada tem um bom desempenho e custa menos. A decisão deve seguir a carga de enchimento e a vida útil esperada, e não o hábito.
Por que minha máquina perde amortecimento mesmo com novas faixas de aquecimento?
A perda de amortecimento com temperaturas corretas quase sempre significa que o material fundido desliza para trás, passando pelo anel de retenção ou sobre as talas desgastadas. Teste empurrando o parafuso para frente contra um bico bloqueado e observando se há deformação. Se o parafuso se mover, a resposta está no grupo de plastificação e não no sistema de aquecimento.
Um fornecedor pode fabricar peças de máquinas injetoras de acordo com meu desenho original?
Sim, e este é o caminho normal para fabricantes de máquinas e para trabalhos de substituição em equipamentos mais antigos. Forneça um desenho completo incluindo extremidade de acionamento, geometria de voo, especificação de material e tratamento térmico. Os fornecedores que solicitam esses detalhes antes da cotação geralmente são aqueles que também os verificam após a usinagem.
Qual prazo de entrega devo planejar?
Parafusos nitretados padrão podem estar disponíveis em estoque, enquanto geometria personalizada e construções bimetálicas são feitas sob encomenda e normalmente funcionam em semanas, em vez de dias. Planeje a compra com base na sua tendência de desgaste e não na data da falha, e confirme qual cronograma se aplica à especificação exata que você está solicitando.
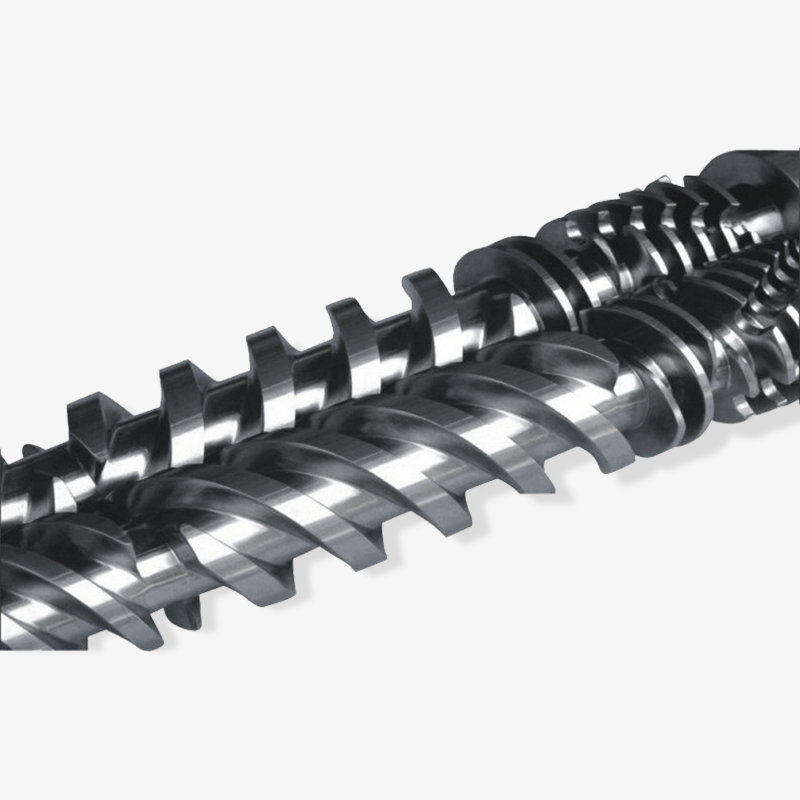
As peças de parafuso duplo paralelo e de parafuso duplo cônico seguem as mesmas regras?
A lógica é semelhante, mas a geometria não. Os parafusos duplos entrelaçados dependem de perfis de voo precisos e da distância da linha central, de modo que as tolerâncias de intercambialidade são mais restritas do que em um único parafuso. A medição de desgaste ainda se concentra em terrenos de voo e superfícies de furo, mas os valores de folga aceitáveis são menores e devem sempre vir do desenho do fabricante da máquina.
A maioria dos problemas de amortecimento, tiro curto e manchas remontam a uma folga medida, portanto, meça antes de fazer o pedido.
Para onde ir em seguida
Se você está tomando uma decisão sobre desgaste agora, vale a pena abrir dois recursos antes de solicitar um orçamento. Examinamos os sintomas e as causas que aparecem com mais frequência nas máquinas de moldagem; a outra mostra a linha padrão de componentes plastificantes disponíveis para equipamentos de injeção.
Problemas comuns com parafusos e cilindros de máquinas de moldagem por injeção Linha de parafusos e cilindros para máquinas de moldagem por injeção
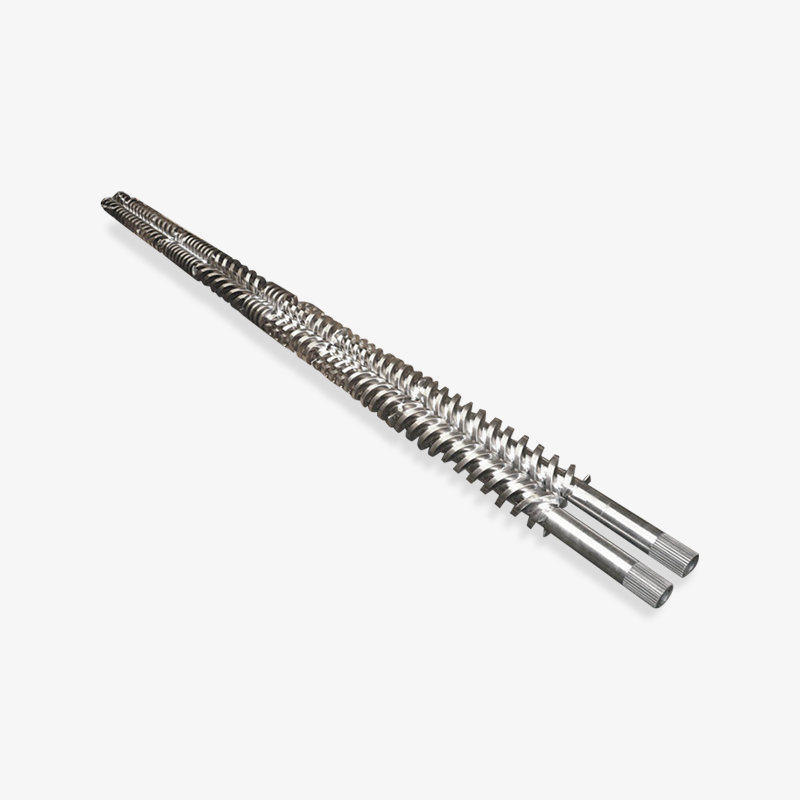
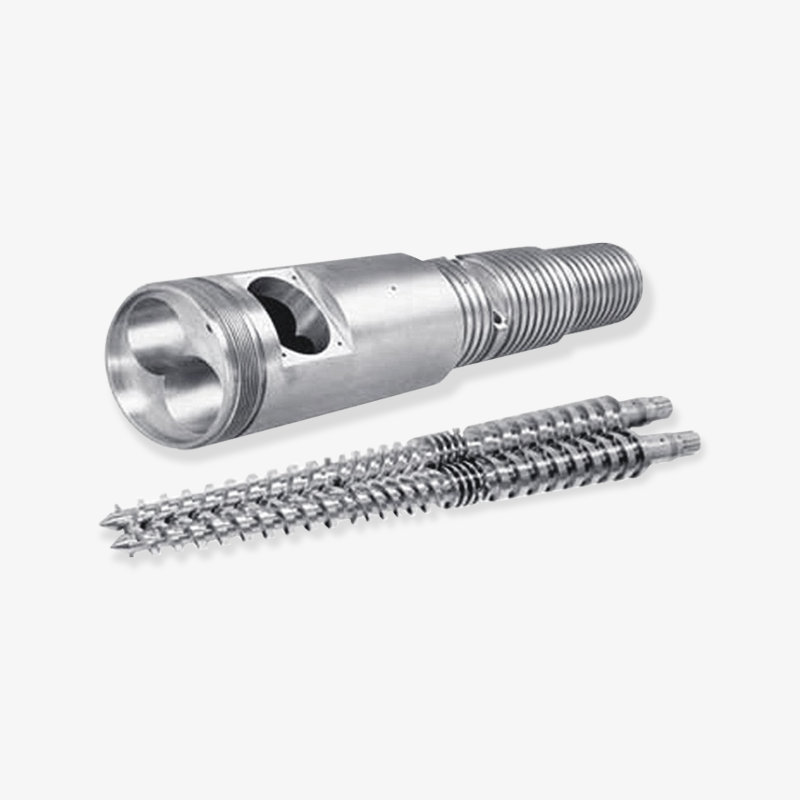
A Zhoushan Microwave Screw Machinery produz parafusos, barris e componentes de máquinas de plástico desde 1990 a partir de uma base de produção de mais de 10.000 metros quadrados, fornecendo construtores de máquinas e compradores de peças de reposição nos Estados Unidos, Alemanha, Dubai, Vietnã e Tailândia. Geometria personalizada, conjuntos de parafusos e cilindros correspondentes e acessórios consumíveis podem ser cotados em seu desenho.
Exibição de rolamentos selecionados

 浙公网安备 33090202000520 号
