

Autor: Weibo
Data: Nov 17, 2026
Peças para máquinas de injeção de plástico: Guia de compra de parafusos, cilindros e peças de desgaste
Uma máquina de 250 toneladas para no meio do turno. O peso do shot tem oscilado há três semanas, o tempo de fusão está quase 20% acima do ponto de ajuste e listras pretas estão aparecendo nas peças que foram limpas no mês passado. A manutenção verifica primeiro o molde, depois a resina e, finalmente, puxa a unidade de plastificação – e descobre que a seção de medição do parafuso está desgastada o suficiente para que o material esteja deslizando para trás, passando pelo anel de retenção.
Esse é o modo de falha que realmente custa a produção em uma máquina de moldagem por injeção. Nem a bomba, nem a válvula – o parafuso, o cilindro, o anel de retenção e o bico. Esses quatro usam-se juntos, mas quase sempre são comprados como quatro itens de linha separados, encomendados um de cada vez, com o mais barato e o primeiro a falhar recebendo a atenção primeiro.
O resultado usual: alguém levanta um pedido de compra de um barril, segue-o com um parafuso e empurra o anel de verificação para a próxima parada. A máquina volta a funcionar, ainda vaza, ainda oscila, e o novo parafuso é culpado por isso.
Se você já pesquisou este tópico antes, provavelmente já encontrou páginas que descrevem componentes de moldes de injeção – cavidades, núcleos, pinos ejetores, corredores, circuitos de resfriamento. Essas são peças de molde, não de máquinas. Eles estão em uma cadeia de suprimentos diferente, falham de maneiras diferentes e são comprados por pessoas diferentes. Este artigo se concentra no lado da máquina: quais peças da máquina injetora de plástico se desgastam, como são especificadas, o que verificar antes de fazer o pedido e como impedir que um reparo se torne uma compra repetida três meses depois.
As peças da máquina de injeção de plástico que custam mais – parafuso, cilindro e anel de retenção – raramente aparecem em uma lista de peças sobressalentes, porque falham devido à lenta deterioração do desempenho, e não por quebra repentina.
Quais peças da máquina de injeção de plástico realmente decidem sua produção
Retire a linguagem de marketing e as peças de uma máquina de moldagem por injeção se enquadram em três grupos. Cada grupo tem sua própria lógica de compra, e misturá-los é onde começa a maioria dos erros de pedido.
- Unidade de plastificação e injeção: parafuso, cilindro, anel de retenção (válvula de retenção), ponta do parafuso, bico, corpo do bico, garganta de alimentação, faixas de aquecimento e bolsas para termopares. Essas peças veem o polímero fundido sob pressão, a cada ciclo, durante anos.
- Sistema de fixação e travamento: tirantes, porcas de tirantes, placas fixas e móveis, pinos articulados, buchas, cilindros hidráulicos e pistão de fixação. Essas peças sofrem carga mecânica e fadiga, não polímero.
- Acionamento, hidráulica e controle: bombas, válvulas proporcionais, servo motores, sensores de pressão, transdutores de posição e módulos de controle. Estes falham por contaminação, calor ou componentes eletrônicos, não por abrasão.
O grupo de plastificação e injeção é onde a produção é decidida. Uma bomba gasta irá alarmar e parar a máquina. Um anel de verificação desgastado manterá a máquina funcionando enquanto custa silenciosamente o tempo de ciclo, a taxa de refugo e a consistência dimensional, e ninguém registra uma solicitação de manutenção porque nada está tecnicamente quebrado.
Essa é a principal diferença na forma como essas peças falham. Metade das falhas na unidade de fixação se anunciam: uma porca do tirante quebrada, um cilindro com vazamento, um pino articulado que começa a chiar. As falhas de plastificação se anunciam com dados que você precisa procurar: aumento da distribuição do peso do tiro, redução da posição do amortecedor, aumento da temperatura de fusão, manchas pretas aparecendo em uma peça que estava bem no último trimestre.
Também vale a pena separar adequadamente as peças da máquina das peças do molde, porque os resultados da pesquisa raramente o fazem. Uma inserção de cavidade, um coletor de câmara quente, uma bucha de entrada e uma luva ejetora são ferramentas. Um parafuso, um cilindro e um anel de retenção são usinados. O ferramental é adquirido por um engenheiro de moldes mediante desenho da peça; as peças da máquina são compradas por uma equipe de manutenção ou aquisição de acordo com uma planilha de construção da máquina e uma especificação de resina. As duas especificações não são intercambiáveis, nem os fornecedores.
Classifique sua lista de peças por modo de falha, não por preço: as peças de plastificação falham lentamente e custam a produção, as peças de fixação falham repentinamente e custam dias de produção.
O par parafuso e barril está no centro de cada compra
Quase todas as conversas sobre especificações começam aqui, e deveriam. O parafuso e o cilindro são as únicas peças da máquina que tocam o polímero continuamente, e sua condição estabelece o limite máximo para o que a máquina pode suportar dentro da tolerância.
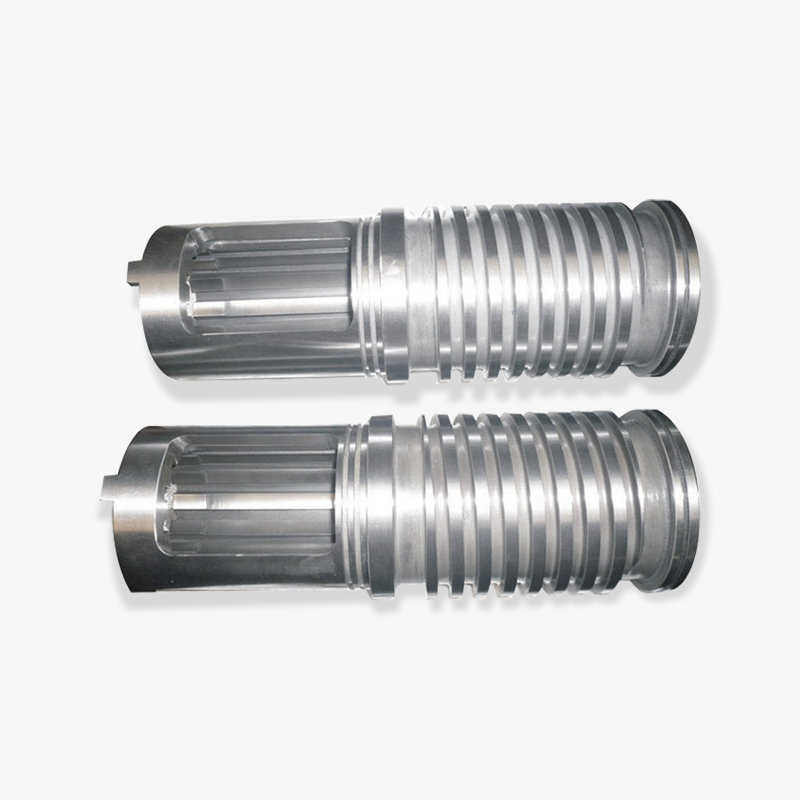
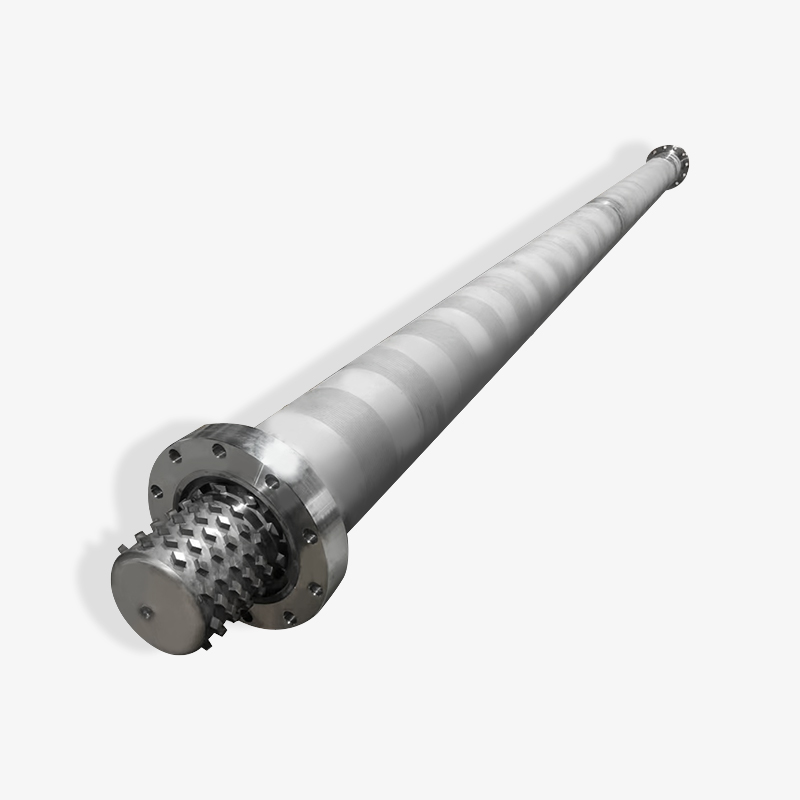
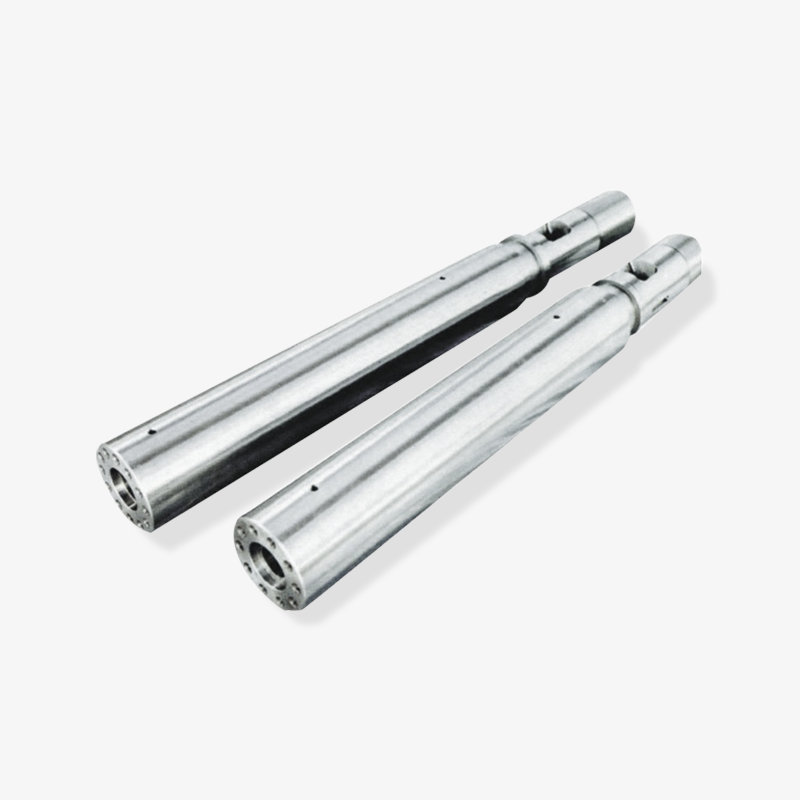
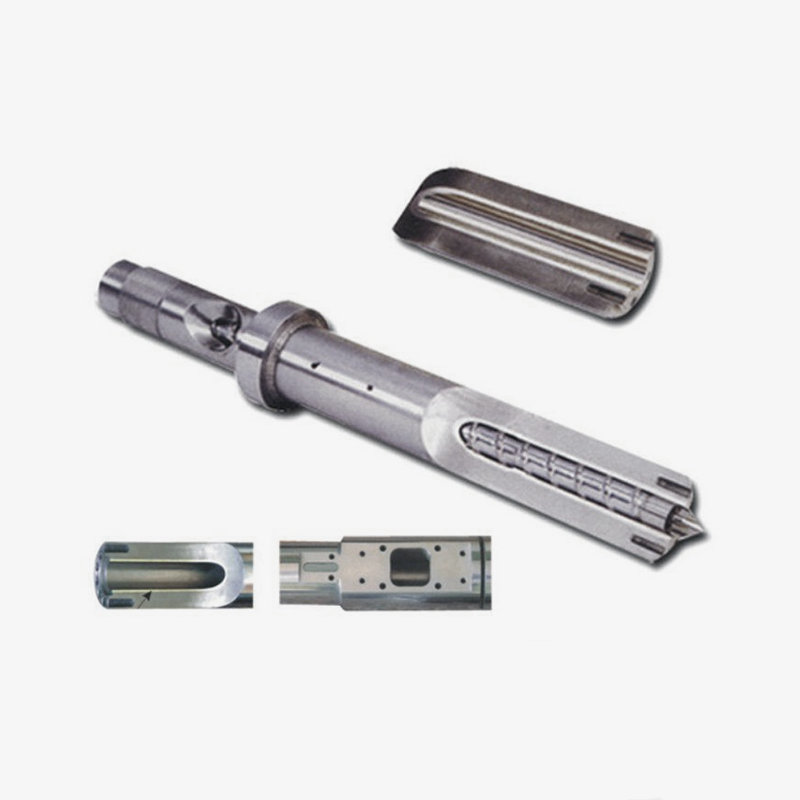
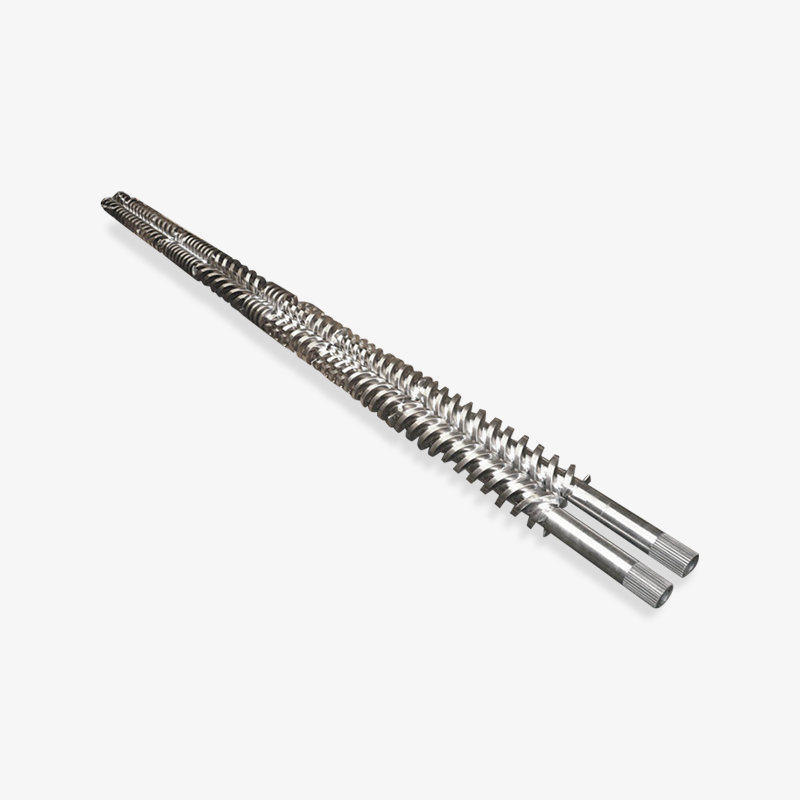
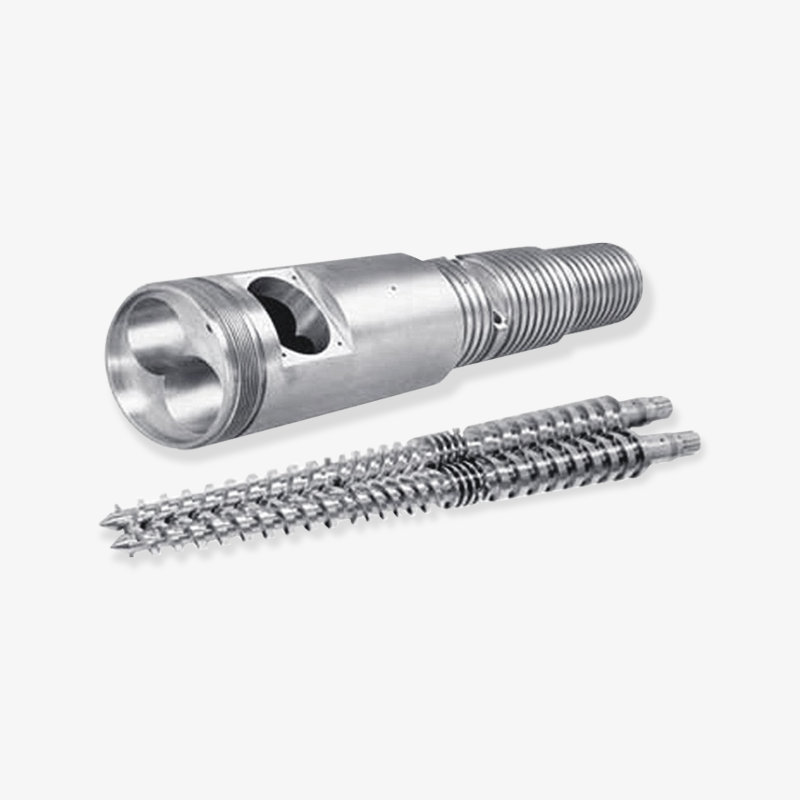
 Parafuso e cilindro de moldagem por injeção personalizados O parafuso e o cilindro são as únicas peças em contato contínuo com o polímero, portanto, seu design e condição combinados definem o teto de tolerância da máquina. Ver Produto →
A relação de trabalho entre os dois é uma liberação controlada. Em um parafuso de injeção de uso geral, a folga radial entre a rosca do parafuso e o furo do cilindro é normalmente na região de 0,1 a 0,2 por cento do diâmetro do parafuso por lado, apertada o suficiente para atuar como uma vedação e solta o suficiente para não irritar. Essa folga só se move em uma direção quando a máquina entra em produção. À medida que se abre, o polímero flui para trás através das hélices em vez de avançar para a injeção, e a máquina compensa empurrando o parafuso ainda mais e por mais tempo.
Você pode ver o problema de folga nos dados do processo antes de vê-lo nas peças. Observe uma distribuição cada vez maior no peso do tiro ao longo de uma mudança, uma posição de amortecimento que tende a zero e um tempo de derretimento que aumenta constantemente enquanto as temperaturas do cano permanecem estáveis. Esses três sinais juntos são a assinatura clássica de uma folga entre o parafuso e o cano ou um anel de verificação de vazamento.
A geometria é tão importante quanto o desgaste. Os principais parâmetros que você deverá confirmar são:
- Diâmetro do parafuso e relação comprimento/diâmetro: parafusos de injeção de uso geral geralmente funcionam entre 18:1 e 24:1. Proporções curtas são adequadas para resinas sensíveis ao calor; proporções mais longas proporcionam melhor mistura e uniformidade de fusão para polímeros de engenharia.
- Taxa de compressão: baixo para polímeros amorfos como ABS e PS, maior para materiais semicristalinos como PP e PE, onde a densificação durante a fusão necessita de mais compressão.
- Comprimentos de alimentação, compressão e medição: a proporção entre as três zonas controla a suavidade com que o material é transportado e a estabilidade do fundido no final do curso.
- Zonas de aquecimento do barril e posições do termopar: estes devem corresponder à configuração de controle da máquina, não apenas às dimensões físicas. Um cano que se encaixa perfeitamente, mas coloca um orifício para termopar no lugar errado, nunca manterá um perfil estável.
O erro que custa mais dinheiro é dimensionar um parafuso de reposição simplesmente copiando o desenho original. Se a máquina mudou seu funcionamento – um grau preenchido, um teor de vidro mais alto, um ciclo mais rápido – a geometria original pode ser a razão pela qual a peça falhou precocemente. Uma substituição é o único momento em que a geometria pode ser corrigida sem nenhum custo extra.
Substitua o parafuso e o cilindro de acordo com a folga medida e o desvio nos dados do processo, e não em um calendário fixo, e use o pedido de substituição para corrigir a geometria que não corresponde mais à resina que você utiliza.
Peças de desgaste que devem ser substituídas como um conjunto
O anel de retenção é a parte mais barata da unidade de plastificação e a que é deixada no lugar com mais frequência durante uma reconstrução. Essa única decisão anula a maior parte dos benefícios de uma nova rosca e cilindro.
 Acessórios personalizados para máquinas de moldagem por injeção e componentes de anel de verificação O anel de retenção é barato, mas crítico, e este conjunto de acessórios SKD61 inclui o corpo frontal, peças de parafuso e bico para reconstruções correspondentes. Ver Produto →
Um anel de retenção funciona deslizando na cabeça do parafuso e vedando contra uma sede durante a injeção. Tanto o anel quanto o assento se desgastam. Um novo anel em um assento desgastado deixa uma lacuna que se abre sob pressão de injeção, e essa lacuna se comporta exatamente como um parafuso desgastado – inconsistência no tamanho da foto, tempos de espera mais longos, flash em uma foto e fotos curtas na próxima. As partes que pertencem a este grupo são:
- Anel de verificação e sede do anel de verificação (válvula de retenção): a vedação primária contra refluxo durante a injeção.
- Ponta do parafuso e cabeça do bico: o caminho do fluido entre a zona de medição e o canal de molde.
- Corpo do bico e ponta do bico: peças de contato que apresentam ciclos térmicos e força de contato mecânico contra o molde.
- Garganta de alimentação e manga de alimentação: a interface entre a tremonha e o barril, onde o granulado entra e onde o desgaste se manifesta como alimentação instável.
- Bandas de aquecimento e termopares: não as peças de desgaste no sentido abrasivo, mas as peças que determinam se um novo parafuso e cilindro podem realmente manter seu perfil de temperatura.
A economia é simples. Um anel de retenção custa uma pequena fração de um conjunto de parafuso e cilindro, mas um anel com vazamento pode adicionar vários segundos a cada ciclo por meio de retenção prolongada e tempo de recuperação. Em uma máquina executando um ciclo de 20 segundos em três turnos, uma penalidade de dois segundos representa aproximadamente uma perda de produção de 10%. Essa perda ocorre silenciosamente durante meses porque nenhum alarme dispara.
A força de contato do bico é outro ponto de desgaste silencioso. Se o bico estiver muito para trás e o carro o empurrar contra a bucha de entrada com força total a cada ciclo, a ponta do bico cresce rapidamente e o raio de vedação se degrada. Um raio degradado vaza, e um bico com vazamento é muitas vezes diagnosticado erroneamente como um anel de retenção desgastado porque os sintomas – baba, amarração, peso de tiro inconsistente – são semelhantes.
Sempre substitua o anel de retenção, a sede, a ponta do parafuso e o bico como um conjunto com o parafuso e o cilindro – um novo parafuso emparelhado com um anel de retenção antigo reproduzirá o problema original em semanas.
Unidade de injeção versus unidade de fixação: duas conversas de compra diferentes
A compra de peças do lado da injeção e a compra de peças do lado da fixação exigem perguntas diferentes, documentos diferentes e critérios de aceitação diferentes. Tratá-los como um pedido de compra genérico é a forma como as incompatibilidades dimensionais escapam.
Compra do lado da injeção
Esta é uma compra de desempenho. Você está especificando uma qualidade de fusão, uma repetibilidade de injeção e uma vida útil em relação a uma resina nomeada. Isso significa que o fornecedor precisa do seu grau de resina, conteúdo e porcentagem de enchimento, peso do tiro, tempo de ciclo e configuração de aquecimento do barril. Um fornecedor que cota um parafuso sem perguntar a porcentagem de enchimento está cotando uma peça genérica, e uma peça genérica geralmente é a razão pela qual a última falhou prematuramente.
Compra do lado da braçadeira
Esta é uma compra dimensional e metalúrgica. Os tirantes, as porcas dos tirantes e os pinos articulados são peças de suporte de carga feitas com tolerâncias restritas e os critérios de aceitação são mecânicos: forma da rosca, dureza, concentricidade, retilineidade e certificação do material. Uma porca de tirante com a rosca correta, mas com a classe de dureza errada, é uma falha por fadiga aguardando a ocorrência de uma execução de produção.
A lista de verificação prática para peças do lado da fixação é curta, mas inegociável:
- Confirme o passo da rosca, o formato da rosca e a classe de dureza de acordo com o desenho do fabricante da máquina, e não com uma amostra de peça.
- Solicite certificação de material com rastreabilidade de número de calor em itens de suporte de carga.
- Verifique os limites de retilinidade e concentricidade por escrito e confirme como serão medidos na chegada.
- Confirme se a peça é fornecida acabada ou como uma peça semiacabada que requer ajuste final no local.
Mais um ponto que vale para ambos os lados: mantenha um registro dimensional do que saiu da máquina. Diâmetro do parafuso na seção de dosagem, furo do cilindro em três posições, diâmetro externo do anel de verificação, raio do bico. Quando esses números são anotados na remoção, a próxima compra torna-se uma especificação em vez de uma estimativa, e a taxa de desgaste torna-se um valor mensurável em vez de uma memória.
As peças do lado da injeção são compradas de acordo com os dados da resina, as peças do lado da fixação de acordo com os desenhos e certificados de dureza - nunca envie a mesma consulta para ambos.
Como as resinas abrasivas e corrosivas remodelam as especificações das peças
Duas máquinas com dados de placa de identificação idênticos podem precisar de parafusos completamente diferentes, dependendo do que passa por elas. O tipo de enchimento e a porcentagem de carregamento alteram o mecanismo de desgaste muito mais do que a tonelagem da máquina, e essa diferença deve orientar a seleção do material e os intervalos de inspeção.
O gráfico abaixo compara a carga de desgaste relativa entre famílias de materiais comuns. É uma aproximação de engenharia para parafusos de uso geral, não uma especificação, e a vida real mudará com a velocidade do parafuso, contrapressão, temperatura de fusão e se o enchimento está totalmente composto.
PP/HDPE não preenchido
1.0
ABS/PS não preenchido
1.3
30% PP com talco
2.4
30% PA66 cheio de vidro
6.5
50% PBT cheio de vidro
7.2
Leia o gráfico como um indicador de pressão e não como uma tabela de vida útil. Passar de PP não preenchido para um PA66 com 30% de vidro aumenta a carga de desgaste relativa em um fator de aproximadamente seis, e é por isso que o mesmo perfil de parafuso que proporciona anos de serviço em uma linha de produtos domésticos pode ser concluído em questão de meses em uma peça sob o capô de um automóvel. Também explica por que uma planta que opera ambos no mesmo andar não deve padronizar uma especificação de parafuso.
Para compradores que trabalham com um fabricante de parafusos e cilindros, a conclusão prática é que os dados do enchimento devem fazer parte da consulta. O conteúdo de vidro acima de cerca de 20 por cento geralmente leva a conversa para barris bimetálicos e parafusos endurecidos ou com superfície tratada, e altera a folga recomendada, porque uma folga mais ampla adequada a uma classe preenchida vazará gravemente em uma não preenchida.
A corrosão é um eixo separado e merece tratamento próprio. PVC, graus retardadores de chama contendo aditivos halogenados e algumas formulações de acetal atacam o furo do cano quimicamente em vez de mecanicamente. Esses casos exigem ligas resistentes à corrosão ou revestimentos adequados, e também alteram a rotina de desligamento, pois deixar o PVC quente em um barril é muito mais prejudicial do que deixar o PP.
Envie o tipo de enchimento e a porcentagem em cada consulta de parafuso — resinas abrasivas e corrosivas precisam de diferentes materiais de cilindro, diferentes folgas e intervalos de inspeção mais curtos.
Combinando a geometria do parafuso com o polímero que você realmente utiliza
A seleção da geometria é onde um bom fornecedor ganha seu preço. Um parafuso dimensionalmente correto, mas geometricamente errado, funcionará, produzirá peças e nunca proporcionará um processo estável.
Para parafusos de uso geral, os pontos de partida práticos agrupam-se em torno de algumas combinações familiares:
- PP, PE e outras poliolefinas: uma barreira ou parafuso de uso geral com compressão moderada a alta, bom comprimento da seção de alimentação e uma seção de medição profunda o suficiente para evitar cisalhamento excessivo. Essas resinas são termicamente tolerantes, mas sensíveis ao cisalhamento em altas taxas.
- ABS, PS e outras resinas amorfas: compressão mais baixa, transição mais suave e atenção à estabilidade da temperatura de fusão em vez da intensidade de mistura.
- Combinações de PC e PC: alta viscosidade e janela de processamento estreita, o que exige uma zona de transição mais longa e profundidade de dosagem generosa para evitar aquecimento excessivo por cisalhamento.
- PA, PBT e POM cheios de vidro: construção resistente à abrasão primeiro, geometria depois. Seções mistas com arestas vivas e folgas estreitas tornam-se aceleradores de desgaste em vez de recursos de desempenho.
- PVC rígido: zona de compressão curta, baixa taxa de compressão e metalurgia resistente à corrosão, porque o PVC se degrada no tempo de residência e ataca o aço desprotegido.
A escolha do diâmetro interage com tudo isso. Uma rosca maior proporciona maior capacidade de disparo por curso e menor velocidade da rosca para a mesma saída, o que reduz o cisalhamento. Um parafuso menor proporciona um controle de disparo mais preciso e melhor comportamento do tempo de residência para peças pequenas. As fábricas que operam uma ampla variedade de pesos de granalha em uma máquina geralmente acabam com uma rosca de compromisso que é medíocre em todos os lugares – o que é uma decisão de compra, não uma limitação da máquina.
O parâmetro mais frequentemente esquecido é a profundidade da seção de medição. Uma seção de medição rasa proporciona melhor aumento de pressão e fusão mais consistente, mas aumenta o cisalhamento e a temperatura de fusão. Uma seção de medição profunda é mais suave, mas oferece alguma estabilidade de pressão. Quando uma máquina começa a mostrar peso de tiro inconsistente em altas taxas de recuperação, a profundidade de medição geralmente faz parte da conversa.
Especifique a geometria do parafuso em relação à família de resina que você mais usa, e não em relação ao desenho original – a taxa de compressão e a profundidade de medição têm maior estabilidade do acionamento do que o diâmetro.
Materiais e tratamentos de superfície que definem a vida útil
Dois parafusos com geometria idêntica podem diferir por um fator de três na vida útil, dependendo do aço base e do tratamento de superfície. É aqui que os compradores geralmente aceitam uma descrição vaga e se arrependem mais tarde.
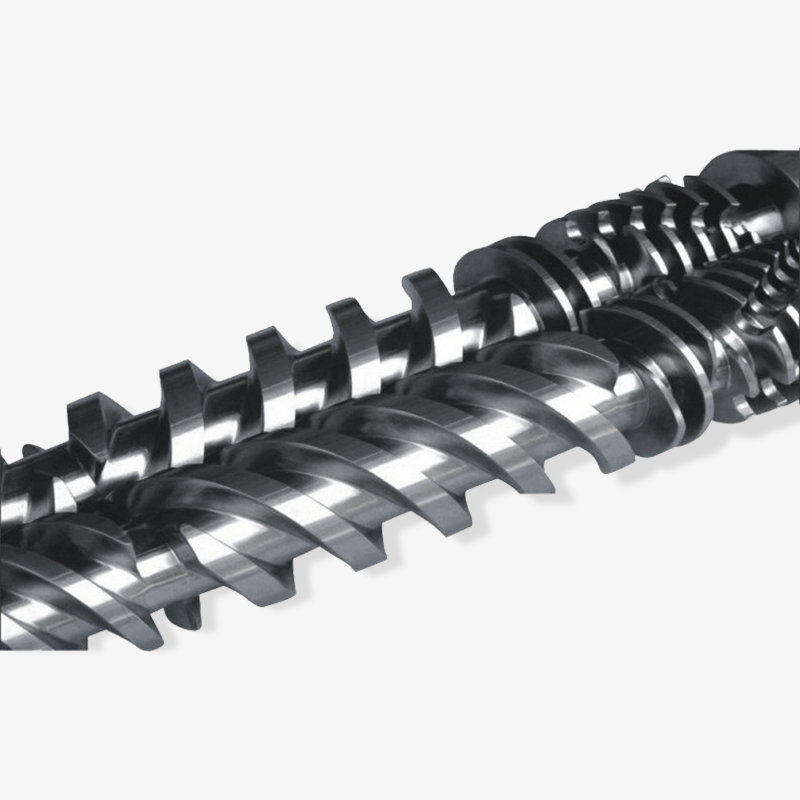
 Parafuso bimetálico personalizado para plásticos preenchidos e reforçados A construção bimetálica utiliza uma superfície de liga especial para desgaste, corrosão e resistência a altas temperaturas, tornando-a adequada para plásticos reforçados com fibra de vidro e outros plásticos de engenharia. Ver Produto →
Nitrling é o padrão para trabalhos de uso geral e continua sendo a opção mais econômica para resinas comerciais não preenchidas. Não é adequado para cargas abrasivas, porque uma caixa nitretada é dura, mas fina, e uma vez desgastada, o aço subjacente desgasta-se rapidamente. A construção bimetálica é a resposta padrão para materiais preenchidos e reforçados: um revestimento de alta liga fundido no corpo do cano, normalmente atingindo dureza na faixa de HRC 58 a 62 com melhor resistência à abrasão do que uma caixa nitretada.
| Construção | Material base | Tratamento típico | Mais adequado para | Custo relativo | O que verificar |
|---|---|---|---|---|---|
| Parafuso e cilindro nitretados | 42CrMo ou liga de aço similar | Nitretação a gás, profundidade de caixa normalmente de 0,3 a 0,6 mm | PP, PE, PS, ABS não preenchidos | Linha de base 1.0 | Relatório de profundidade de caixa e dureza superficial |
| Cano bimetálico com parafuso bimetálico | Corpo em aço com revestimento em liga fundida centrifugamente | Revestimento de liga, dureza em torno de HRC 58 a 62 | PA preenchido com vidro, PBT, alta carga mineral | 1,6 a 2,2 | Espessura do revestimento, integridade da ligação, grau de liga |
| Parafuso de aço ferramenta totalmente endurecido | Aço tipo H13 | Endurecimento e revenido, revestimento PVD opcional | Serviço combinado abrasivo e corrosivo | 2,0 a 2,8 | Uniformidade de dureza e espessura do revestimento |
| Parafuso cromado duro | Aço nitretado com camada de cromo | Cromagem dura, aproximadamente 20 a 40 mícrons | Controle de corrosão em serviços de uso geral | 1,1 a 1,3 | Adesão e cobertura do revestimento nas raízes do voo |
A coluna de verificação é mais importante do que a coluna de seleção. Um cilindro bimetálico é tão bom quanto a ligação do revestimento, e a espessura do revestimento é o que determina quantos anos de serviço você terá antes de uma reconstrução. Peça o registro da inspeção, não apenas o nome da liga.
O acabamento superficial é a outra metade da história. Uma superfície de fluxo polida reduz a adesão do material e ajuda nas mudanças de cor e na purga. Uma superfície rugosa na zona de medição retém material degradado e se torna a fonte de manchas pretas que nenhuma quantidade de purga irá limpar.
Combine a construção com o enchimento e, em seguida, exija o registro de inspeção - a espessura do revestimento e a profundidade da caixa são o que você está realmente pagando.
Uma lista de verificação de dimensionamento e compatibilidade antes de fazer o pedido
A maioria dos erros de pedido são dimensionais, e a maioria dos erros dimensionais pode ser evitada com uma fotografia e um paquímetro. Analise esta lista antes de confirmar um pedido de compra.
- Diâmetro do parafuso e comprimento total , medido na extremidade do acionamento e na seção de dosagem, e não apenas assumido na placa de identificação da máquina.
- Dimensões do flange do cano: contagem de furos de parafuso, diâmetro do círculo primitivo e tamanho do furo. Estes variam entre os fabricantes de máquinas, mesmo com a mesma tonelagem.
- Abertura da garganta de alimentação e padrão de montagem da tremonha. Um barril que combina em todos os lugares, exceto na abertura de alimentação, é sucata.
- Contagem de zonas de aquecimento, largura de banda e tensão. Confirme se a máquina utiliza bandas de 220 V ou 380 V e quantas zonas o controlador espera.
- Posição e profundidade do bolso do termopar , incluindo se a máquina usa o tipo J ou K e a profundidade da sonda.
- Raio do bico e diâmetro do orifício , correspondente ao raio da bucha de entrada no molde. Uma incompatibilidade aqui produz rebarbas no canal de entrada e desgaste prematuro do bico.
- Verifique o tipo de anel: anel deslizante, retenção esférica ou design de três peças e o ângulo da sede que corresponde à cabeça do parafuso.
- Conexão de parafuso: estriado, chaveta ou quadrado, com as dimensões do acoplamento confirmadas em relação à saída do redutor.
Dois itens extras pertencem à lista, embora não sejam partes. O primeiro é um registro dimensional da máquina tal como está, incluindo medições do furo do cano feitas nas posições de alimentação, intermediária e de medição. A segunda é uma nota sobre quais tipos de resina a máquina operará nos próximos dois anos. Ambos reduzem a chance de encomendar uma peça que seja correta para a história da máquina e errada para o seu futuro.
Para máquinas importadas, adicione uma etapa para documentação. Os fabricantes de máquinas mudam de subcontratados, e uma planilha de construção de 2019 pode não descrever uma máquina de 2021 do mesmo modelo. Fotografias do flange do cano real, tiradas com uma régua enquadrada, resolvem a maioria dessas questões em uma única troca de e-mail.
Meça o flange, a garganta de alimentação, os alojamentos do termopar e a conexão do acionamento na máquina real – a tonelagem da placa de identificação por si só não fornecerá uma peça adequada.
O que perguntar a um fabricante ou atacadista antes de se comprometer
Há uma diferença real entre um fabricante e um fornecedor comercial, e ela aparece no segundo pedido e não no primeiro. Um fabricante pode ajustar a geometria, manter uma tolerância e fornecer um registro do material. Um atacadista que simplesmente move caixas geralmente não consegue, e a lacuna se torna visível quando uma peça precisa de modificação ou quando uma reclamação de desgaste precisa ser resolvida.
Perguntas que vale a pena fazer no início da conversa:
- Você pode confirmar o tipo de aço base e a espessura do tratamento de superfície por escrito?
- Você usina a geometria do parafuso de acordo com a especificação da minha resina ou fornece apenas um perfil padrão?
- Qual inspeção dimensional é realizada antes do envio e qual relatório acompanha a peça?
- Você pode fornecer o conjunto correspondente — parafuso, cilindro, anel de retenção, sede e bico — como um único conjunto verificado?
- Como você lida com uma reclamação de desgaste: substituição, retrabalho ou análise dimensional da peça devolvida?
- Qual é a sua experiência com a porcentagem de enchimento e a família de resina que estou administrando?
As respostas dizem mais do que o preço. Um fornecedor que solicita o peso do tiro, o carregamento do enchimento e a configuração do aquecimento do barril antes de cotar está fazendo um trabalho de especificação. Um fornecedor que cota um diâmetro e um comprimento está vendendo uma peça de commodity, e as peças de commodity são as que falham precocemente na aplicação abrasiva.
A experiência de entrega e exportação também é importante quando você compra além-fronteiras. As peças enviadas sem embalagem protetora nas hélices e no assento do bico chegam com danos de manuseio que são difíceis de provar após o fato. Pergunte como a peça está embalada, se o bico e o anel de retenção estão protegidos individualmente e qual documentação acompanha a remessa para fins alfandegários e de garantia.
Um fornecedor que pergunta sobre a configuração de carregamento e aquecimento do enchimento antes de cotar está fazendo um trabalho de especificação; quem cita apenas o diâmetro está vendendo uma peça de commodity.
Padrões de falha e o que eles dizem
Cada falha na plastificação deixa uma assinatura nos dados do processo ou na superfície da peça. Ler essas assinaturas corretamente evita que você substitua o componente errado.
- Manchas pretas ou listras marrons na peça: material degradado mantido em uma área irregular, geralmente na zona de medição, na sede do anel de retenção ou atrás da ponta do parafuso. A purga limpa brevemente e depois retorna.
- Distribuição do peso do tiro aumentando ao longo de um turno: refluxo através dos voos ou além do anel de verificação. Confirme medindo a posição da almofada em ciclos consecutivos.
- Derreta o tempo subindo com temperaturas estáveis: eficiência de transporte reduzida, normalmente desgaste na seção de alimentação ou folga de abertura entre o parafuso e o cilindro.
- Fotos curtas aparecendo aleatoriamente em um processo estável: verifique vazamento no anel ou restrição no bico, geralmente não no parafuso.
- Flash em uma foto e foto curta na próxima: tamanho de injeção inconsistente de uma válvula de retenção com vazamento, às vezes combinado com uma sede desgastada.
- Babando ou amarrando no bico: raio da ponta do bico degradado, contato da sede desgastado ou configurações de descompressão incorretas.
- Temperatura do barril que não se mantém em uma zona: banda de aquecimento com falha, contato incorreto do termopar ou bolsa do termopar que não acomoda mais a sonda corretamente.
Uma sequência de diagnóstico metódica economiza dinheiro aqui. Comece com as peças mais baratas: bandas de aquecimento e termopares, depois o bico e o anel de verificação e, em seguida, a medição da folga do parafuso e do cilindro. Reverter essa ordem significa pagar pela substituição do parafuso para resolver um problema que um bico de injeção teria resolvido.
Quando os sintomas apontam para o parafuso e o cano, uma revisão mais detalhada do problemas comuns do barril de parafuso da máquina de moldagem por injeção pode ajudá-lo a separar o desgaste dos problemas de configuração antes de se comprometer com um pedido de substituição. Muitas falhas de desgaste aparente acabam sendo uma combinação de um anel de retenção com vazamento e uma configuração de contrapressão que foi aumentada ao longo dos anos para compensar isso.
Faça o diagnóstico do mais barato ao mais caro: bandas de aquecimento, bocal, anel de verificação e, em seguida, medição do parafuso e do cilindro — nunca comece pelo parafuso.
Perguntas frequentes
Quais são as principais peças das máquinas injetoras de plástico que se desgastam?
O grupo de maior desgaste é a unidade de plastificação: parafuso, cilindro, anel de retenção, sede do anel de retenção, ponta do parafuso e bico. No lado da braçadeira, as porcas da barra de ligação, os pinos articulados e as buchas desgastam-se em intervalos mais longos. As bandas de aquecimento e os termopares falham por ciclos térmicos e não por abrasão, mas são substituídos com mais frequência do que qualquer peça mecânica.
Como posso saber quando o parafuso e o cilindro precisam ser substituídos?
Meça em vez de adivinhar. Se a folga radial entre a rosca do parafuso e o furo do cano tiver aumentado para aproximadamente três vezes a especificação original, a substituição geralmente é justificada. A evidência de apoio são os dados do processo: ampliação da distribuição do peso do tiro, redução da almofada, aumento do tempo de fusão e aumento da contrapressão necessária para manter o mesmo tiro.
O parafuso e o cilindro devem ser sempre substituídos juntos?
Na maioria dos casos, sim. Um novo parafuso colocado em um cilindro desgastado não vedará adequadamente e, como resultado, a nova peça se desgastará mais rapidamente. A mesma lógica se aplica ao anel de retenção e à sede. A substituição de um elemento de um conjunto correspondente geralmente produz uma máquina que funciona melhor por algumas semanas e depois volta ao ponto de partida.
Qual é a diferença entre um barril nitretado e um bimetálico?
Um barril nitretado possui um revestimento endurecido difundido na superfície do aço, normalmente com 0,3 a 0,6 mm de profundidade. Um cano bimetálico possui um revestimento de alta liga fundido no furo, com dureza em torno de HRC 58 a 62 e resistência muito melhor a cargas abrasivas. A nitretação é adequada para resinas comerciais não preenchidas; a construção bimetálica é adequada para resinas de engenharia com enchimento de vidro e minerais.
Posso substituir o parafuso sem substituir o cano?
Você pode, e às vezes é a decisão certa quando o furo do cano ainda está dentro da tolerância e a folga pode ser restaurada com um parafuso ligeiramente superdimensionado. Isso requer primeiro uma medição precisa do furo. Sem ele, um parafuso superdimensionado em um furo desgastado é uma aposta que geralmente termina em escoriações ou desgaste prematuro.
Quanto tempo devem durar os parafusos das máquinas de moldagem por injeção?
Não há uma resposta única, porque o conteúdo de preenchimento domina. As resinas comerciais sem carga podem proporcionar muitos anos de serviço em uma máquina bem conservada, enquanto as resinas de engenharia com muita carga de vidro podem desgastar um parafuso de uso geral significativamente mais rápido. A abordagem prática é medir a folga em intervalos programados e deixar que a taxa de desgaste, e não o calendário, defina o ponto de substituição.
Devo comprar de um fabricante ou de um atacadista?
Compre de um fabricante quando a geometria precisar corresponder a uma resina específica, quando as tolerâncias forem restritas ou quando você precisar de material e documentação de inspeção. Um atacadista pode trabalhar com peças padrão em tarefas não críticas, mas a capacidade de ajustar um perfil ou investigar uma reclamação de desgaste geralmente fica a cargo do fabricante.
Exibição de rolamentos selecionados

 浙公网安备 33090202000520 号
