

Autor: Weibo
Data: Nov 09, 2026
Máquina de moldagem por injeção de duas placas: design de braçadeira, cilindro de parafuso e cheques de compra
Quando um moldador no Vietnã definiu o preço de uma célula de 1.300 toneladas para caixas de bateria, o número que decidiu o projeto não foi o preço da máquina. Era um espaço físico. O layout do grampo articulado precisava de pouco mais de onze metros de comprimento de vão, e o prédio tinha apenas nove. A mudança para uma máquina de moldagem por injeção de duas placas trouxe a mesma força de fixação para um espaço que a fábrica poderia realmente acomodar, o que manteve o guindaste, as operações de resfriamento e os carrinhos de molde existentes exatamente onde estavam.
Essa é a razão usual pela qual os compradores começam a olhar para dois designs de placas: não novidade, mas espaço, volume de petróleo e o custo de manutenção de uma articulação articulada quando a tonelagem aumenta. Acima de aproximadamente 800 toneladas de força de fixação, um grampo de duas placas normalmente ganha em comprimento da máquina e em número de peças. Abaixo de cerca de 400 toneladas, uma máquina articulada é geralmente mais barata de comprar e mais rápida no ciclo seco. Entre esses dois pontos, a decisão depende da faixa de altura do molde, das metas de tempo de ciclo e de quanto do seu orçamento de manutenção você deseja gastar em pinos, buchas e linhas de lubrificação.
Há uma segunda metade da decisão que recebe muito menos atenção: a unidade de injeção. Uma máquina de duas placas com diâmetro de parafuso errado, revestimento de cano errado ou um anel de retenção que se desgasta em oito meses não proporcionará a produtividade prometida pelo projeto da braçadeira. Este artigo cobre as duas metades, porque elas são ordenadas juntas e citadas juntas.
Um grampo de duas placas ganha seu preço principalmente acima de 800 toneladas, onde o comprimento do compartimento economizado e menos peças de desgaste compensam o custo de capital mais elevado.
Como uma máquina de moldagem por injeção de duas placas cria força de fixação
A unidade de fixação de uma máquina de duas placas contém apenas duas placas grandes: uma fixada na estrutura da máquina, outra movendo-se nas barras de ligação ou em uma guia linear. Não há terceira placa nem articulação articulada atrás da placa móvel. A força vem diretamente dos cilindros hidráulicos, e os tirantes são usados para orientação e travamento, em vez de para multiplicar a força por meio de uma ligação mecânica.
A placa móvel percorre todo o curso de abertura sob baixa pressão e alto fluxo dos cilindros de longo curso. Assim que as faces do molde se encontrarem, divida as porcas dentro da placa móvel, fechando-as nas ranhuras usinadas nas barras de ligação. Os cilindros de curso curto puxam a placa móvel para frente alguns milímetros contra a placa fixa, esticando as barras de ligação e aumentando a força de fixação. A abertura inverte a sequência: a pressão é liberada, as porcas retraem e os cilindros de curso longo recuperam o cilindro.
O ciclo de fixação em quatro etapas
- Fechamento rápido: os cilindros de curso longo movem o cilindro em baixa pressão até atingir a zona de proteção do molde.
- Proteção do molde: a força de fechamento é limitada para que um inserto mal colocado ou uma peça presa pare o cilindro em vez de esmagar o molde.
- Travamento: as porcas bipartidas engatam nas ranhuras da barra de ligação e os cilindros de curso curto criam a força de fixação definida.
- Solte e abra: a pressão da braçadeira cai, as porcas retraem e a placa retorna em velocidade controlada para proteger a peça e o sistema de ejeção.
Por que o sistema de travamento da barra de ligação é o detalhe que importa
Como a força de fixação é aplicada em um curso muito curto, a precisão do engate da porca decide quão uniformemente a força atinge os quatro cantos da placa. Se uma porca engata um pouco mais tarde, a placa inclina-se e uma placa inclinada aparece como flash em um lado do molde e tiros curtos no outro. Melhores controles medem diretamente a tensão da barra de ligação e ajustam as pressões individuais dos cilindros, o que mantém o paralelismo do cilindro dentro de uma tolerância de trabalho geralmente estimada em torno de 0,1 a 0,2 mm por metro.
A consequência prática da manutenção é direta. Você não faz mais manutenção em pinos de alavanca, buchas e um bloco de distribuição de lubrificação a cada poucas semanas, mas precisa manter as ranhuras do tirante limpas, verificar o desgaste dos dentes da porca e verificar a calibração de deformação uma vez por ano. Em fábricas com material reciclado empoeirado ou compostos pesados cheios de vidro, a contaminação dos sulcos é a causa mais comum de uma pinça que repentinamente se recusa a produzir a tonelagem completa.
A força de fixação de duas placas vem de cilindros de curso curto, de modo que o engate da porca da barra de ligação, e não uma articulação articulada, torna-se o item crítico para manutenção.
Duas placas versus braçadeira articulada: que se adapta ao seu piso de moldagem
A maioria dos compradores que comparam essas duas arquiteturas estão na verdade comparando três coisas: quanto a construção da máquina consome, quanto trabalho de manutenção ela absorve e quanta flexibilidade ela deixa para moldes futuros. A tabela abaixo apresenta as diferenças que aparecem nas cotações reais.
| Consideração | Braçadeira de duas placas | Braçadeira articulada (três placas) |
|---|---|---|
| Comprimento da máquina para a mesma tonelagem | Mais curto, geralmente 15 a 25 por cento menor de comprimento do compartimento em alta tonelagem | Mais longo, porque a placa de suporte articulada aumenta o comprimento atrás da placa móvel |
| Peças de desgaste na braçadeira | Poucos: dentes de porca, buchas guia, vedações de cilindro | Mais: pinos articulados, buchas, placas de ligação, linhas de lubrificação |
| Velocidade do ciclo seco | Bom, mas geralmente um pouco mais lento do que uma alternância bem ajustada em pequena tonelagem | Rápido, especialmente abaixo de 500 toneladas, onde a massa móvel é baixa |
| Flexibilidade de altura do molde | Amplo, porque o curso é hidráulico e o ajuste da altura do molde é simples | Limitado pela geometria de alternância e pela faixa de altura do molde motorizado |
| Custo de capital abaixo de 400 toneladas | Maior por tonelada de força de fixação | Mais baixo, e é por isso que as máquinas pequenas são principalmente alternadas |
| Custo de capital acima de 1.000 toneladas | Competitivo e muitas vezes menor quando os trabalhos de construção e fundação são contabilizados | Mais alto, mais aço e mais carga no piso |
| Volume de óleo e hidráulica | Baixo movimento do óleo durante a fixação porque o curso é curto | O cilindro da braçadeira é pequeno, mas a articulação precisa de lubrificação separada |
| Serviço e peças de reposição | Menos peças, mas cilindros e porcas grandes são caros quando falham | Peças individuais baratas, substituídas com mais frequência |
Vale a pena quantificar a lacuna do ciclo seco em vez de assumi-la. Em uma máquina de 300 toneladas executando um ciclo de 12 segundos, uma alavanca pode ter uma vantagem de meio segundo, o que equivale a cerca de 4% da produção. Em uma máquina de 1.300 toneladas executando um ciclo de 45 segundos para uma peça grande, esse meio segundo está mais próximo de um por cento, e o comprimento de compartimento economizado mais a manutenção reduzida valem muito mais do que a diferença de ciclo.
A faixa de altura do molde merece mais atenção do que normalmente recebe, especialmente para oficinas. Um grampo hidráulico de duas placas aceita uma distribuição mais ampla de alturas de pilha de moldes sem alterar a configuração da máquina, o que é importante quando um moldador ganha um contrato com um molde que foi construído para uma prensa diferente. As máquinas articuladas lidam com isso por meio do ajuste motorizado da altura do molde e, em moldes muito altos, a alavanca articulada pode não endireitar totalmente, o que reduz a força de fixação alcançável.
Há também a questão das fundações. Uma máquina articulada de 2.000 toneladas concentra a carga de maneira diferente de uma máquina de duas placas da mesma classificação e, em edifícios mais antigos, a diferença pode decidir se você precisa de um novo poço ou de uma laje reforçada. Peça a ambos os fornecedores desenhos de carga no piso e profundidade do poço antes de assinar qualquer coisa.
Compare duas máquinas de prensa e alavanca no comprimento do compartimento, na faixa de altura do molde e no custo de manutenção de cinco anos, e não apenas no ciclo de secagem.
Dimensionando a força de fixação, o cilindro e o espaço do molde antes de comprar
A força de fixação não é um número que você escolhe porque a máquina ao lado o possui. É calculado a partir da área projetada da peça e dos canais, multiplicada pela pressão da cavidade necessária para preencher e embalar o molde. Uma fórmula de estimativa viável em unidades métricas é a força de fixação em toneladas igual à área projetada em centímetros quadrados multiplicada pela pressão da cavidade em bar, dividida por 1.000. Muitos moldadores simplesmente usam uma regra prática de 0,5 a 0,8 toneladas por centímetro quadrado de área projetada para peças commodities, que ficam no mesmo lugar.
Quatro verificações que decidem se a máquina se ajusta ao molde
- Força de fixação com margem: calcule a necessidade e adicione 10 a 20 por cento para gaxetas, cavidades descentralizadas e futuros moldes com área projetada maior.
- Espaçamento das barras de ligação e tamanho da placa: o corpo do molde, as placas de fixação e qualquer tração do núcleo hidráulico devem passar fisicamente entre as barras de ligação e pousar dentro do padrão do parafuso da placa.
- Altura do molde e luz natural: a altura da pilha fechada deve ficar entre a altura mínima e máxima do molde, e a luz natural aberta deve passar pela peça e pela garra do robô.
- Ejeção: o curso e a força do ejetor devem ser adequados à profundidade da peça, especialmente para caixas de repuxo profundo, onde um curso curto deixa a peça pendurada no núcleo.
| Tipo de peça e material | Pressão da cavidade para estimativa (bar) | Comentário |
|---|---|---|
| PE ou PP, parede espessa, comprimento de fluxo curto | 300 a 400 | Preenchimento fácil, seção de parede generosa |
| Peças gerais de ABS, PS, HDPE | 400 a 500 | Faixa de trabalho padrão para estimativa |
| Embalagem PP de parede fina | 600 a 800 | Alta relação entre comprimento de fluxo e espessura de parede |
| Peças técnicas PA ou PBT preenchidas com vidro | 700 a 1.000 | Alta viscosidade mais carga de enchimento |
| Peças de precisão com tolerância restrita | 800 a 1.200 | É necessária embalagem completa e baixo encolhimento |
A deflexão da placa é o segundo número que decide a qualidade da peça. Uma placa que dobra sob carga permite que as faces do molde se separem no centro, e o resultado é uma peça com rebarbas no meio e tomadas curtas nas bordas. Os fabricantes de máquinas citam limites de deflexão e é justo solicitar o valor da força de fixação nominal. É igualmente justo perguntar como o valor muda quando o molde é montado fora do centro, o que é normal em oficinas que executam trabalhos mistos.
Para moldes muito grandes, o espaçamento das barras de ligação, em vez da tonelagem, muitas vezes se torna o fator limitante. É comum encontrar uma máquina com força de fixação suficiente, mas sem espaço suficiente entre as barras para a base do molde, o que força um salto para o próximo tamanho e um comprometimento de capital muito maior. Desenhar o envelope do molde em papel antes da consulta da máquina economiza semanas de negociação posteriormente.
Calcule a força de fixação a partir da área projetada e da pressão da cavidade e, em seguida, confirme o espaçamento da barra de ligação, a altura do molde e o curso do ejetor antes de encomendar a máquina.
Onde duas máquinas de prensagem alteram o layout da planta e o uso de energia
As alterações de layout são mais fáceis de ver quando o comprimento da máquina é desenhado em escala para um compartimento inteiro. A tabela abaixo compara comprimentos gerais indicativos da máquina para a mesma classe de força de fixação, usando dimensões típicas de catálogo em vez de um desenho específico do fabricante. O objetivo é mostrar a tendência e não substituir um desenho de cotação.
Comprimento indicativo da máquina por classe de força de fixação (metros)
Grampo de alternância Braçadeira de duas placas
alternância de 450 t
7.2
450 t duas placas
6.0
alternância de 900 t
9.4
900 t duas placas
7.8
alternância de 1.300 t
11.2
1.300 t duas placas
9.1
alternância de 2.000 t
14.5
2.000 t duas placas
11.6
A diferença aumenta à medida que a tonelagem aumenta, e é exatamente por isso que dois layouts de placas dominam as novas instalações de alta tonelagem. Economizar dois a três metros de comprimento de vão raramente é apenas um custo de construção; muitas vezes decide se uma máquina extra cabe em um vão de guindaste existente, e essa máquina extra pode valer mais do que a diferença de preço entre os designs de braçadeiras.
O comportamento energético segue o mesmo padrão. Como a força de fixação é gerada durante um curso curto, o volume de óleo movido durante a fixação é pequeno e a bomba realiza menos trabalho por ciclo em tonelagem elevada. Essa vantagem é mais fácil de capturar com uma bomba servoacionada ou um sistema de deslocamento variável em circuito fechado, emparelhado com um acumulador onde os picos de fixação e injeção se sobrepõem. Em máquinas sem essa estratégia de controle, a economia teórica pode desaparecer.
O resfriamento, o sistema hidráulico e o acesso para serviço também mudam. Uma máquina mais curta geralmente significa percursos hidráulicos mais curtos e menos pontos de vazamento, mas os cilindros ficam próximos às barras de ligação, portanto, o acesso para a substituição da vedação precisa ser pensado na fase de layout. Deixe pelo menos um metro de espaço livre no lado não operador e verifique se o gancho do guindaste pode alcançar o cano para remoção do parafuso sem desmontar a cerca de segurança.
Acima de 900 toneladas, a economia no comprimento do compartimento e a redução do movimento do óleo são os dois benefícios de layout que mais frequentemente justificam uma máquina de duas placas.
A unidade de injeção ainda decide a qualidade da peça em uma máquina de duas placas
Os compradores passam meses na pinça e depois aceitam qualquer unidade de injeção que esteja no catálogo padrão. Isso é um erro, porque em uma máquina grande de duas placas é na unidade de injeção que aparecem a maioria dos problemas de qualidade quando a produção começa. O peso do injetor, a taxa de injeção, a capacidade de plastificação e a homogeneidade do fundido vêm da combinação de parafuso, cilindro e bico, e nenhum deles é decidido pelo design da braçadeira.
O diâmetro do parafuso é a primeira compensação. Uma rosca maior fornece mais peso de injeção para o mesmo curso, mas para uma determinada pressão hidráulica produz uma pressão de injeção específica mais baixa no bico. Aumentar um tamanho de parafuso para ganhar capacidade de injeção pode custar de 20 a 30% da pressão de injeção disponível, o que é suficiente para transformar uma janela de processo confortável em uma janela marginal em uma peça de parede fina. A abordagem correta é dimensionar o parafuso de acordo com o peso do tiro e então confirmar se a pressão de injeção resultante, multiplicada pela taxa de intensificação, ainda cobre as necessidades do molde com margem.
A capacidade de plastificação é a restrição que afeta os trabalhos de alta cavitação. A rosca deve derreter e homogeneizar a granalha durante o tempo de resfriamento do ciclo anterior, de modo que a taxa de recuperação estabeleça o teto da produção. Uma rosca com uma seção de barreira adequada e uma zona de alimentação bem projetada recupera mais rapidamente em velocidades mais baixas da rosca, o que reduz a variação da temperatura de fusão e protege o polímero contra danos por cisalhamento.
O comprimento do cano e a contagem da zona de aquecimento seguem o parafuso. Uma unidade de uso geral pode funcionar com quatro ou cinco zonas; uma máquina de processamento amplo que lida com resinas de engenharia geralmente precisa de mais zonas, além de um aquecedor de bico separado e um sensor de pressão de fusão no bico. A posição do sensor é importante porque um transdutor montado muito longe da ponta lê uma pressão atrasada que o controlador corrige em excesso.
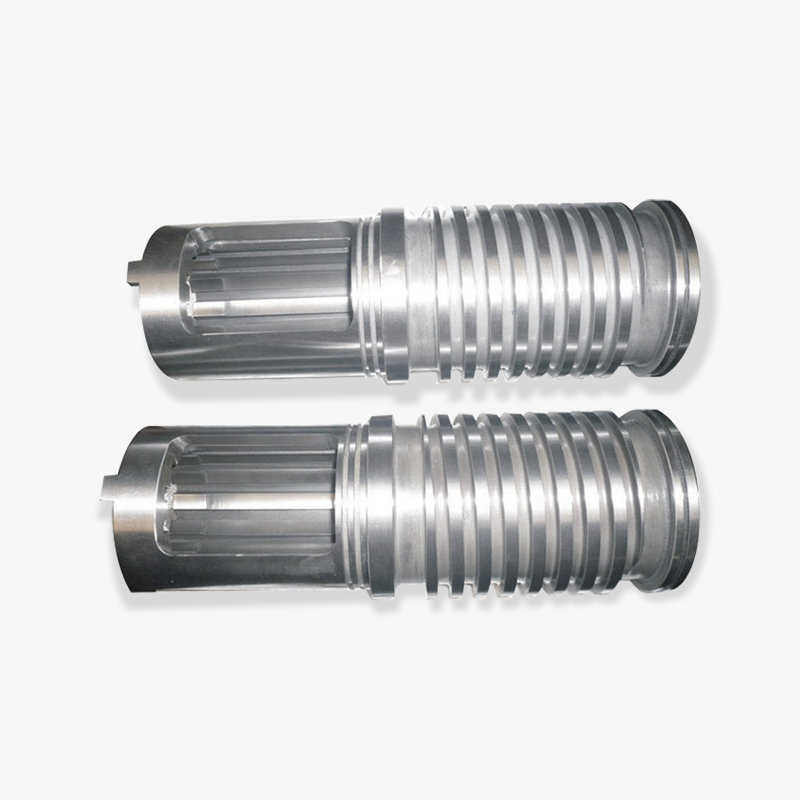
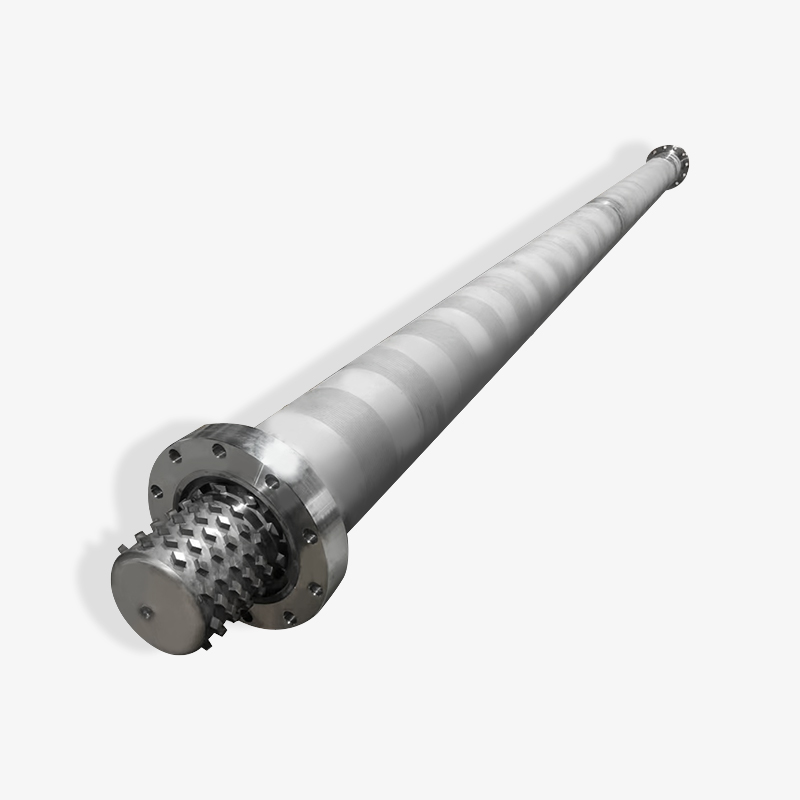
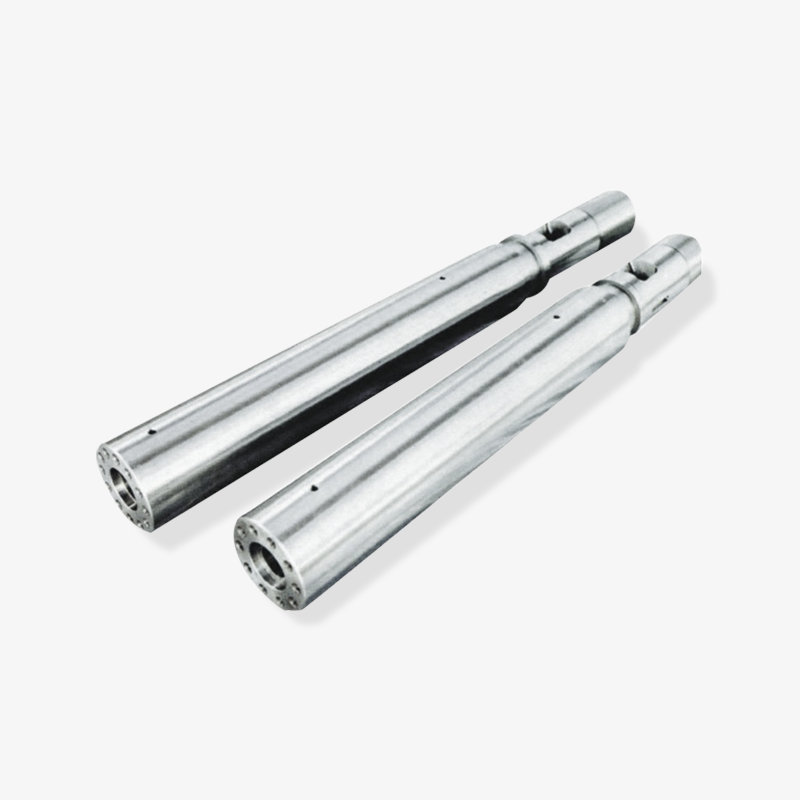
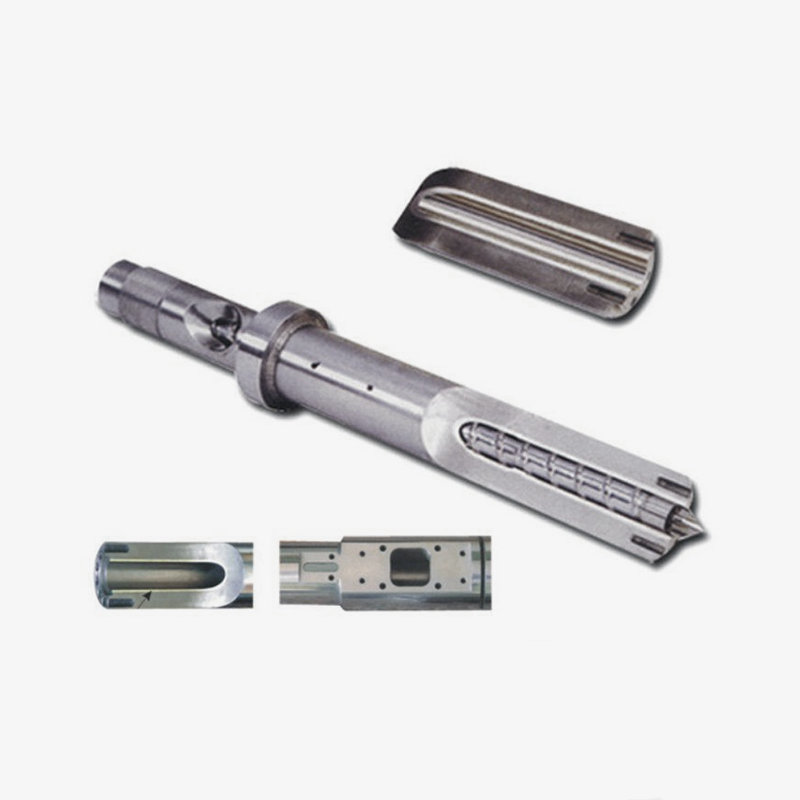
 Tambor de parafuso para máquina de moldagem por injeção personalizada Conjunto de parafuso e cilindro combinado com especificações e tratamentos personalizáveis para plastificação estável; revise dimensões e detalhes de manuseio ao configurar máquinas grandes. Ver Produto →
Em máquinas da classe de 1.000 toneladas, os parafusos geralmente têm de 90 a 130 mm de diâmetro, e o cano é um componente longo e pesado que é difícil de manusear sem os pontos de içamento adequados. Especifique esses pontos de elevação e a direção de remoção na fase de pedido. Parece trivial até que a primeira troca de parafuso aconteça no turno da noite de sexta-feira, com o guindaste já comprometido com a troca de molde.
A tonelagem do grampo define o tamanho da máquina, mas o diâmetro do parafuso, a capacidade de plastificação e a pressão do bico decidem se a máquina realmente mantém a tolerância na produção.
Especificações de parafuso e cilindro que correspondem a unidades de fixação grandes
Depois que a força de fixação ultrapassa a marca de 700 toneladas, a unidade de injeção é encomendada separadamente em muitos projetos, seja como substituição de uma unidade desgastada ou como uma configuração personalizada. A tabela abaixo fornece pesos aproximados para parafusos de uso geral, úteis como uma primeira verificação de sanidade quando chega uma cotação com um diâmetro de parafuso que parece muito pequeno ou muito grande para a peça.
| Diâmetro do parafuso (mm) | Peso aproximado do tiro, PS (g) | Classe de força de fixação geralmente emparelhada (t) | Aplicação típica |
|---|---|---|---|
| 45 | 230 | 100 a 180 | Pequenas peças técnicas, trabalho multicavidades |
| 60 | 540 | 250 a 400 | Peças de eletrodomésticos, acabamento automotivo |
| 75 | 1.070 | 450 a 650 | Caixas, caixas, caixas grandes |
| 90 | 1.840 | 700 a 1.000 | Peças automotivas e logística |
| 110 | 3.370 | 1.100 a 1.600 | Carcaças de baterias, paletes, grandes peças técnicas |
| 130 | 5.560 | 1.800 a 2.500 | Peças muito grandes, baixa cavitação |
A relação comprimento/diâmetro controla quanto tempo de residência o polímero obtém e quão estável o fundido se torna. Uma proporção de 20:1 a 22:1 cobre a maioria dos trabalhos de commodities, enquanto 24:1 e acima é adequada para resinas e compostos de engenharia onde a mistura e a uniformidade de temperatura são importantes. A taxa de compressão geralmente fica entre 2,0 e 3,0 para parafusos de injeção, menor para materiais sensíveis ao cisalhamento e maior para resinas cristalinas que necessitam de uma transição rápida.
A seção de medição merece sua própria decisão. Uma zona de medição simples e um design de barreira comportam-se de maneira diferente na estabilidade de recuperação, e em uma máquina de duas placas operando de forma importante, a estabilidade de recuperação afeta diretamente a consistência do peso da peça nas cavidades. Onde a peça tem uma tolerância de peso restrita, um parafuso com uma seção de mistura na zona de medição geralmente se paga mais rapidamente do que qualquer equipamento de inspeção posterior.
A válvula de retenção, ou anel de retenção, é o componente mais barato da unidade de injeção e o que mais causa sucata. Um anel desgastado permite que o material fundido deslize para trás durante a injeção, de modo que a máquina mantenha a posição empurrando mais material, e o peso do tiro se desloque entre os ciclos. Especifique o material do anel para o carregamento de enchimento em seu composto e mantenha um sobressalente na prateleira. Em trabalhos com vidro, o anel pode ser o primeiro item a ser substituído, às vezes dentro de um ano.
Dimensione o parafuso de acordo com o peso do disparo e a pressão de injeção necessária, depois confirme L/D, taxa de compressão e verifique o material do anel em relação ao composto real.
Desgaste, materiais e o custo de errar o cano
A seleção do barril é onde uma equipe de compras pode economizar dinheiro rapidamente e perdê-lo ainda mais rapidamente. Um barril nitretado é a escolha padrão para resinas comerciais não preenchidas: uma camada de nitretação de aproximadamente 0,4 a 0,7 mm com uma dureza superficial em torno de 900 a 1.000 HV, aplicada a um corpo de aço de nitretação. Ele tem bom desempenho para poliolefinas, PS, ABS e trabalhos de uso geral com conteúdo modesto de carga.
Uma vez que o composto contém mais de 20 a 25 por cento de fibra de vidro, carga mineral ou pigmento abrasivo, o mecanismo de desgaste muda de polimento lento para erosão rápida. Um barril bimetálico com um revestimento fundido centrifugamente contendo partículas de carboneto resiste muito melhor a essa erosão, e o custo adicional normalmente fica entre duas e três vezes o preço de um barril nitretado do mesmo tamanho. O retorno depende da tonelagem, do tempo de ciclo e da carga de enchimento, e o cálculo é simples: compare o intervalo de substituição de um barril nitretado com o bimetálico, adicione o custo do tempo de inatividade e veja qual número é menor.
 Tambor de parafuso bimetálico personalizado para máquinas de plástico Opções de cilindro e parafuso bimetálicos voltadas para resistência ao desgaste e à corrosão, com componentes compatíveis com CNC e ligas personalizadas para plásticos de engenharia preenchidos ou especiais. Ver Produto →
A corrosão é um problema separado da abrasão e precisa de uma resposta separada. PVC, POM, classes retardantes de chama e materiais com resíduos ácidos atacam a parede do cilindro e a superfície do parafuso mesmo quando não há enchimento presente. Nesses casos, um revestimento resistente à corrosão ou um cilindro e material de parafuso adequadamente combinados são mais importantes do que apenas a dureza.
Onde o desgaste realmente aparece primeiro
- O anel de retenção e a sede, porque eles veem a pressão mais alta e o contato mais deslizante.
- A zona de alimentação da rosca, onde a profundidade do voo aumenta gradualmente e a taxa de transporte de sólidos cai.
- A seção de medição, onde o furo do cano cresce e as pontas dos vôos perdem sua borda afiada.
- O bocal, particularmente com materiais preenchidos e diâmetros de orifício pequenos.
Medir o desgaste é simples e raramente é feito com frequência suficiente. Um medidor de diâmetro em três posições ao longo do cano, um micrômetro nas hélices do parafuso e uma verificação visual na sede do anel dirão se a unidade deve ser substituída ou apenas por um novo anel. O registro desses números a cada ano transforma a manutenção de suposições em agendamento e fornece ao fornecedor informações suficientes para cotar uma substituição com precisão.
Escolha aço nitretado para resinas limpas e um revestimento bimetálico quando o conteúdo do enchimento ultrapassar aproximadamente 20%, mas verifique a corrosão separadamente da abrasão.
Lista de verificação de RFQ para compradores que trabalham com um fabricante de parafusos e cilindros
A maioria dos pedidos atrasados de parafusos e cilindros não são atrasados pela capacidade de produção. Eles são atrasados pela falta de informações, e o item que falta geralmente é uma dimensão de flange ou um furo de termopar que só aparece quando o novo cilindro é oferecido à máquina. Reunir os dados abaixo antes de a investigação ser encerrada elimina a maior parte desse risco.
Dados a incluir na consulta
- Marca, modelo e força de fixação nominal da máquina, além do número de peça original do parafuso, se disponível.
- Diâmetro do parafuso, comprimento total e relação comprimento/diâmetro efetivo, com desenho se o original não for padronizado.
- Comprimento do cano, diâmetro externo do flange, espessura do flange, círculo do parafuso e contagem de furos do parafuso.
- Forma e posição da garganta de alimentação, se uma manga de alimentação está incluída e as dimensões da abertura da garganta.
- Contagem de zonas de aquecimento, larguras de banda e tensões do aquecedor, além de posições e profundidades dos furos do termopar.
- Tipo de bico, raio, diâmetro do orifício e se é necessário um bico de fechamento ou com mola.
- Material a ser processado, conteúdo de enchimento e qualquer aditivo retardador de chama ou corrosivo.
- Tratamento de superfície necessário, especificação de dureza e se é esperado um relatório dimensional.
Vale a pena ser explícito quanto à fiscalização. Um fornecedor sério fornecerá um relatório dimensional, leituras de dureza, um registro de retilineidade e um resultado de teste de pressão para o cano. Se esses documentos não forem oferecidos, pergunte se podem ser, porque um fornecedor que mede sua própria produção geralmente é um fornecedor que pode manter uma tolerância tanto no segundo pedido quanto no primeiro.
Há também um ponto comercial que compradores experientes levantam cedo. Pergunte se a empresa é um fabricante com usinagem, nitretação e retificação próprias, ou um atacadista que monta peças de diversas oficinas. Um fabricante geralmente pode controlar o prazo de entrega e resolver uma questão de tolerância diretamente, enquanto uma empresa comercial adiciona uma camada de comunicação. Ambos os modelos podem funcionar, mas a decisão de compra deve refletir com qual deles você está lidando.
 Componentes e bico de parafuso de máquina de moldagem por injeção personalizados Corpo frontal SKD61, componentes de parafuso e bico para estabilidade de plastificação; útil para especificar peças de desgaste correspondentes e manter peças sobressalentes críticas nos componentes principais. Ver Produto →
Por fim, ordene as peças pequenas com as grandes. Pontas de parafuso, anéis de retenção, sedes, pontas de bicos e faixas de aquecimento são baratas em relação aos componentes principais e são os itens que interrompem uma linha quando falham. Uma única remessa contendo um anel sobressalente e um bico sobressalente custa muito menos do que uma emergência de frete aéreo três meses depois.
Uma solicitação de cotação completa com dimensões de flange, posições de termopares e detalhes de enchimento elimina a maior parte do risco de lead time antes que o pedido seja feito.
Preço, prazo de entrega e seleção de fornecedores
Para um projeto de máquina com duas placas, o pacote de parafuso e cilindro representa uma pequena parcela do custo total, mas uma grande parcela do risco do cronograma. Um parafuso e cilindro nitretados padrão para uma unidade de injeção de tamanho médio normalmente leva várias semanas desde a aprovação do desenho, e uma unidade bimetálica ou um flange personalizado pode levar mais tempo. Essas semanas decorrem entre a instalação da máquina e a primeira peça vendável, por isso pertencem ao plano do projeto e não a um e-mail de acompanhamento.
Três fatores movem o preço mais do que qualquer outra coisa. O material e o tratamento vêm em primeiro lugar, com um cilindro e parafuso bimetálicos custando substancialmente mais do que um par nitretado. O tamanho vem em segundo lugar, porque um cano de 130 mm consome muito mais aço e tempo de usinagem do que um cano de 60 mm. A complexidade vem em terceiro lugar: um flange fora do padrão, uma garganta de alimentação incomum ou um parafuso com uma seção de mistura especializada acrescentam tempo de engenharia antes que o primeiro cavaco seja cortado.
A seleção de fornecedores geralmente se resume a evidências. Pergunte há quanto tempo a empresa produz conjuntos de parafusos e cilindros, quantos metros quadrados de espaço de usinagem ela opera e quais mercados de exportação ela já atende. Um fabricante que fornece fabricantes de máquinas plásticas na América do Norte, Europa e Sudeste Asiático há décadas já passou pelas auditorias de fornecedores que sua própria equipe de qualidade executaria.
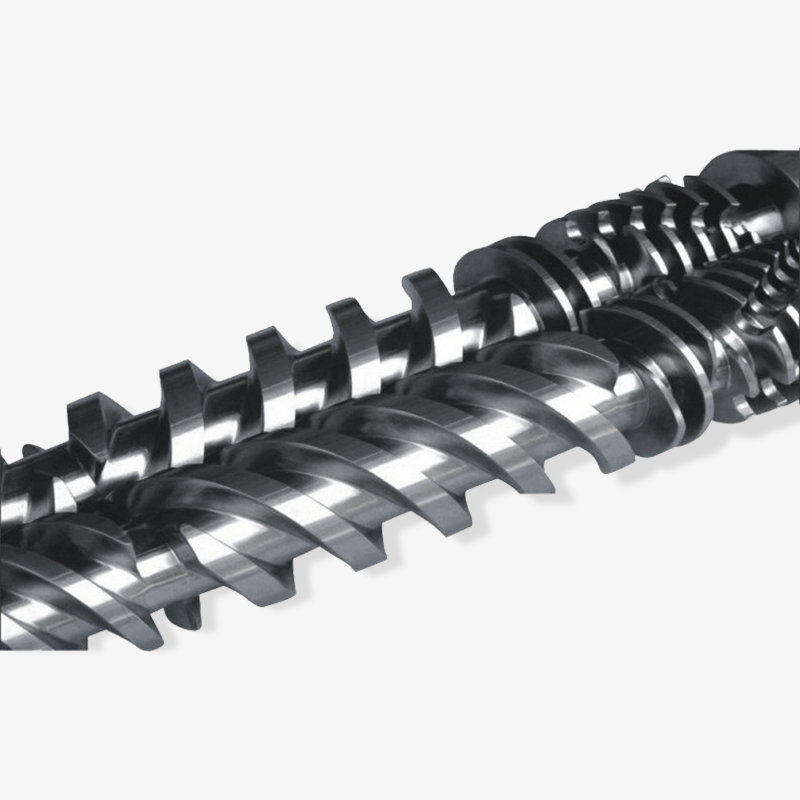
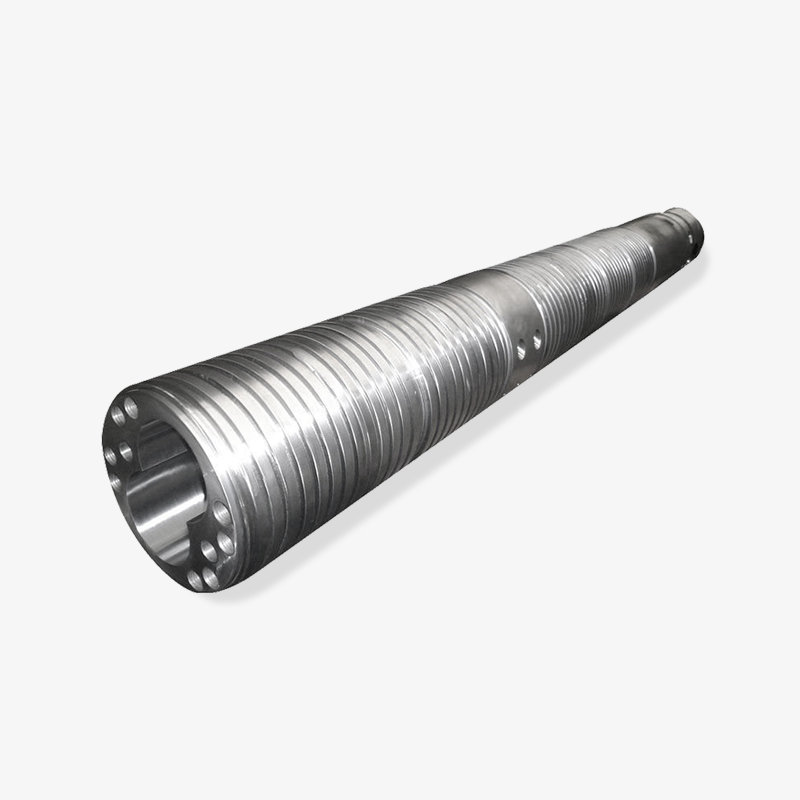
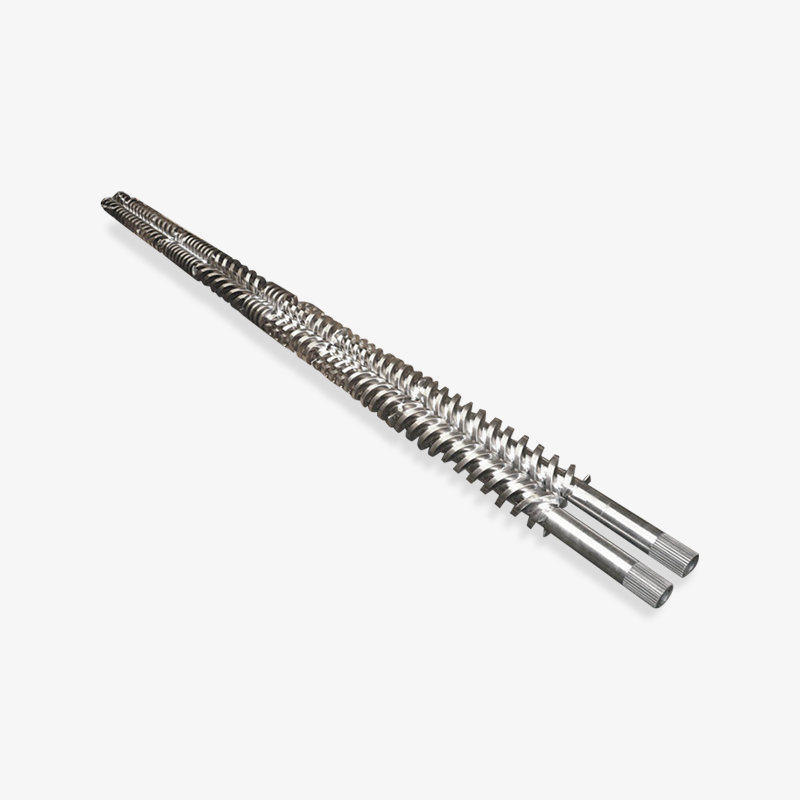
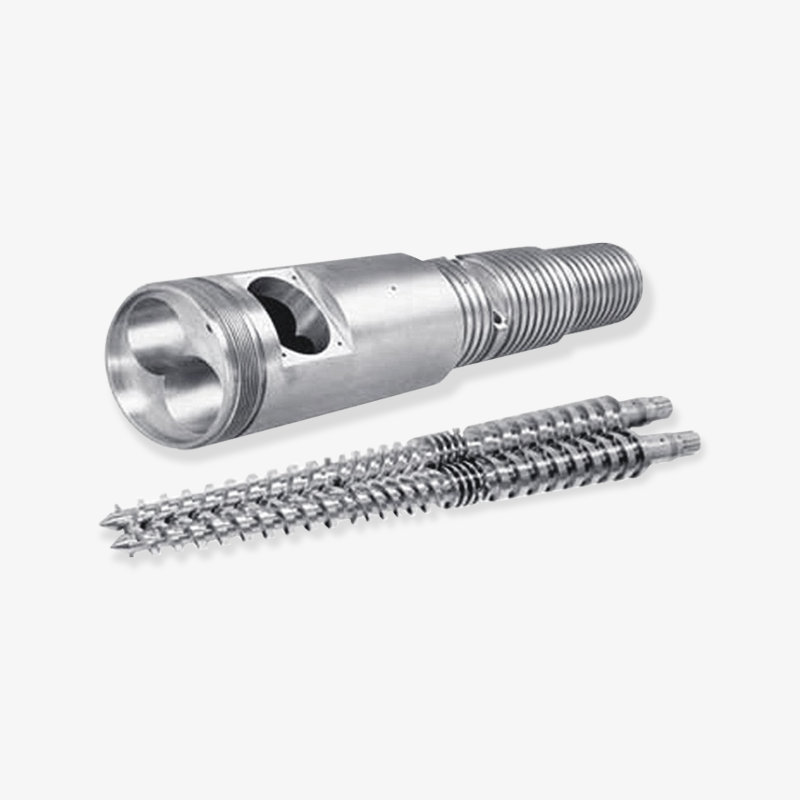
A Zhoushan Microwave Screw Machinery produz parafusos e barris para máquinas de plástico desde 1990, operando em uma oficina de mais de 10.000 metros quadrados e exportando para mercados como Estados Unidos, Alemanha, Dubai, Vietnã e Tailândia. A linha de produtos abrange parafusos simples, cilindros de parafuso duplo cônicos e paralelos, cilindros de parafuso planetários, cilindros de parafuso bimetálicos, parafusos de extrusão de borracha e cilindros de parafuso para máquinas de moldagem por injeção e acessórios, o que significa que um comprador que monta uma unidade de injeção para uma máquina grande de duas placas pode obter o pacote completo de desgaste de um contato técnico em vez de coordenar várias oficinas.
Trate o pedido de parafuso e cilindro como um item de programação com seu próprio prazo de entrega e selecione um fornecedor com base na capacidade de fabricação documentada, em vez de apenas no preço.
FAQ: Perguntas sobre máquinas de moldagem por injeção de duas placas
Uma máquina injetora de duas placas é melhor do que uma máquina articulada?
É melhor acima de aproximadamente 800 toneladas, onde a unidade de fixação mais curta, a faixa de altura do molde mais ampla e as peças de desgaste reduzidas compensam o custo de capital mais elevado. Abaixo de cerca de 400 toneladas, uma máquina articulada é geralmente mais barata e um pouco mais rápida no ciclo seco, de modo que a vantagem de duas placas diminui consideravelmente.
Como calculo a força de fixação necessária?
Multiplique a área projetada da peça e do corredor em centímetros quadrados pela pressão da cavidade em bar e divida por 1.000 para obter toneladas. Adicione margem de 10 a 20 por cento para embalagem e moldes futuros e confirme o valor com a análise de enchimento do fabricante do molde antes de se comprometer com o tamanho da máquina.
A unidade de injeção difere em uma máquina de duas placas?
Não em princípio, mas em escala. Unidades de fixação grandes combinam com parafusos na faixa de 90 a 130 mm e pesos de injeção de aproximadamente 1,8 a 5,5 kg para poliestireno, portanto, a capacidade de plastificação, as zonas de aquecimento do cano e a recuperação do parafuso tornam-se mais críticas para o tempo de ciclo do que em uma máquina pequena.
Com que frequência os parafusos e cilindros precisam ser substituídos?
Para resinas comerciais limpas em uma máquina bem operada, uma rosca e um cilindro nitretados podem durar muitos anos. Com compostos preenchidos com vidro, o anel de retenção pode precisar de substituição dentro de um ano e o próprio cilindro consideravelmente mais cedo, razão pela qual as aplicações abrasivas geralmente justificam um revestimento bimetálico desde o início.
Posso instalar um novo parafuso e cilindro em uma máquina mais antiga?
Geralmente sim, desde que as dimensões do flange, a garganta de alimentação, o comprimento do parafuso e a conexão do acionamento sejam medidos com precisão. Muitas máquinas mais antigas possuem flanges não padronizadas, portanto, um desenho dimensional ou uma medição no local é essencial antes da fabricação da substituição.
O que devo verificar na entrega?
Confirme o relatório dimensional em relação ao desenho, verifique as leituras de dureza, inspecione o furo e as superfícies de voo em busca de pontuações e verifique se os furos do termopar e as posições da faixa do aquecedor correspondem à máquina. Faça a unidade passar por um aquecimento de baixa temperatura antes da produção para confirmar a cobertura do aquecedor e a resposta do sensor.
A maioria das perguntas sobre compra de duas placas gira em torno de três números: força de fixação necessária, peso do disparo e confirmação de que o molde se encaixa entre as barras de ligação.
Leitura Relacionada e Próximas Etapas
O design do grampo e a unidade de injeção são especificados na mesma reunião de projeto, mas mantidos por pessoas diferentes, e ambos merecem uma decisão documentada. Antes de o pedido de compra ser enviado, coloque o cálculo da força de fixação, o desenho do envelope do molde e a especificação do parafuso e do cilindro em um arquivo e envie esse arquivo para todos os fornecedores envolvidos.
Páginas úteis neste site
Se a máquina ainda estiver sendo selecionada, solicite antecipadamente ao fabricante da máquina o desenho da unidade de injeção. Esse único documento informa ao fabricante de parafusos e cilindros o tamanho do flange, o comprimento do parafuso, o layout da zona de aquecimento e a interface do bico, e permite que o pedido das peças de desgaste seja executado em paralelo com a instalação da máquina, e não depois dela.
Para compradores que operam um portfólio misto de grandes máquinas de duas placas e prensas articuladas menores, também ajuda a padronizar os diâmetros dos parafusos onde a variedade de peças permite. Menos tamanhos significam menos anéis sobressalentes, menos variantes de banda de aquecimento e um tempo de resposta mais curto quando uma linha para.
Solicite o pacote de parafuso e cilindro junto com a máquina, usando um documento que combina dados da braçadeira, envelope do molde e dimensões da unidade de injeção.
Exibição de rolamentos selecionados

 浙公网安备 33090202000520 号
